WP7缸盖内腔铸造缺陷的控制
2011-01-06 05:16:40季顺业齐亚平赵亚芹
中国铸造装备与技术
2011年3期
关键词:工艺
梁 泉,杨 华,季顺业,齐亚平,赵亚芹
(1.山东大学材料科学与工程学院,济南 250061;2.潍柴动力股份有限公司,山东潍坊市 261001)
WP7缸盖内腔铸造缺陷的控制
梁 泉1,2,杨 华1,季顺业2,齐亚平2,赵亚芹2
(1.山东大学材料科学与工程学院,济南 250061;2.潍柴动力股份有限公司,山东潍坊市 261001)
针对我公司新开发的WP7缸盖铸件内腔出现的烧结、脉纹、残留砂等问题,从制芯覆膜砂材料、涂料等入手进行试验分析:最后确定采用高温低膨胀的覆膜砂和3861涂料有效解决了WP7缸盖内腔烧结和脉纹缺陷;并从制芯覆膜砂常温抗拉强度、溃散性及清理工艺方面进行分析试验,确定了适当的覆膜砂常温抗拉强度和铸件清理工艺方案,有效地解决残留砂的问题。
缸盖;铸造缺陷;覆膜砂;溃散性
WP7柴油机是潍柴动力股份有限公司新开发的产品,其缸盖为连体形式,每件重90kg,铸造工艺采用平浇,内浇道是采用顶注和中注结合方式;浇注温度在1410~1430℃之间,在试生产时铸件内腔质量达不到工艺要求,主要原因是内腔夹层芯局部烧结、脉纹、内腔残留砂等缺陷。
1 内腔烧结、脉纹缺陷分析与解决
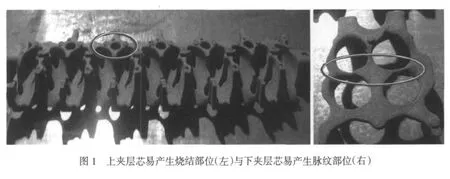
WP7缸盖内腔缺陷主要是形成水腔的上、下夹层芯易产生烧结及脉纹,特别是上夹层芯结构复杂,芯子壁厚不均匀,最薄处只有4.5mm,如图1。对于内腔局部烧结、脉纹缺陷,分析认为主要是夹层芯子所使用的覆膜砂高温性能不够,浇注时受高温铁液烘烤造成砂芯受热膨胀、开裂,产生局部烧结或脉纹。
1.1 低膨胀KFND覆膜砂试验
开始验证生产时夹层芯所用覆膜砂的原砂是经过焙烧的普通硅砂,发现内腔烧结、产生脉纹缺陷比较严重。……
登录APP查看全文
猜你喜欢
中国特种设备安全(2022年5期)2022-08-26 09:19:32
矿产综合利用(2020年1期)2020-07-24 08:50:40
山东冶金(2019年6期)2020-01-06 07:45:54
收藏界(2019年2期)2019-10-12 08:26:06
世界农药(2019年2期)2019-07-13 05:55:12
世界农药(2019年2期)2019-07-13 05:55:10
模具制造(2019年3期)2019-06-06 02:11:00
山东工业技术(2016年15期)2016-12-01 05:30:59
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52