
移动式冷床主摇杆的铸造生产工艺
2011-01-28 14:30:10梁裕鸣
铸造设备与工艺
2011年3期
关键词:质量
梁裕鸣,王 晋
(1.晋中职业技术学院机电工程系,山西 晋中 030600;2.榆次液压有限集团公司技工学校,山西 晋中 030600)
主摇杆是厚板工程移动式冷床中的关键部件,它在工作中承受很大的冲击载荷,铸件要求超声波探伤和磁粉探伤,质量要求严格。铸件最大轮廓尺寸为 2748×850×750(mm),铸件壁厚变化较大,最大处壁厚为200mm,最小处壁厚为70mm,铸件重量5024 kg,形状结构如图1所示,铸件材质为ZG42CrMo,调质处理 HB200~250,屈服强度 σs≥450MPa,抗拉强度σb≥830MPa,铸件制造难度较高。
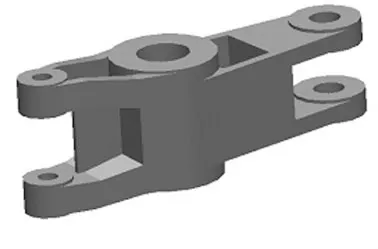
图1 主摇杆铸件结构图
1 工艺难度分析
1)由于铸件壁厚变化较大,铸件热节较严重,易产生裂纹,铸件粘砂可能性较大,表面质量不好控制。
2)铸件易产生变形缺陷。
3)铸件要求磁粉和超声波探伤,质量要求高,钢液内在质量要有保证,工艺措施要科学合理。
2 铸造工艺设计
2.1 浇注位置及分型面确定
经过认真分析,考虑铸件的使用要求和技术要求,遵循顺序凝固的原则,并结合我公司以往生产经验,确定采用平浇方案,两开箱造型。分型面选择在中间圆柱的上平面,分型面以上为上箱部分,下部为下箱部分,模型结构及浇注位置如图2所示。

图2 模型结构图
2.2 工艺参数的确定
1)缩尺:考虑该铸件在凝固收缩过程中,受铸型的机械阻碍影响较大,因此选择模样缩尺为1.8%。
2)加工余量:由于铸件轮廓尺寸较大,为保证加工面精度,选择上表面加工余量为18 mm,下面和侧面的加工余量为15mm,内孔加工余量为12mm。
3)分型负数:由于采用上箱和下箱分模造型,分型负数选择3mm,设计在上箱。
2.3 浇……
登录APP查看全文
猜你喜欢
做梦导致睡眠质量差吗
中国生殖健康(2019年2期)2019-08-23 08:12:08
焊接质量的控制
石油化工建设(2018年6期)2018-04-22 03:16:54
关于质量的快速Q&A
产品可靠性报告(2017年7期)2017-09-05 09:49:12
质量投诉超六成
汽车观察(2016年3期)2016-02-28 13:16:26
你睡得香吗?
民生周刊(2014年7期)2014-03-28 01:30:54
石器时代与质量的最初萌芽
中国质量与标准导报(2014年1期)2014-02-28 22:21:28
睡个好觉
海外英语(2013年1期)2013-08-27 09:36:04
猜你喜欢
中国生殖健康(2019年2期)2019-08-23 08:12:08
石油化工建设(2018年6期)2018-04-22 03:16:54
产品可靠性报告(2017年7期)2017-09-05 09:49:12
汽车观察(2016年3期)2016-02-28 13:16:26
民生周刊(2014年7期)2014-03-28 01:30:54
中国质量与标准导报(2014年1期)2014-02-28 22:21:28
海外英语(2013年1期)2013-08-27 09:36:04
