
马达外壳盒形拉深件成型模拟与冲压级进模设计
2011-07-06 02:02:18江开勇
重庆理工大学学报(自然科学)
2011年9期
关键词:设计
闫 洁,江开勇
(华侨大学 机电学院,厦门 361021)
随着电子产品应用的日愈广泛,对盒形件的需求也迅速增长,小到微型马达外壳,大到汽车覆盖件,盒形件在各领域起到不同的作用,如防护、防磁漏、固定等。盒形件拉深具有径向拉应力分布不均匀、变形分布不均匀、切向压应力分布不均匀等特点[1-2],因此对盒形件的拉深工艺和模具设计提出了较高的要求。
本文通过对某微型马达外壳拉深件的冲压工艺进行分析,提出了可行的冲压工艺和模具设计方案,并利用Dynaform软件对板料冲压过程进行数值模拟,预测成型过程中的裂纹、起皱、减薄等问题,评估产品形状成型的可能性。最后结合Solidworks三维软件自上而下的建模方式进行级进模装配图结构设计。
1 马达外壳冲压工艺分析
该盒形件作为某微型马达的壳体,其结构形状如图1所示。材料为08F钢,料厚0.8 mm,要求有良好的表面质量,无变形和明显拉痕,去毛刺,公差等级为 IT12,可大批量生产。材料性能参数见表1。
盒形件属于非旋转体零件,包括方形盒、矩形盒以及椭圆形盒等。与旋转体零件拉深比较,盒形件拉深时毛坯变形区分布要复杂得多[3]。根据能否一次拉深成型,可将盒形件分为2类:一类是能一次拉深成型的低盒形件;另一类是需要多次拉深才能成型的高盒形件[4-5]。由于该盒形件的拉深高度H大于宽度B的一半,即H>0.5B,初步判断该零件需经过2次拉深成型。
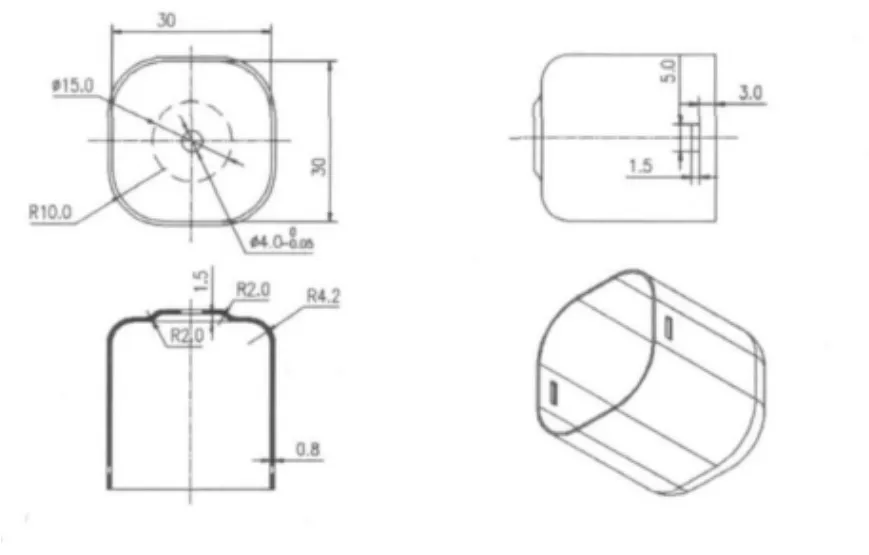
图1 马达外壳拉深件零件图
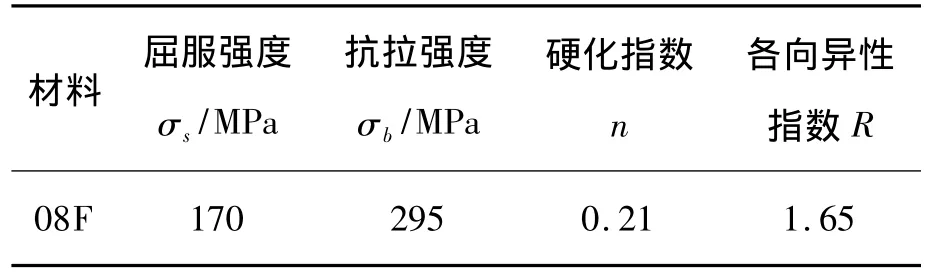
表1 板材性能参数
确定该马达外壳盒形件的主要加工工序包括拉深、整形、冲孔、落料、切边等。……
登录APP查看全文
猜你喜欢
河北画报(2020年8期)2020-10-27 02:54:06
现代装饰(2020年7期)2020-07-27 01:27:42
流行色(2020年1期)2020-04-28 11:16:38
电子制作(2019年19期)2019-11-23 08:41:36
电子制作(2019年15期)2019-08-27 01:11:50
电子制作(2019年7期)2019-04-25 13:18:16
艺术启蒙(2018年7期)2018-08-23 09:14:18
海峡姐妹(2017年7期)2017-07-31 19:08:17
Coco薇(2017年5期)2017-06-05 08:53:16
商周刊(2017年26期)2017-04-25 08:13:04
- 重庆理工大学学报(自然科学)的其它文章
- 《重庆理工大学学报》“化学化工”栏目征集稿件
- 基于特征点光流的车辆检测