大型精密轴承套圈的硬车加工
2011-07-30 04:32:50曹保亮王素保肖爱民
轴承
2011年5期
曹保亮,王素保,肖爱民
(新乡日升数控轴承装备股份有限公司,河南 新乡 453700)
随着科技的发展,对大型、特大型轴承精度的要求也越来越高,公差等级要求达到P5,P4的范围越来越广,部分产品甚至要求达到P2。通常情况下,大型轴承在机械加工方面主要依靠数控立式车床和立式磨床,由于受一般数控立式车床加工精度限制,磨加工工序的留量较大,磨削时间较长,效率不高。随着高硬度刀具的研制应用,在许多冷加工中,磨削可以被某种几何形状刀具的车削所取代,文献[1]介绍的轴承套圈硬车加工,工件表面粗糙度Ra为0.31 μm,圆度为2.4 μm。
文中介绍了采用高精度的数控立式车床CXK5225WP加工轴承套圈的方法,其能够加工直径不大于2 500 mm,高度不大于700 mm的轴承套圈,精车后工件表面粗糙度Ra≤0.4 μm,最终使成品轴承套圈几何精度满足P5,P4要求。
1 CXK5225WP立式车床结构及主要特点
高精度数控立式车床CXK5225WP基础构件采用高强度、精密铸铁件,运动部件如鞍座、滑枕等,均经过静态力学和动态运动学仿真,提高了一次设计成功率。
1.1 结构特点
1.1.1 高刚度、高旋转精度工作台
数控立式车床CXK5225WP工作台底座结构如图1所示。其采用超精密、低能耗推力向心组合圆锥滚子轴承,不同于一般的静压圆导轨+主轴轴承的主轴结构,该轴承额定动载荷远远大于工作载荷(C/P值最小为38.5),具有高精度、高载荷的特点;超粗主轴、多筋板底座为旋转工作台提供了高刚度平台;恒温润滑系统保证了工作台的长时间稳定运行。
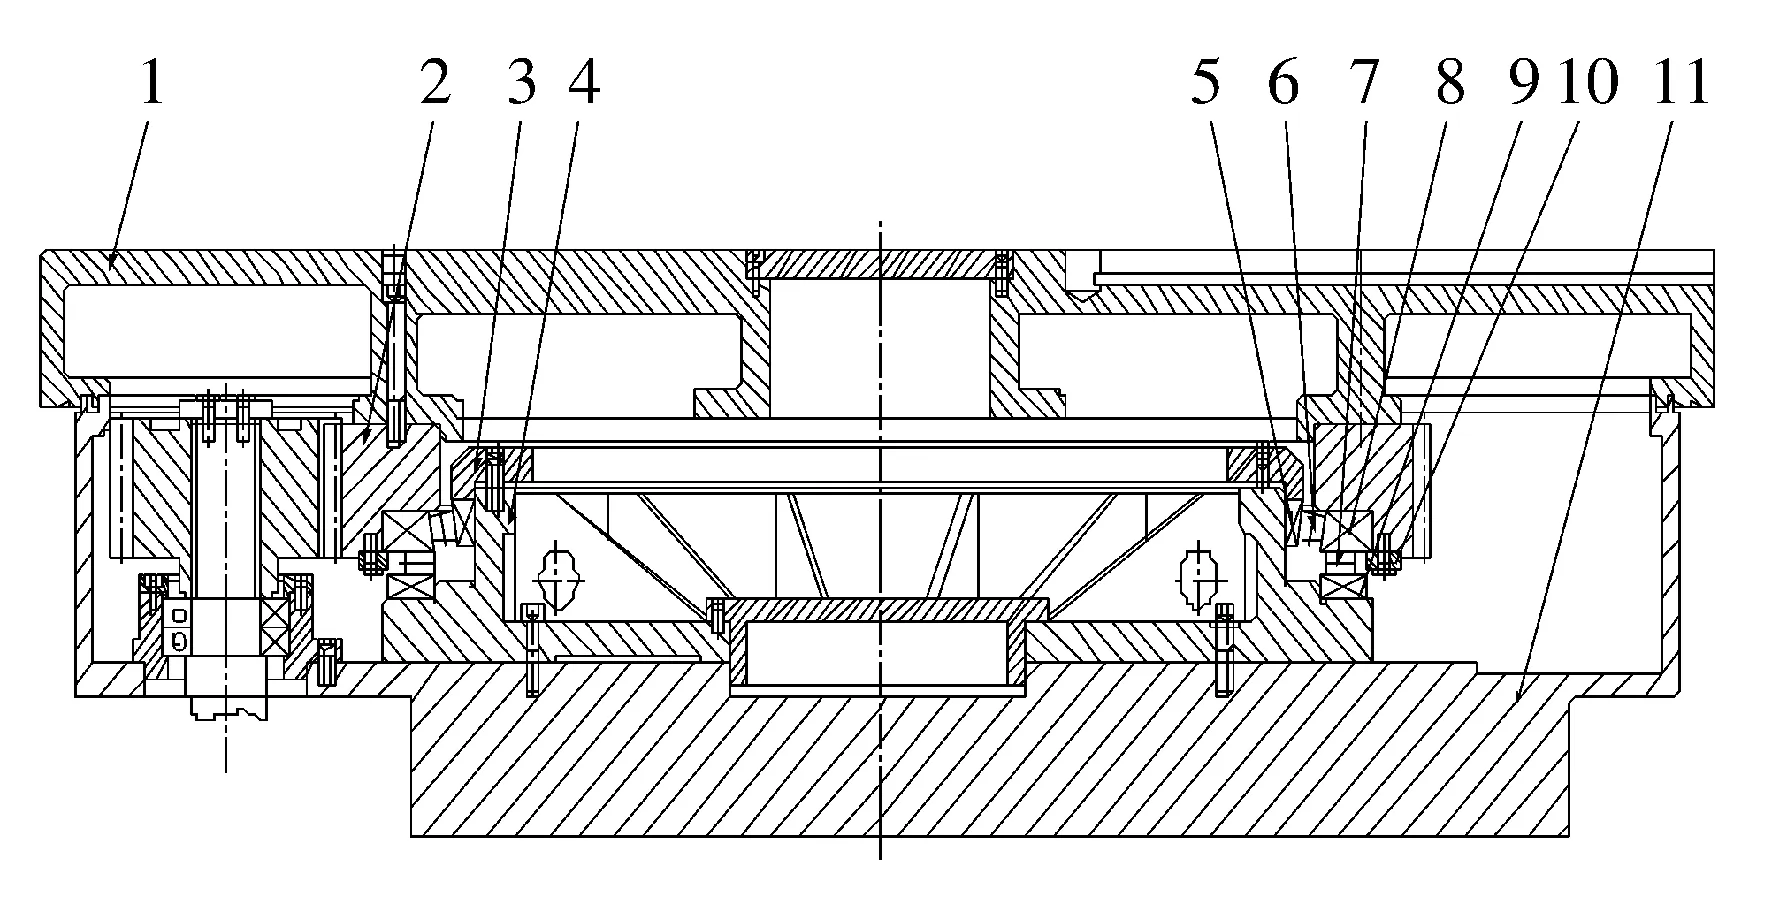
1—工作圆台;……
登录APP查看全文