焊接设计标准在燃气轮机研制中的应用
2011-09-18 02:46:46郭桃红
航空标准化与质量
2011年6期
郭桃红
(中航工业沈阳发动机设计研究所,辽宁 沈阳 110015)
1 中俄焊接设计标准概述
俄罗斯焊接设计标准的编号及名称见表1,国内焊接标准见表2。
下面以某型燃气轮机为例,展开问题的论述。该燃气轮机因结构尺寸大、焊缝多等特点,表1所列标准在产品原设计中被广泛采用,因此具备一定代表性。
2 焊接设计标准应用对象
因具备结构设计灵活、焊前准备简单、成本低廉等优点,焊联接在工程研制中被广泛应用。但将表1与表2标准初步对比分析后我们发现,表1所列焊接标准的内容与表2所列标准的内容差异较大。在不影响工程研制进度情况下,如何消化国外标准,更好适应国内焊接需求成为关键。
3 俄罗斯焊接设计标准应用情况
3.1 对俄罗斯标准初步研究分析
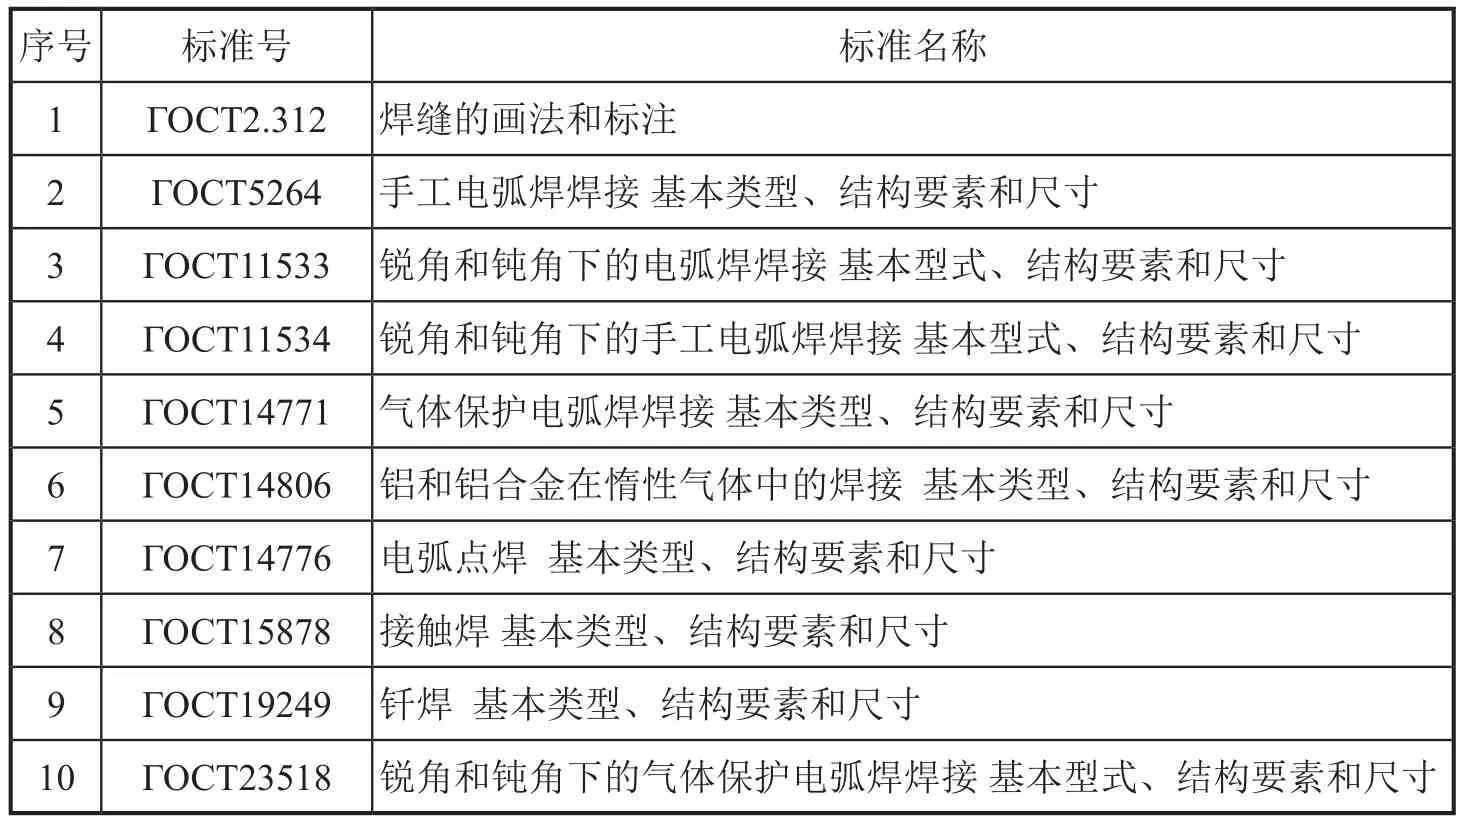
表1 俄罗斯焊接设计标准编号及名称
表1中序号1标准是序号2~9标准的上层标准,主要规定了各类不同焊接方法形成的焊缝的画法和标注形式;序号2~9标准为序号1标准的子标准,分别详细规定了不同焊接的基本类型、结构要素和尺寸。序号2~9标准还对同一焊接接头类型、不同尺寸分别给定了焊接代号(焊接代号用字母和数字组合表示,字母不同则类型不同),且从整体看每一类型中尺寸分段是很细的,另外对于气体保护电弧焊接,按是否熔化分为4种并给出了特定的焊接方法代号。
3.2 中俄标准差异分析
综观中俄焊接标准,主要差异如下。
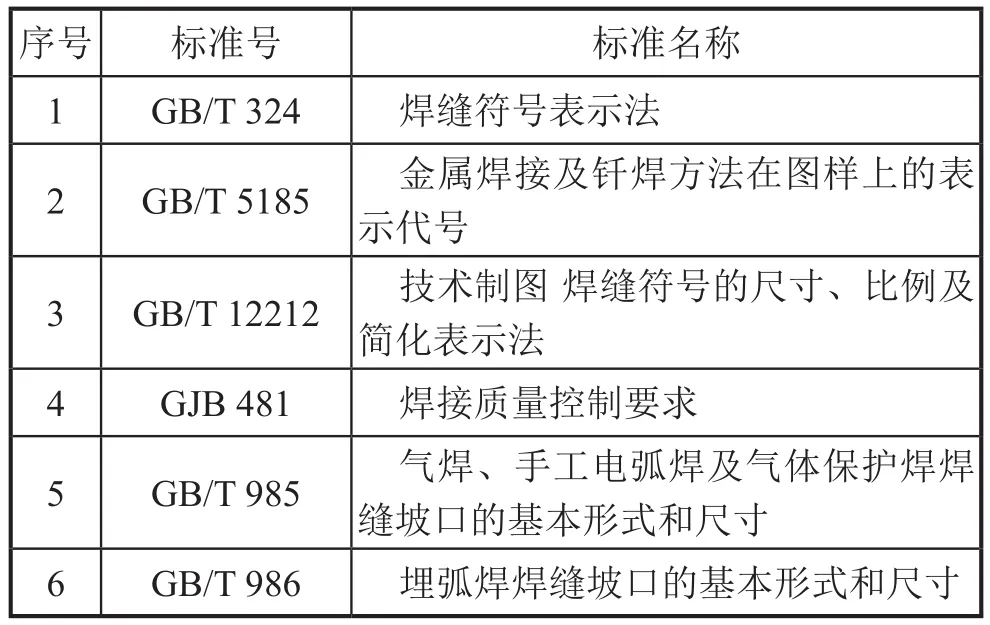
表2 常用国内焊接标准一览表
3.2.1 坡口尺寸
3.2.1.1 从标准数量看,俄标坡口尺寸控制标准8项,国内2项;……
登录APP查看全文
猜你喜欢
城市道桥与防洪(2022年4期)2022-07-01 06:04:12
建材发展导向(2021年6期)2021-06-09 05:57:08
装备制造技术(2021年1期)2021-05-21 07:55:04
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
当代陕西(2019年8期)2019-05-09 02:22:48
动漫星空(兴趣百科)(2019年3期)2019-03-07 07:23:10
制造技术与机床(2018年12期)2018-12-23 02:40:58
家庭影院技术(2018年4期)2018-05-09 07:07:52
制造业自动化(2017年2期)2017-03-20 14:26:13
专用汽车(2016年4期)2016-03-01 04:13:43