
超高强钢焊接接头CTOD评定的概率方法*
2011-09-25 07:51:20冷晓畅刘占国苗张木
武汉理工大学学报(交通科学与工程版)
2011年5期
冷晓畅 陈 刚 马 涛 刘占国 苗张木
(武汉理工大学交通学院1) 武汉 430063) (上海外高桥造船有限公司2) 上海 200137)
0 引 言
从20世纪40年代起,世界多个国家先后发生大型焊接结构的脆性破坏事故.焊接结构的韧度问题引起世界各国的高度重视.近年来,海洋石油开发的重点不断向深海转移,跨海大桥也不断向深水区域延伸,跨度越来越大.海洋平台与跨海大桥等海洋结构趋于大型化和高强化.大尺寸高强钢的焊接对焊接技术提出了更高的要求.大尺寸高强钢焊接接头的韧度问题更加突出[1].
本文对某大型结构的焊接接头进行了低温(-10℃)CTOD韧度试验,并对其进行了韧度评定.评定中,针对超高强钢焊接接头CTOD值离散性大的特点,提出了CTOD韧度评定的概率方法.同时,还综合考虑了CTOD试验结果与焊接接头的金相组织特征,对超高强钢焊接接头的CTOD允许值提出了新的观点和建议.为超高强钢焊接接头的CTOD韧度评定开拓了新的思路.
1 焊接接头的CTOD试验
1.1 焊接材料与焊接工艺
母材为EQ70,板厚60mm.由日本住友金属工业株式会社鹿岛制铁所提供,供货状态为调质态.焊材是由美国Lincoln Smitweld B.V.公司提供的Conarc 80焊条,等级为AWS A5.5:E11018M-H4.母材及焊条的化学成分见表1.
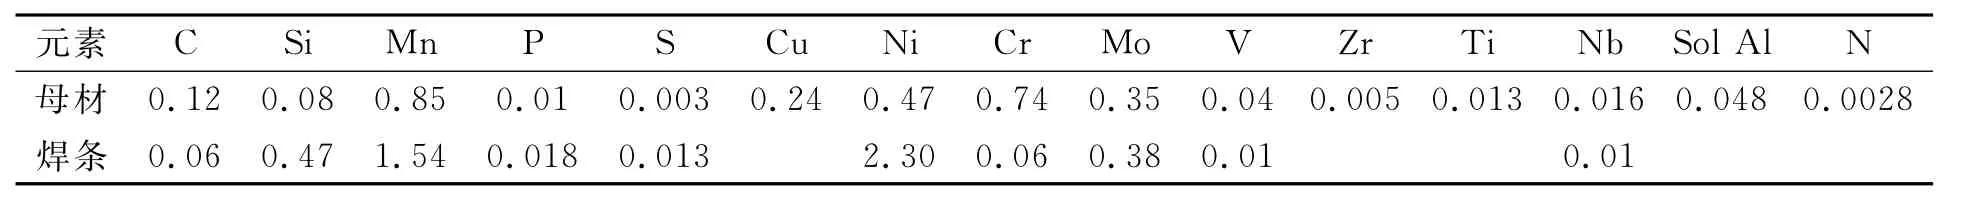
表1 母材与焊条的化学成分(质量分数)
焊接接头的形式为对接焊缝,等角K形坡口.K形坡口的直角边垂直于试板平面.采用手工电弧焊进行多层多道焊接.预热温度70℃,焊后保温(210~230℃)/1h.分别采用2种不同焊接工艺参数(A,B)焊成2批焊接接头,焊接工艺参数A、B均见表……
登录APP查看全文
猜你喜欢
北部湾大学学报(2022年1期)2022-06-22 04:58:38
北部湾大学学报(2022年2期)2022-06-21 11:44:36
现代仪器与医疗(2021年4期)2021-11-05 08:25:08
建材发展导向(2021年6期)2021-06-09 05:57:08
北部湾大学学报(2021年4期)2021-04-28 08:01:04
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
山东冶金(2019年6期)2020-01-06 07:45:54
世界农药(2019年2期)2019-07-13 05:55:12
制造业自动化(2017年2期)2017-03-20 14:26:13
铜业工程(2015年4期)2015-12-29 02:48:39