
磨削硬齿面大内齿圈的椭球形蜗杆砂轮研究
2011-09-26 09:30:36孙洪胜李宇鹏张世珍赵永昌崔云起王海艳
制造技术与机床
2011年7期
孙洪胜 李宇鹏 张世珍 赵永昌 崔云起 王海艳
(①燕山大学,河北秦皇岛 066004;②北京工研精机有限公司,北京 100102)
用球形或椭球形滚刀加工内齿圈[1-2]解决了制造业中的棘手问题,然而重型装备中的大模数内齿圈是硬齿面,因此探讨磨削大模数硬齿面内齿圈是亟待解决的问题之一。文献[2]提出了球形蜗杆砂轮,给出了球形砂轮的基本参数。但是,若球形砂轮当量齿轮齿数增大,球形砂轮尺寸、重量和制造误差也增大[1,3],这对球形砂轮的制造和使用将产生较大的制约。
本文提出椭球形蜗杆砂轮,用其替代球形蜗杆砂轮实现连续分度展成磨硬齿面大型内齿圈。参数规格相同时,椭球砂轮比球形砂轮尺寸小,研究表明,椭球砂轮比球形砂轮能更高效、精确、经济地磨削内齿,是前景更好的新型砂轮。
1 椭球蜗杆砂轮的螺旋面方程
1.1 砂轮坐标系与工具坐标系的转换
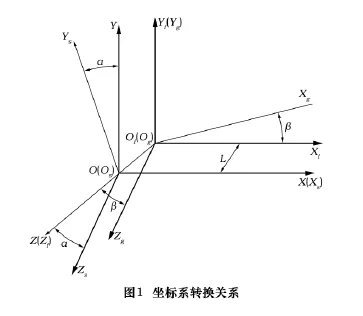
无论是金属坯椭球砂轮(附金刚石磨粒层)还是刚玉椭球砂轮,都涉及椭球蜗杆的生成(加工),因此,要推导出砂轮修整器坐标系与蜗杆坐标系的转换关系,各坐标系的关系如图1所示。
图1中σ(o-xyz)为固定坐标系,其x轴与蜗杆轴线重合;坐标系σg(og-xgygzg)与砂轮修整器(在专用机床上)固连;坐标系σs(os-xsyszs)与椭球蜗杆固连;σg坐标系先经辅助坐标系σf(of-xfyfzf)向σ坐标系转换,再由σ坐标系向σs坐标系转换得到:
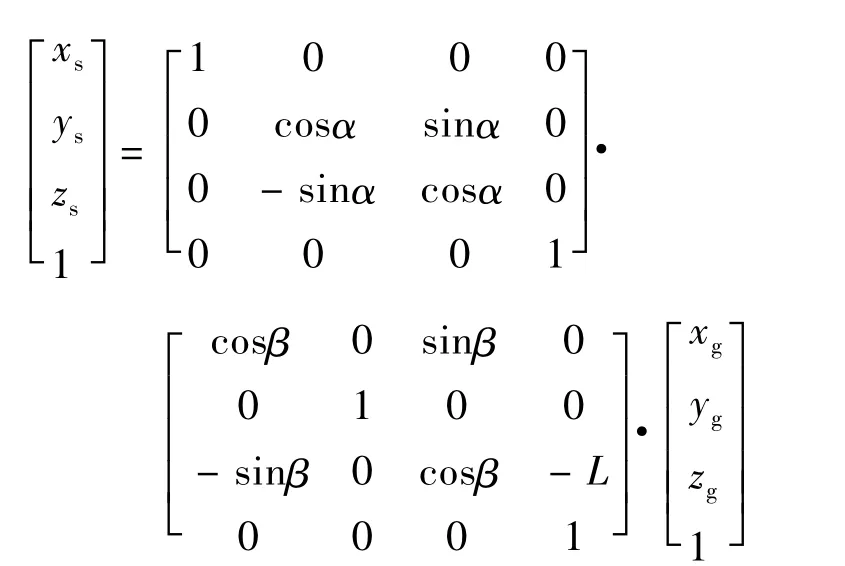
则得到蜗杆砂轮与修整器之间的坐标转换矩阵:
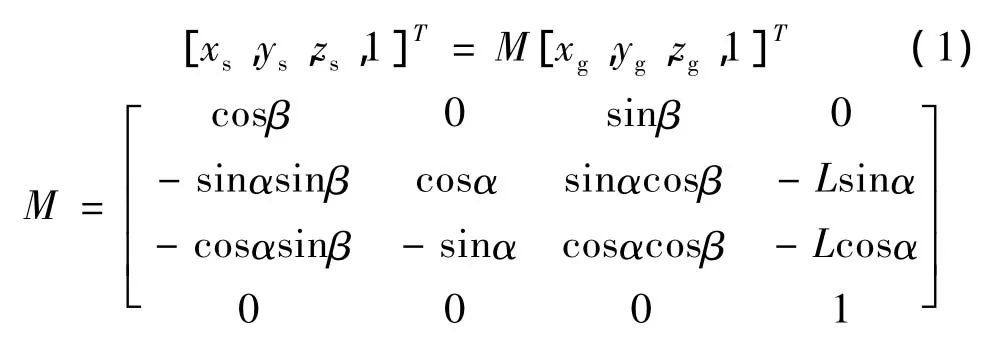
式中:α为椭球砂轮转角;β为砂轮修整器的转角,β=α/Z0;Z0为椭球砂轮轴向当量齿轮齿数;L为砂轮中心与修整器中心的偏离量。……
登录APP查看全文
