采用热轧减径工艺轧制螺纹管
2011-11-18 13:30:16郭正阳秦建平
中国重型装备
2011年3期
郭正阳 秦建平
(太原科技大学材料科学与工程学院,山西 030024)
螺纹管斜轧工艺是金属塑性成形加工领域研究的重点之一,并在轧钢和零件制造行业中得到了广泛应用。小直径外螺纹管一般是以冷轧的方法轧制,本文中所提到的螺纹管是采用热轧减径的新工艺进行轧制的,即在一个轧辊上大幅减径轧制出螺纹管。在研究这种新工艺的过程中,发现在批量生产时偶尔会出现头部四方轧卡现象,即使不轧卡,60%的产品也会在头部200 mm 范围内出现内外四方的现象。
1 四方形断面形成的原因分析
小直径无缝钢管斜轧时出现四方形断面(图1)的概率并不高,因此在轧制螺纹管时出现大量四方形断面是个新的现象。在大直径无缝钢管张力减径时会出现内六方的现象,研究证明,内六方的出现张力大小有关。虽然在减径轧制外螺纹管的新工艺中有时也存在张力,但是根据理论计算,送进角在5.6°以下时是不存在张力的。新工艺稳定轧制时送进角为6°,理论分析认为四方形断面与张力的关系不大。
新工艺轧制螺纹管的直径比较小,多为∅40 mm 以下。四边形多出现在减径段后期或者刚接触螺纹段时,大多是由内到外,而此时轧件头部处于轧制中心和送进角回转中心处,辊缝值最小时低于2 mm,几乎贴在一起。这说明辊缝并非最主要的原因,但却是出现四方形断面的必要条件之一。
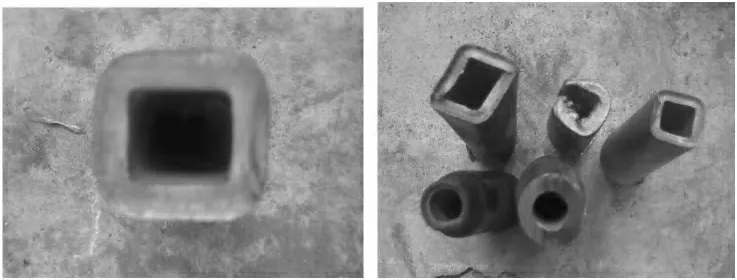
图1 轧制试验中轧卡时的金属断面Figure 1 The metal section in the rolling stop during rolling test
根据现场情况,四边形一般出现在大减径量和接触区域大于50 mm 的轧制条件下,并且是从内到外。……
登录APP查看全文
猜你喜欢
中华诗词(2020年1期)2020-09-21 09:24:52
山东冶金(2019年6期)2020-01-06 07:45:54
世界农药(2019年2期)2019-07-13 05:55:12
小学生作文(中高年级适用)(2018年5期)2018-06-11 01:22:56
数学大王·中高年级(2016年12期)2016-12-26 21:37:36
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52
石油化工应用(2014年8期)2014-03-11 17:40:03
机械制造文摘(焊接分册)(2013年6期)2013-03-20 13:57:28
学与玩(2005年3期)2005-04-29 00:00:00