基于PLC的液压传动组合机床电气控制系统设计
2012-01-25 07:52:38陈永利
制造业自动化
2012年12期
徐 钦,陈永利
(1.郑州工业安全职业学院 机电工程系,郑州 451150;2.济源职业技术学院 电气系,济源 454650)
0 引言
PLC是以微处理器为基础,综合了计算机技术、自动控制技术和通信技术发展起来的一种通用的工业自动控制装置。它具有体积小、功能强、可靠性高、灵活通用与维护方便等优点,在机械制造、冶金、化工等领域已得到广泛应用。利用PLC对传统继电器控制机床进行技术改造,是节约成本,提高设备自动化程度的一种有效途径。本文介绍了我单位一台双面单工位液压传动组合机床的PLC控制系统的设计与应用。
1 双面单工位液压传动组合机床的电气控制要求
双面单工位液压传动组合机床的继电器控制电路如图1所示,其中M1、M2为左右动力头电动机,M3为冷却泵电动机。SA1为左动力头单独调整开关,SA2为右动力头单独调整开关;SA3为冷却泵电动机工作选择开关。
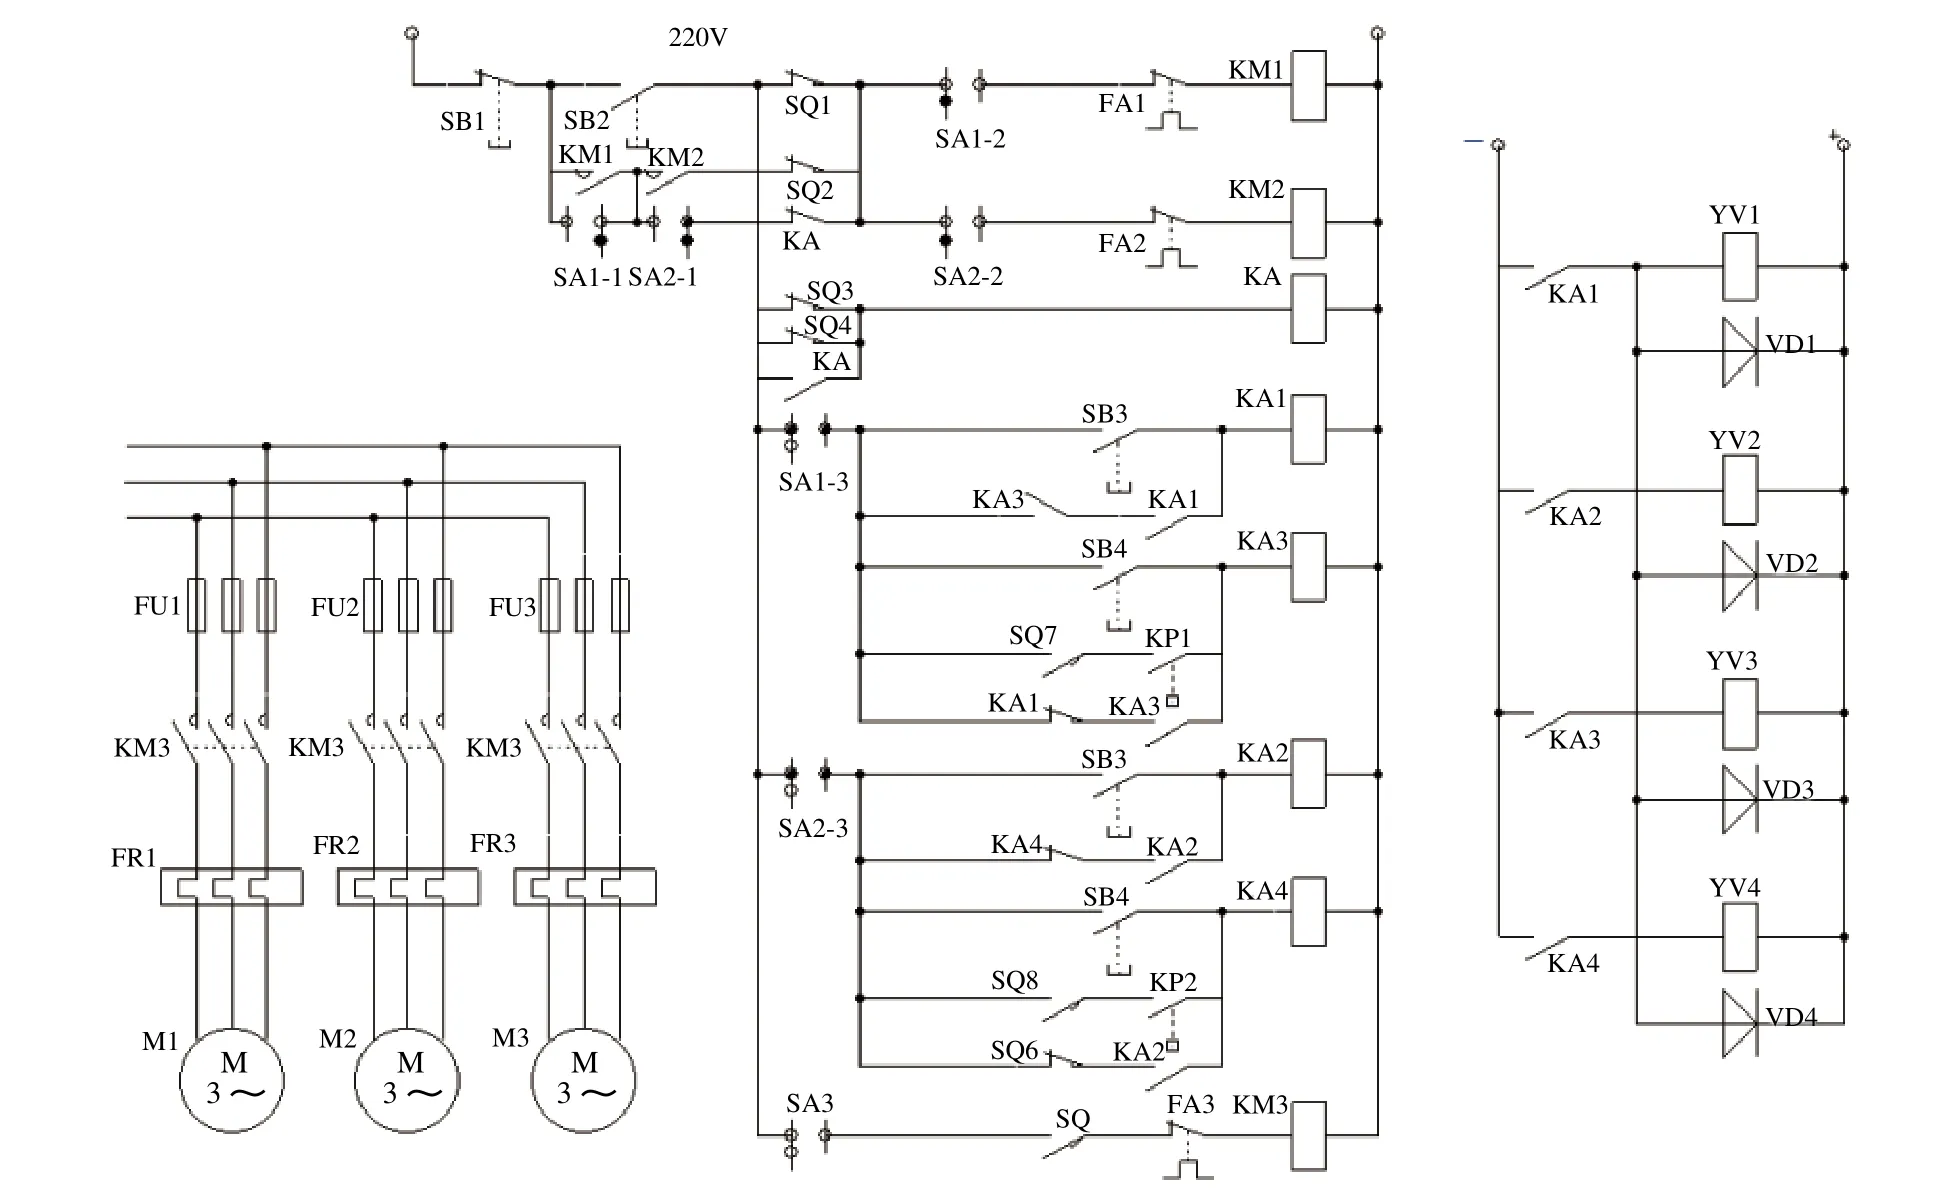
图1 双面单工位液压传动组合机床的继电器控制电路
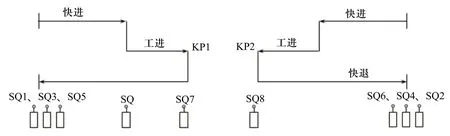
图2 左右动力头的工作循环示意图
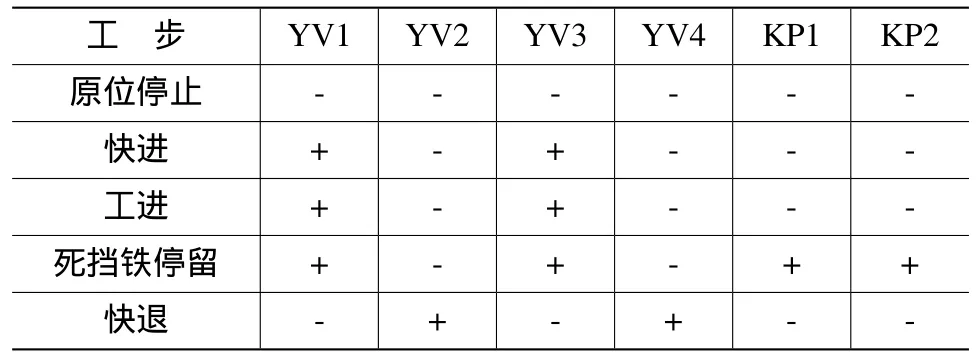
表1 液压执行元件动作状态表
2 PLC选型与I/O资源分配
根据该组合机床的控制要求,该系统共需开关量输入信号21个(4个按钮、9个行程开关、3个热继电器动断触点、2个压力继电器、3个转换开关),开关量输出7个(3个接触器线圈,4个电磁阀线圈)。在设计应用中,为节省PLC的点数,可适当改变输入信号接线以节省输入点。用这种方法将PLC的输入点数由21点减少至15点。因此选用西门子CPU226型PLC(24点输入,16点输出)进行设计,并安排PLC的I/O端子分配如表2所示及接线如图3所示。……
登录APP查看全文