
某型机主起落架轮舱梁数字化的高效创新加工
2012-02-20 09:07:46刘川烈
装备制造技术
2012年4期
关键词:变形
刘川烈
(中航工业沈飞工业集团数控加工厂,辽宁 沈阳 110850)
模锻件一直是数控加工零件中的“瓶颈”,由于其毛料的特殊形式,需多次翻面加工,随时倒动压板,加工效率低,加工品质不稳定,工人劳动强度大。
1 零件用途
某机型主起落架轮舱梁,是该飞机上的一项重要零件,在主起落架轮舱组件中起着重要的支撑作用,为该组件的主要承力构件,是起落架组件中的重要零件之一。见图1,圈中即为主起落架轮舱梁。
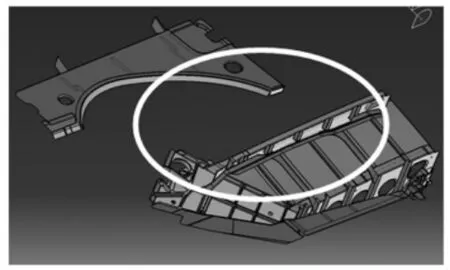
图1 主起落架轮舱组件图
2 零件分析
2.1 毛料信息
零件的材料牌号为2D70-T6,材料标准为11-CL-029B,模锻件,铝合金模锻件材料的特性是切削性较好,但变形较大。
2.2 加工公差
加工厚度尺寸的极限偏差为
δ=(1.9~2.5)mm 时,(+0.1/-0.2)mm;
δ=(2.6~3.0)mm 时,(+0/-0.3)mm;
δ=(3.6~18)mm时,(+0/-0.5)mm。
其余未注尺寸公差按HB5800-1999。
3 加工方案
3.1 数控设备的选择
零件的两端型面角度为32°,内外形的几处下陷角度33°,其余各个部分角度都不是很大,综合考虑现场设备的机床刚性、加工精度、最大角度等各方面参数,选择蓝宝地机床,对于零件两端型面可采用行切方式加工,外形闭角下陷可采取在另外一侧单独补加工,内形闭角下陷余量较小,可钳工去除。
3.2 加工工艺方案的制定
在模锻件的加工中,由于其材料易变形,因此工艺方案的制定,必须在控制变形的基础上,再考虑其他要素。
一般的模锻件都采取“一面粗铣→翻面粗精铣→再一面精铣”的比较常用的加工方案。一些变形较大零件,为了消除变形甚至采取更多次的翻面,这种加工方案的最大弊端,是效率低,工人劳动强度大。……
登录APP查看全文
猜你喜欢
智慧少年·故事叮当(2020年10期)2020-11-06 06:19:00
中华诗词(2020年1期)2020-09-21 09:24:52
河北理科教学研究(2020年1期)2020-07-24 08:14:34
作文周刊·小学二年级版(2018年29期)2018-11-26 11:20:28
小学生作文(中高年级适用)(2018年5期)2018-06-11 01:22:56
童话世界(2018年14期)2018-05-29 00:48:08
数学大王·中高年级(2016年12期)2016-12-26 21:37:36
学与玩(2005年3期)2005-04-29 00:00:00
