气相法聚丙烯回收气压缩机开车关键点总结
2012-04-01 01:57:20毛东辉李进杰吕钦文姚圣兵
化工技术与开发
2012年10期
关键词:系统
黄 聪,毛东辉,李进杰,吕钦文,姚圣兵
(中国石油广西石化公司生产四部,广西 钦州 535008)
1 装置简介
聚丙烯装置放空气回收系统的主要作用是降低丙烯单耗,减少氮气消耗,避免丙烷在反应器过量累积。产品接收仓C-5013排放气经压缩、制冷、分馏3个阶段,最终分离为丙烯液体、丙烷液体、轻组分惰性气体(主要是氮气),丙烯返回反应器参与聚合反应,惰性气体用作物料输送气及产品接收仓净化气,丙烷送回上游装置作原料。图1为放空气回收系统流程示意图(轻组分惰性气体未画出)。
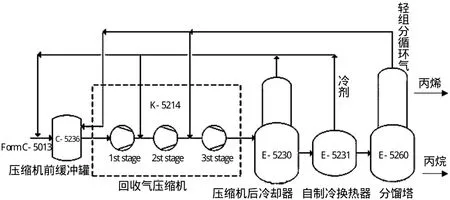
图1 放空气回收系统流程示意图
回收气压缩机是放空气回收系统的核心设备,气体压缩是系统实现单体回收的第一步,如果压缩机故障,放空气将要从火炬排放,导致极大的能源浪费及环境污染。系统的开车就是以压缩机的开车为核心,调整系统内外物料平衡的过程。因此,机组开车必然是系统开车的关键问题。本装置回收气压缩机是瑞士布克哈德产4D250B-3AA-1双作用迷宫式往复压缩机,活塞行程250mm,4缸3级压缩(第1级配置2个气缸),各个气缸各有一半气阀配置全顶开负荷调制装置,因此机组可实现50%、75%、100%等3种负荷状态下操作。
2 压缩机试车、正常开车的介质及运行模式的确定
2.1 原始设计
压缩机厂家与工艺包供应商的原始设计中,除了正常生产用的“Process mode”及压缩机调试用、维护用的“Maintenance mode”,还存在“Start Up mode”。“Start Up mode”即启动模式,用于系统热启动,即于环境温度启动,其控制逻辑及连锁值与正常生产有所区别,目的在于以氮气开车,在系统内逐渐注入液相丙烯,通过手动调节机组旁路阀控制机组压力、温度平衡,待压力、温度达到机组设计工况后切换至“Process mode”。……
登录APP查看全文
猜你喜欢
工业设计(2022年8期)2022-09-09 07:43:20
军民两用技术与产品(2021年10期)2021-03-16 06:05:30
北京测绘(2020年12期)2020-12-29 01:33:58
装备制造技术(2019年12期)2019-12-25 03:06:46
制造技术与机床(2019年10期)2019-10-26 02:47:06
中国洗涤用品工业(2019年4期)2019-05-11 09:27:34
铁道通信信号(2018年5期)2018-06-28 03:06:24
家庭影院技术(2017年9期)2017-09-26 03:41:45
通信电源技术(2016年6期)2016-04-20 06:21:32
智能系统学报(2015年4期)2015-12-27 09:37:59