
满装滚针轴承外圈滚道加工方法改进
2012-06-11 01:55:54羡继红杨德敏费连玲
哈尔滨轴承
2012年4期
关键词:方法
羡继红,杨德敏,费连玲
(1 哈尔滨轴承集团公司 质量管理部 ,黑龙江 哈尔滨150036;2 哈尔滨轴承集团公司 热处理分厂,黑龙江 哈尔滨150036;3 哈尔滨轴承集团公司 推力轴承分厂,黑龙江哈尔滨150036)
1 前言
我厂开发的满滚针轴承已由试制转为批量生产,在批量生产中有部分加工方法出现一些不足之处。其中热处理后磨削外滚道及挡边就是问题之一,不仅磨削效率低,有时还出现烧伤、留边现象,影响了正常生产进度。经分析其原因是车加工留量较大及磨削时冷却条件较为欠缺造成的。本文将详细分析造成以上问题的原因,并提出相应的解决办法。
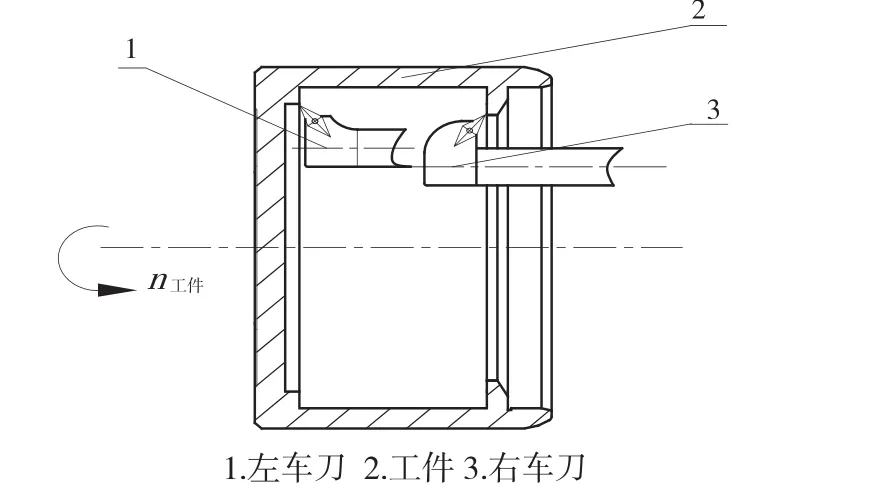
图1 满滚针轴承硬车外滚道及挡边示意图
2 原外滚道加工方法及不足
2.1 车加工方法及不足
原车削外滚道方法是在数控车床CYK-52上用两把车刀依次进行车削,见图 1 所示。首先左车刀轴向快速运动到左挡边位置,径向快进一段距离,工进切削挡边后,轴向反向工进一段距离大约至滚道中部,再径向工退一段距离后快进,最后轴向快退。加工路线图如图 2 所示。右车刀加工方法同左车刀类似。受工件加工方式及刀具影响,车削后滚道中部留下接刀缝。有时刀具磨损较为严重产生积屑瘤时,接刀缝有一定的深度。为挽救此现象给下工序留下的缺陷,势必增加磨削留量,使磨加工效率较低及容易产生烧伤。车削外滚道同时也得将挡边车削出来,滚道与挡边车加工完后,势必在其交界处留下一个圆弧R,此R如果过大将会使磨削挡边及外滚道时砂轮外圆与端面处磨损加剧,致使挡边与外滚道面积减少,一定程度上影响到产品的使用。……
登录APP查看全文
猜你喜欢
中老年保健(2021年9期)2021-08-24 03:52:04
河北画报(2021年2期)2021-05-25 02:07:46
中学生数理化(高中版.高考理化)(2020年2期)2020-04-21 05:33:04
儿童绘本(2020年5期)2020-04-07 17:46:30
儿童故事画报(2019年5期)2019-05-26 14:26:14
Coco薇(2016年2期)2016-03-22 02:42:52
山东青年(2016年1期)2016-02-28 14:25:23
Coco薇(2015年1期)2015-08-13 02:47:34
小雪花·成长指南(2015年7期)2015-08-11 15:03:12
小雪花·成长指南(2015年4期)2015-05-19 14:47:56
