可任意分度的大型曲轴连杆颈磨削夹具设计
2012-07-08 01:04:36项明华肖建军
精密制造与自动化
2012年3期
项明华 肖建军
(上海机床厂有限公司 上海 200093)
随着我国船舶、机车、压缩机等行业的蓬勃发展,大型发动机、压缩机的需求量也大幅增加。其中大型曲轴就是其中的关键零件。其质量的好坏将直接影响着发动机、压缩机的工作性能。从曲轴的生产机械加工工艺流程来看,曲轴连杆颈的磨削精度是保证曲轴质量的重要环节,而曲轴连杆颈在磨削加工时的相位分度定位和夹持技术对曲轴连杆颈的磨削精度起到决定性的作用。因此,在深入分析了传统曲轴磨床的相位分度定位和夹持技术的特点之后,经过研究和分析,设计出了一种新型的可任意分度的大型曲轴连杆颈磨削夹具。
1 传统的曲轴磨床使用的连杆颈加工夹具的结构特点
目前,在大型曲轴磨床设备中,使用的连杆颈加工夹具大多如图1所示。
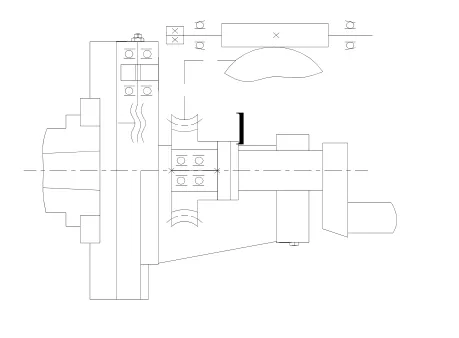
图1 传统的曲轴磨床使用的连杆颈加工夹具示意图
当需要调整曲轴的连杆颈相位时,需要松开前端的夹紧零件,然后转动蜗杆,带动连接在曲轴端头的蜗轮,驱动曲轴,使其转动到目标位置后进行夹紧。这类夹具在加工大型曲轴时有以下缺点:
(1)由于大型曲轴的重量很大,前端轴瓦所受到的摩擦力相当大,对带动机构有较大的刚性要求。
(2)由单一插销定位并带动工件时,大插销容易变形,从而影响定位精度。
(3)在对工件每次进行分度时都要松开夹头,当分度完成以后再夹紧,容易产生定位精度误差。