
特大型转盘轴承滚道淬火时支点布置对淬火效果的影响
2012-07-21 01:40:00邹本辉李巨章
轴承
2012年10期
邹本辉,李巨章
(大连联合风电轴承有限公司,辽宁 瓦房店 116300)
特大型转盘轴承滚道淬火通常采用中频感应加热方式,考虑到滚道淬火的效果,工件通常是竖直稍向后倾斜放置,这有利于淬火冷却均匀,从而保证滚道淬火质量。但因工件较大,设备较为特殊,淬火过程中易发生工件爬行现象(此时工件停止转动,感应头在同一地方继续加热),导致滚道受热严重不均,甚至出现烧伤或淬火裂纹,导致产品报废。针对上述问题,以HKVP3500型中频感应淬火机床加工1.5 MW风力发电机变桨轴承为例进行分析,以期找到相应的改进措施。
1 问题分析
HKVP3500型中频感应淬火机床工作状态如图1所示,床身导轨向后倾斜,角度约为γ=15°(图2)。导轨上有上、下横梁,可根据工件的直径进行高度调节。上横梁有滑动座和辅助滚轮,可根据工件尺寸进行左右位置的调整,在工件旋转时起辅助支撑作用。下横梁有长度标尺,下横梁上的主动轴和固定座位置固定不变,从动轴及滑动座可根据工件直径进行左右调整。工件主要靠主动轴和从动轴支撑。淬火时,工件在主动轴带动下按一定速度顺时针旋转,淬火感应器位置不动,通过合理的参数设置,保证工件匀速转动,实现感应加热和均匀冷却,完成淬火加工。
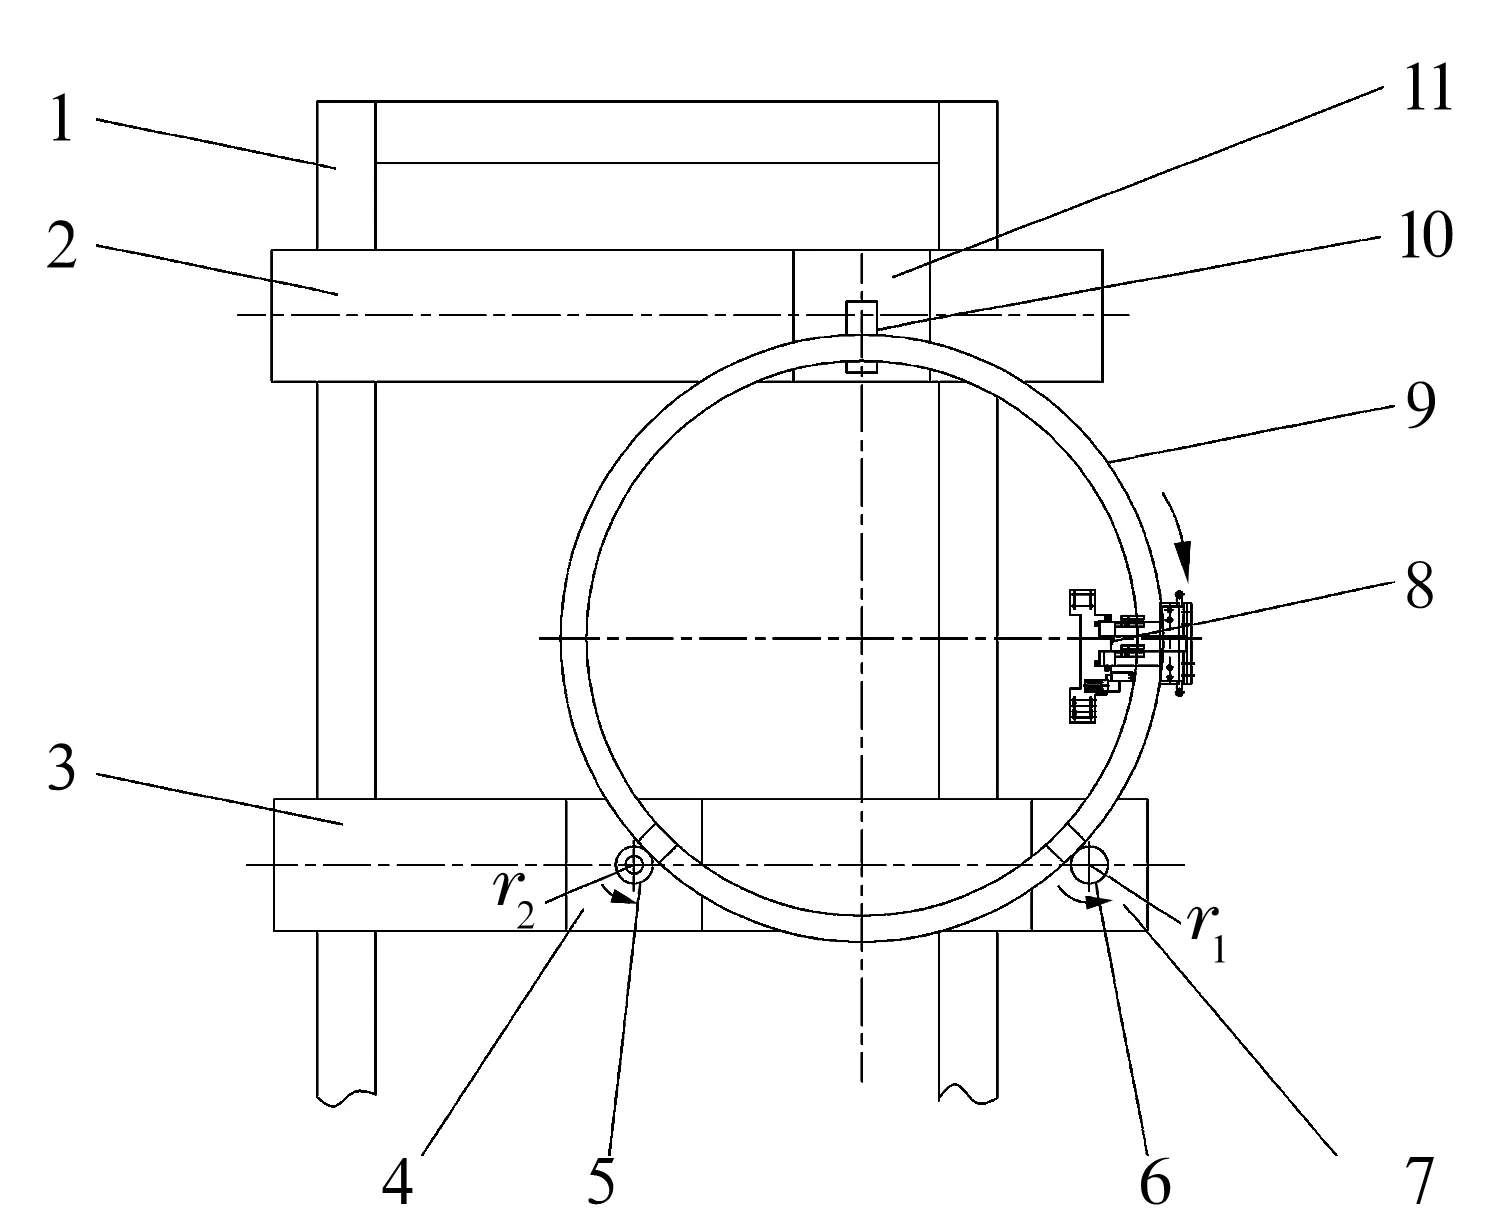
1—导轨;2—上横梁;3—下横梁;4,11—滑动座;5—从动轴;6—主动轴;7—固定座;8—淬火感应器;9—工件;10—辅助滚轮
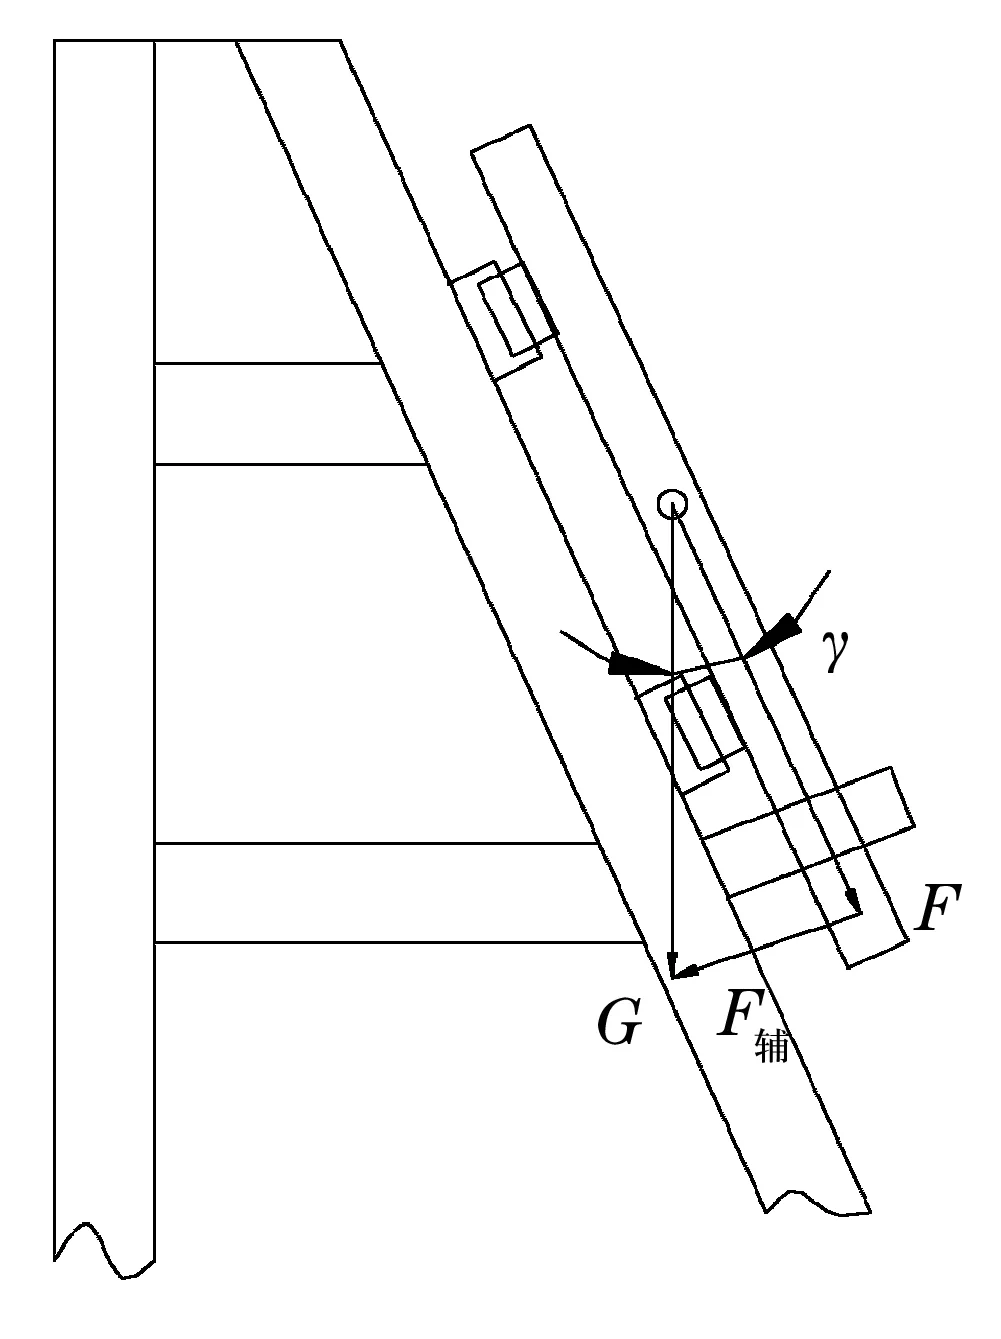
图2 工件受力分析图
对淬火过程中的工件和下横梁上的支撑轴进行受力分析,如图2和图3所示。下横梁在斜面方向上的受力为
登录APP查看全文
