
铁路客车轴承滚子磨削加工在线检测系统
2012-07-21 01:40:00韩宇张洛平王鹏飞孟文宝
轴承
2012年10期
韩宇, 张洛平, 王鹏飞, 孟文宝
(河南科技大学 机电工程学院,河南 洛阳 471003)
1 前言
随着列车速度的提高和运行距离的增加,对车轮轴承质量的要求也随之提高[1]。目前,国内铁路客车正常运行速度不超过160 km/h,车轮最高转速为1 000 r/min,车轴所受载荷为148.96 kN,最大轴向载荷为59.6~74.5 kN,车轮轴承采用脂润滑。滚子质量在很大程度上影响着轴承的使用寿命和动态性能。由于铁路客车使用环境的特殊性,要求在磨削加工中同一组滚子直径变动量≤2 μm,长度变动量≤10 μm。
磨削加工往往作为终加工工序,对工件的最终精度有直接的影响。铁路客车常用轴承有圆柱滚子轴承和圆锥滚子轴承,滚子素线常采用边缘对数曲线修形,一般为修形砂轮切入式磨削加工,其原理如图1所示。这种加工方法要经常用金刚笔或金刚滚轮对砂轮进行修形,修形后的砂轮外形很难保证与所需滚子外形素线一致,同一批滚子的直径变动量难以控制,容易造成滚子滚动面素线的对称度不高,表面粗糙度控制有限,且频繁修形造成工作效率较低。
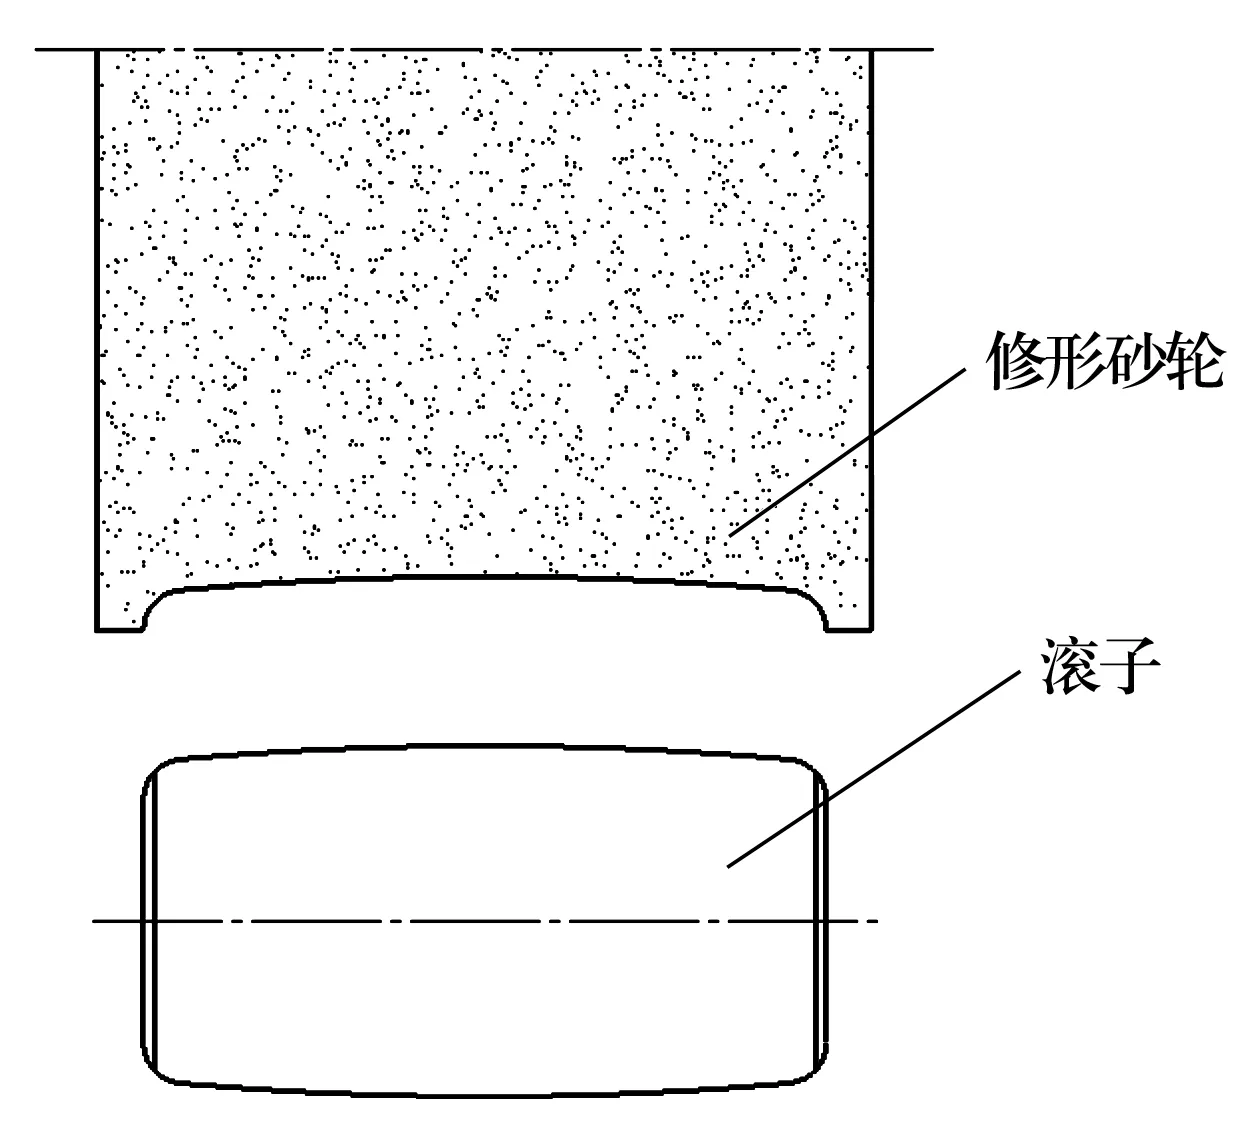
图1 现有工艺
针对现有技术的不足,设计了一种采用CBN砂轮高速点接触磨削滚子轨迹的新方法。该方法集多种轮廓磨削加工工艺于一体,一次装夹可完成多个表面的磨削加工,不仅提高加工效率,还可以保证工件的形状和位置精度[2]。
在线检测技术是一种基于计算机控制的检测技术,其检测过程由数控程序控制,通过工控机的处理得出检测结果并做出相应的处理。……
登录APP查看全文
猜你喜欢
数学小灵通(1-2年级)(2017年10期)2017-11-08 08:39:45
海峡科技与产业(2016年3期)2016-05-17 04:32:12
少儿科学周刊·儿童版(2016年1期)2016-03-14 03:52:21
