
液压螺母在铝带冷轧机组卷筒上的应用
2012-07-27 09:42:16苗志强
有色金属加工
2012年3期
苗志强
(洛阳有色金属加工设计研究院,河南 洛阳 471039)
随着市场经济的要求,现代铝带冷轧机组正朝着高速、大张力、大卷径和宽幅方向发展,三大主机的正常运转极为关键。卷筒是铝带冷轧机组开卷机和卷取机的重要组成部分。改善卷筒的工作状况,减少它的故障率即会大大提高设备的生产效率。在传统的铝带冷轧机组中,开卷机和卷取机卷筒的芯杆和十字叉头间、涨缩缸活塞杆和活塞间通常采用传统的普通螺母联接方式。近几年来设计上逐渐采用了液压螺母的联接方式。
1 卷筒上传统的普通螺母联接方式

1.普通螺母、2.十字叉头、3.芯杆
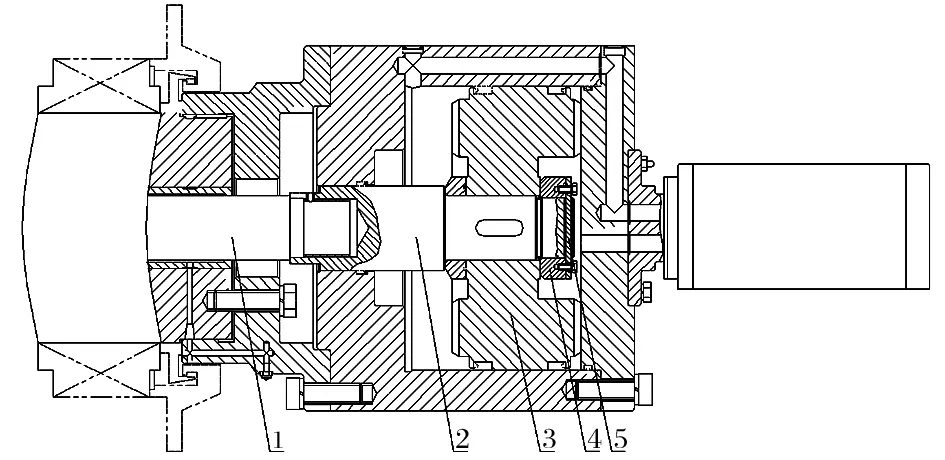
1.芯杆、2.活塞杆、3.活塞、4.普通螺母、5.卡板
卷筒上传统的普通螺母联接方式由图1、图2可以清楚地看出。活塞与活塞杆通过普通单螺母加卡板联接,芯杆的另一端用普通双螺母(一厚、一薄)与十字叉头联接。这种结构的卷筒有两方面的缺点:(1)在正常卷取过程中,芯杆所受的拉应力一直进行着变化。当卷完一卷料卸卷时,胀缩缸的活塞腔供油,芯杆由拉应力转变到压应力。不断的变化使芯杆承受非对称循环变应力,工作中在胀缩缸大负荷的拉伸作用下,易产生疲劳甚至折断;(2)胀缩缸装拆不方便,不能整体装拆。为了将活塞杆与芯杆联接,必须把胀缩缸拆散开来,逐个零件进行装配。而当拆卸时,工序相反。在维修胀缩缸中某一零件时,仍然同样麻烦。这不仅增加了工人劳动强度,而且也增加了卷筒的在线维修时间,从而降低了机组的生产效率。……
登录APP查看全文
