
票夹件多工位级进模的设计
2012-08-29 12:06:32李灵
装备制造技术
2012年7期
关键词:设计
李 灵
(广西机械高级技工学校,广西 柳州 545005)
1 零件工艺性分析
图1 所示票夹件材料为SUS301-1/4H,料厚0.3 mm,毛刺面全部向内,外观要求光亮、无压伤等缺陷,按100 万件批量设计。
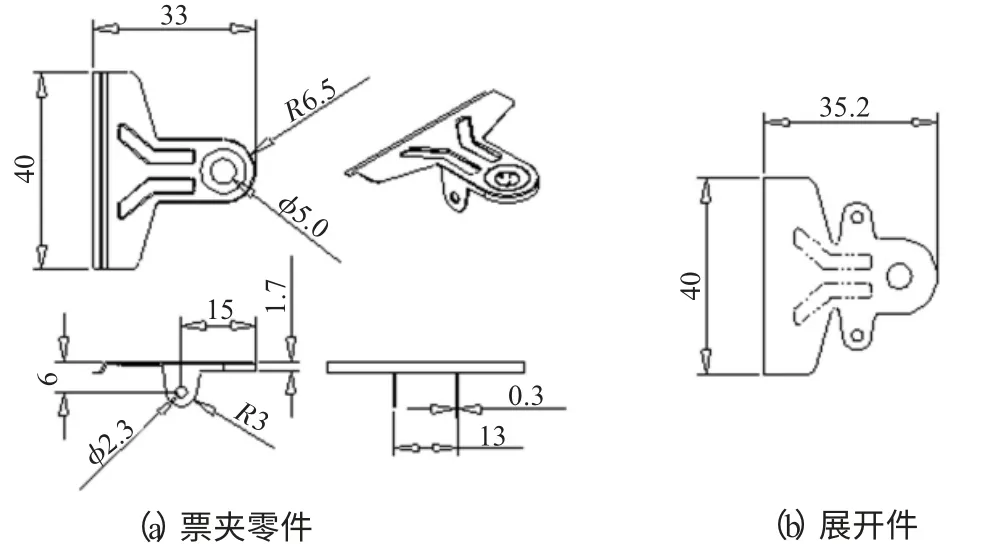
图1 票夹件及展开图
该票夹件成形工艺包括起伏成形、冲裁、翻边和弯曲成形等工序,翻边和弯曲成形前需要完成起伏成形和冲裁工序,因Φ 2.3 mm 和Φ 5.0 mm 孔在弯曲的侧面,不能作为制件的导正孔,故必须另外增加导正孔。在翻边和弯曲成形时,会对料带产生侧压力,因此排样设计时需设法抵消此侧压力。
2 票夹件多工位级进模排样方案设计
图2 所示的票夹件多工位级进模排样方案,为双排横向中间载体排样,条料送进时具有较高的刚性和稳定性。该排样共有8个工位,材料利用率50.0%。导正孔Φ 4.0 mm 在中间载体上,因此中间载体的最小宽度需增大至6.0 mm,且亦有利于提高料带刚性。
为了避免产品翘曲变形,起伏成形需在第一个工序完成后才能进行后续工序。进行翻边或弯曲工序时,两相向对称制品需同时成形,这样就可以抵消料带所受的侧压力。由于票夹件要求所有毛刺面向内,在排样图为向下,因此在切断分离工序,冲头设计在中间位置,切断废料从中间漏料孔排出;产品由于自重和顶杆弹顶作用从两边漏料孔排出。
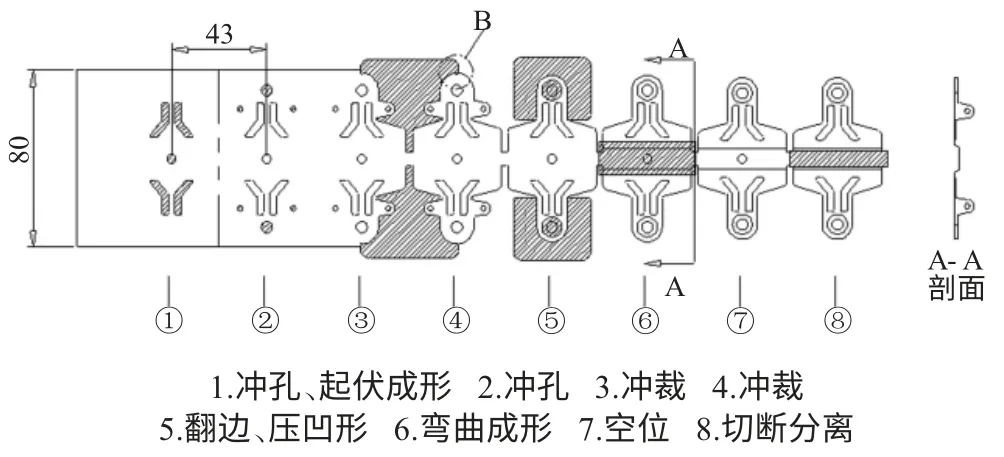
图2 双排横向中间载体排样图
冲裁时,为了防止搭接处刃口产生薄碎屑,在不影响产品外观和功能的情况下,需对搭接处刃口进行处理。图3 为图2 中B 处放大图,搭接处冲裁刃口经过处理后,确保了刃口与冲裁后的料带只有一个交点,避免了薄碎屑的产生,间接消除了产品表面被压伤的可能。……
登录APP查看全文
猜你喜欢
河北画报(2020年8期)2020-10-27 02:54:06
现代装饰(2020年7期)2020-07-27 01:27:42
流行色(2020年1期)2020-04-28 11:16:38
电子制作(2019年19期)2019-11-23 08:41:36
电子制作(2019年15期)2019-08-27 01:11:50
电子制作(2019年7期)2019-04-25 13:18:16
艺术启蒙(2018年7期)2018-08-23 09:14:18
海峡姐妹(2017年7期)2017-07-31 19:08:17
Coco薇(2017年5期)2017-06-05 08:53:16
商周刊(2017年26期)2017-04-25 08:13:04
