
碎边剪切机的制造
2012-12-03 07:56:12李恒,唐娟
重型机械
2012年6期
李 恒,唐 娟
(1.博世力士乐 (常州)有限公司,江苏常州213164;2.常州冶金技师学院,江苏常州213019)
0 前言
碎边剪是精轧生产线上一台非常重要的冶金设备,它布置在圆盘剪的后面,与圆盘剪配合使用。主要有三部分组成:即刀盘和刀轴装置,驱动装置,开口度调整装置。该设备装配精度高,制造复杂。碎边剪在使用过程中,整机的制造精度直接影响到剪切的质量,其中传动系零件与箱体零件的加工尤其关键。本文以梅山钢铁公司酸轧线碎边剪机为例,从其原理和主要关键零部件的加工工艺方案详细阐述了碎边剪机的制造,装配及检测。
1 碎边剪的工作原理与参数
碎边剪的主要功能是将圆盘剪切下的带边切碎。由于带钢两边都需剪齐,所以在带钢边缘两侧各安装一台圆盘剪和碎边剪,对称布置的机架箱体为焊接结构。每台碎边剪各有2个刀盘,每个刀盘装六把刀,如同齿轮啮合一样,靠上下刀的啮合过程把圆盘剪切下来的废边剪成定长碎段。为了防止上、下刀轴传动齿轮的齿侧隙影响刀片侧隙,主传动齿轮设计采用了一对具有齿隙补偿功能的主副斜齿轮机构。主斜齿轮和副斜齿轮 (又称调隙齿轮盘)在定位销的导向下,用垫片调整,使其错位,达到消除与从动斜齿轮啮合齿隙的目的 (见图1)。
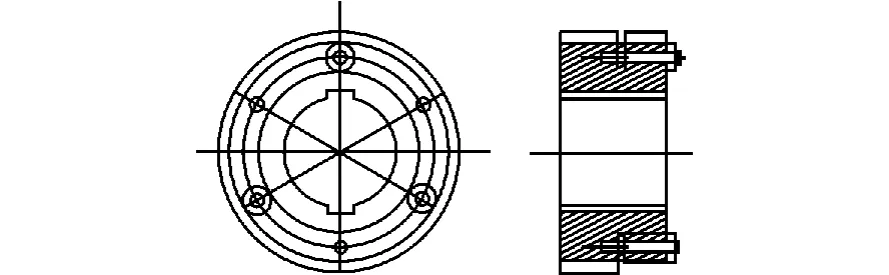
图1 主副斜齿轮Fig.1 Primary and slave helical gears
为了剪切各种不同宽度的板带,必须移动机架以调整两对刀盘的开口度,开口度的调整是由装在碎边剪下的带有左右旋向的一根丝杠来完成的,如图2所示。……
登录APP查看全文
