信号屏蔽法在加工中心故障处理中的应用
2013-07-13 07:47:38刘先黎杨万叶
设备管理与维修
2013年3期
刘先黎 杨万叶
作者通联:玉柴机器股份有限公司生产部维修中心 广西玉林市玉州区天桥路88号 537005
E-mail:yangwanye@163.com
1.故障现象
广西玉柴机器股份有限公司冷加工厂重机车间从德国进口的HELLER MCH300 型加工中心(卧式四轴加工中心),采用西门子840D 数控系统。MCH300 型加工中心(图1)有两个可自动交换的工作台,采用双托盘液压交换结构,交换工作台时,Z 轴移到工作台交换区,在液压系统作用下松开上料区和工作区的工作台,托盘托着工作台升起,升起到位托盘旋转180°,旋转到位托盘下降,下降到位工作台夹紧,完成工作台自动交换。1 台MCH300 型HELLER 加工中心加工完成1 件工件,进入自动交换工作台状态,工作台交换装置旋转180°,然后下降,下降到位下一个动作应为夹紧工作台,但此时机床黄灯闪烁,不能完成工作台交换,NC 退出自动运行状态,机床停运,人际界面也没有报警信息提示。
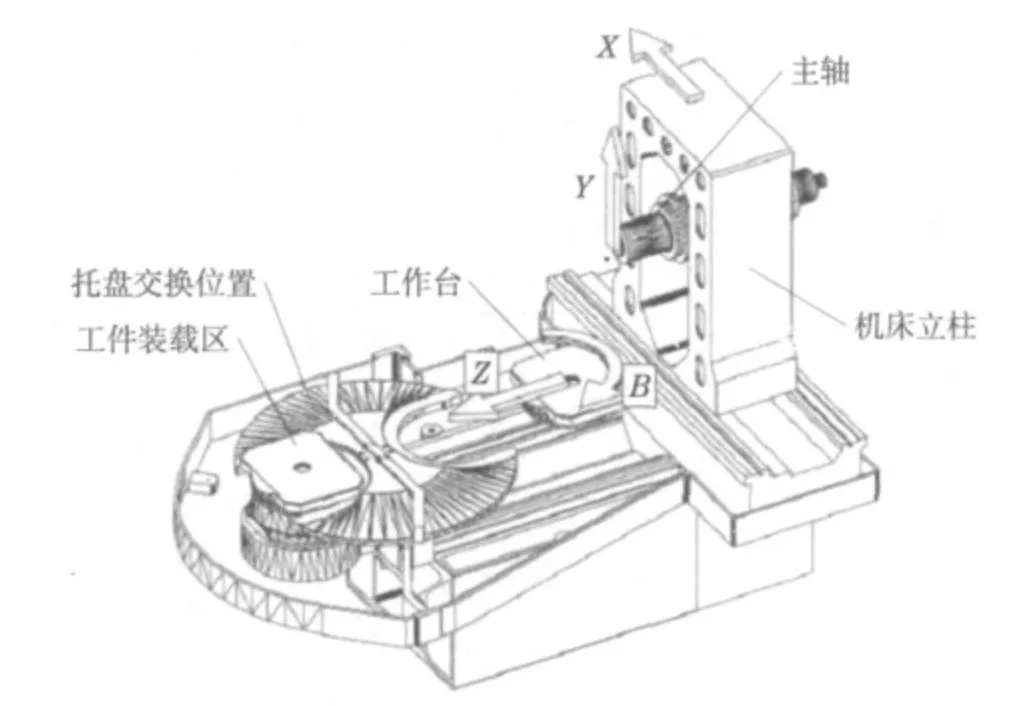
图1 MCH300 型加工中心结构
2.故障分析
设备故障情况下重新按NC 启动又能完成工作台的交换,但若将机床切换到手动方式,则出现工作台不能夹紧报警,报警号为A700301,报警信息:“ ->End position:paletts not clamped in work area->YH71.0/P1:E30.1”(工作区域内工作台没有夹紧,检查工作台夹紧阀YH71.0或夹紧检测开关E30.1)。进入手动交换工作台菜单查看,发现工作台并没有夹紧。据此分析机床停运是由于机床等待工作台交换完成信号,但工作台未夹紧,该信号始终没有给出。联接计算机,下载并监控相应PLC 程序(图2),发现YH71.0 所对应的PLC 输出点Q71.0 始终不为1。在线监控PLC 程序,机床在自动状态时PLC中间点M160.5为1,手动状态时为0,是工作台交换处于自动工作状态的标志位,由此确定自动状态下Q71.0的逻辑由程序中第一支路决定。通过……
登录APP查看全文
猜你喜欢
鸭绿江(2021年35期)2021-04-19 12:24:18
考试与评价·高一版(2020年6期)2020-11-02 02:45:24
汽车维修与保养(2019年7期)2020-01-06 03:30:42
人大建设(2019年12期)2019-05-21 02:55:44
电子制作(2018年11期)2018-08-04 03:25:42
瞭望东方周刊(2017年42期)2017-12-05 18:49:38
环球时报(2017-03-30)2017-03-30 06:44:45
汽车维护与修理(2016年10期)2016-07-10 08:17:41
凿岩机械气动工具(2016年3期)2016-03-01 04:00:25
中国卫生(2015年3期)2015-11-19 02:53:32