薄壁不锈轴承钢套圈变形控制工艺改进
2013-07-21 06:31:28王智勇王鑫刘传铭
轴承
2013年5期
王智勇,王鑫,刘传铭
(洛阳轴研科技股份有限公司,河南 洛阳 471039)
由于某些轴承工作环境的特殊性,套圈选用G95Cr18不锈钢制造。该类不锈轴承钢套圈尺寸均在200 mm以上,而有效壁厚一般在10 mm以内,由于外径/壁厚比大,在热处理后极易产生变形,合格率低,影响后续磨加工生产。
1 套圈尺寸及技术要求
选取一种具有代表性的轴承套圈进行工艺对比试验,具体外形尺寸见表1。该套圈热处理后的技术要求为:(1)硬度不小于58 HRC,同一零件的硬度差不超过1 HRC;(2)直径变动量≤0.6 mm,端面翘曲≤0.5 mm;(3)淬、回火组织按JB/T 1460—2002《高碳铬不锈钢滚动轴承零件 热处理技术条件》评定,2~5级为合格。
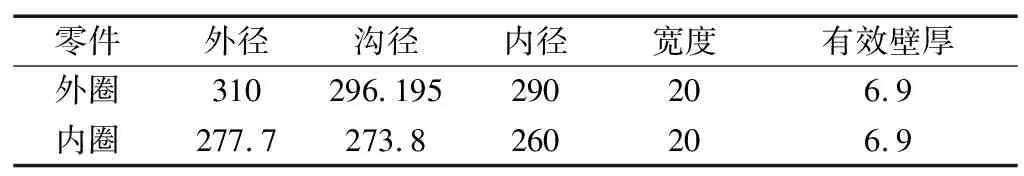
表1 轴承套圈外形尺寸 mm
2 原热处理工艺存在的问题
薄壁类轴承套圈除了满足一般的硬度与组织要求以外,还应尽量减小变形,以保证后续磨加工的技术要求。因此,将车加工分为粗车和精车,在中间增加一次去应力退火,减少车加工应力,为淬火工序做准备。淬火工艺主要采取增加预热时间,提高淬火油温和降低搅拌速度的方式控制热处理后的变形,由于淬火加热温度较高,为了满足工艺要求,防止轴承套圈表面氧化脱碳和腐蚀,热处理淬火设备采用WZC-45型双室真空炉。原热处理工艺如图1所示。
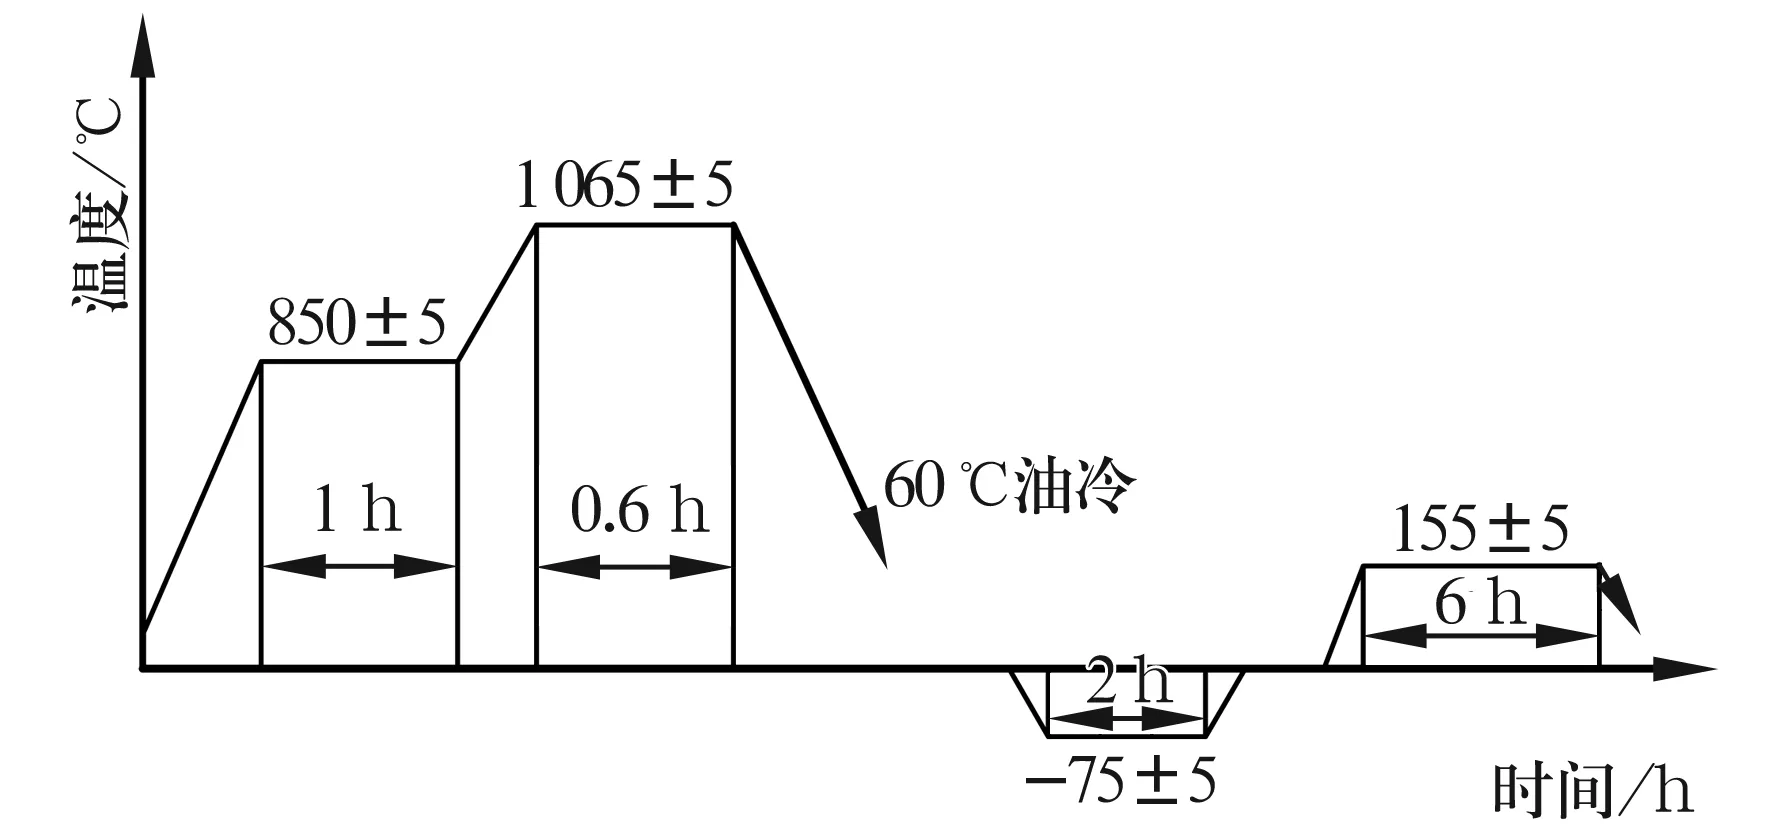
图1 原热处理工艺曲线
经过热处理工艺后发现,套圈变形大,合格率在40%以下。变形的套圈需进行整形处理,变形过大则需要反复整形,而且整形效果并不理想,还可能因为多次回火而造成套圈硬度不合格。由于材料自身弹性较大,存在部分套圈即使整形合格后,在随后的冷处理和回火过程中出现反弹现象,结果仍达不到技术要求。……
登录APP查看全文
猜你喜欢
现代畜牧科技(2021年9期)2021-10-13 06:38:48
中华诗词(2020年1期)2020-09-21 09:24:52
山东冶金(2019年6期)2020-01-06 07:45:54
世界农药(2019年2期)2019-07-13 05:55:12
小学生作文(中高年级适用)(2018年5期)2018-06-11 01:22:56
数学大王·中高年级(2016年12期)2016-12-26 21:37:36
铜业工程(2015年4期)2015-12-29 02:48:39
中国卫生质量管理(2015年2期)2015-12-01 05:43:57
现代企业(2015年8期)2015-02-28 18:55:23
质量探索(2015年3期)2015-01-30 09:02:36