薄壁轴承内圈沟道的逃逸磨削方法
2013-07-21 01:51:26王长峰
轴承
2013年11期
关键词:变形
王长峰
(洛阳轴研科技股份有限公司,河南 洛阳 471039)
轴承套圈磨削有多种方法,但对于薄壁套圈却一直没有寻求到有效的解决方案。这是由于薄壁套圈刚度太低,无论夹持还是加工,略微施加载荷都容易导致变形,难以保证工艺要求的尺寸与形位精度,因此薄壁套圈的磨削加工始终是轴承制造中的一个难点。
1 常用磨削方法
对于薄壁内圈沟道,常用磨削方法有“支径磨沟”(支承内径磨削内沟)、“支沟磨沟”(支承内沟磨削内沟)和“支边磨沟”(支承挡边磨削内沟)等。以“支径磨沟”为例,其磨削原理如图1所示。磨削中内径的加工误差会复映到内沟上;前、后支承使工件中心与砂轮中心基本上处于同一水平面上,工件直接承受砂轮进给的切削力。当进给量过大,超过工件的变形抗力时,导致工件产生变形,造成工件尺寸、圆度等精度很难控制。实际加工中,要求操作工具有很高的技能水平和丰富的实践经验,一般需以1 μm的微进给量反复进给磨削,若一次进给量过大,就有可能造成废品,而且加工效率很低,以内径约100 mm的内圈为例,班产只有10件左右。
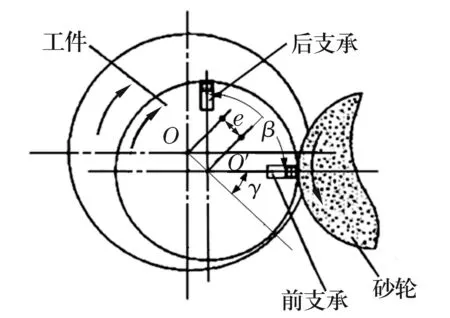
图1 支径磨沟原理示意图
2 逃逸磨削法
经过多次试验,摸索出一种特别适用于薄壁内圈沟道加工的“逃逸磨削法”——即在砂轮进给量大时,工件受到挤压变形时能够自动 “逃逸”,不仅可确保加工精度,而且还能显著提高加工效率。
逃逸磨削法的关键是将工件支承设置成1个内支承结合1个外支承的联合成角支承,如图2所示。……
登录APP查看全文
猜你喜欢
智慧少年·故事叮当(2020年10期)2020-11-06 06:19:00
中华诗词(2020年1期)2020-09-21 09:24:52
河北理科教学研究(2020年1期)2020-07-24 08:14:34
作文周刊·小学二年级版(2018年29期)2018-11-26 11:20:28
小学生作文(中高年级适用)(2018年5期)2018-06-11 01:22:56
童话世界(2018年14期)2018-05-29 00:48:08
数学大王·中高年级(2016年12期)2016-12-26 21:37:36
学与玩(2005年3期)2005-04-29 00:00:00