基于圆环链热处理控制系统的研究
2013-08-03 01:28:08孟祥宁
山东工业技术
2013年7期
王 岩 孟祥宁
(1.辽宁省国际工程咨询公司,辽宁 沈阳110014;2.辽宁工程技术大学,辽宁 葫芦岛125000)
0 引言
链条的热处理工艺主要通过500KW、2500Hz 淬火中频电源,250KW、1000Hz 回火中频电源、数模集成电路式中频电源控制板以及淬火感应圈、回火感应圈、冷却水系统和传动机构等设备来完成[1]。 虽然可以基本满足生产需要,但在生产过程中存在许多问题。 本文基于此简单的介绍了圆环链热处理系统。
1 感应加热的基本原理
感应加热是基于法拉第电磁感应现象和焦耳效应这两个物理现象。 当线圈中通过交变电流I1通过电磁线圈,则线圈周围空间产生交变磁场。 则感应电动势E 在处于该交变磁场中的金属内产生。 法拉第电磁感应定律由公式1 确定:

式中 E 为感应电动势;
n 为感应线圈匝数;
φ 为磁通量。
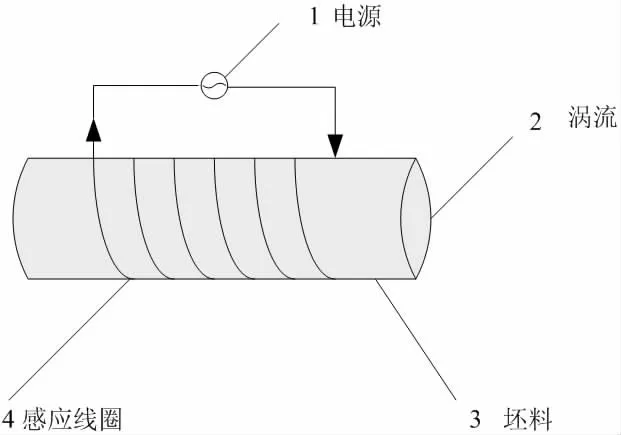
图1 感应加热的基本原理
Fig1 The principle of induction heating
对于φ=φmsinωt,角频率ω=2πf,感应电动势的有效值为:

式中 f——电流频率。
将坯料的闭合回路只有一匝。 当产生感应电动势时,交变的自成环路的环流涡流I2在该回路中产生。 感应加热原理就是利用涡流产生的能量加热金属坯料。
焦耳效应可用下式表述:

它反映了涡流在金属坯料中产生热的速率与坯料的电阻和涡流的平方成正比这样一种现象。
消耗于金属坯料中的功率:

保持其他参数不变,功率P 与频率f 成正比。 因此,提高频率f,在相同体积中释放的能量增大,这就是感应加热中采用中、高频率的原因。
2 国内外感应加热电源技术的发展历程及其研究现状
2.1 感应加热电源技术的发展历程
我国感应加热技术的应用起步于20 世纪50 年代[4]。……
登录APP查看全文