
S31603和Q345R异种钢焊接工艺
2013-08-06 04:34:30史维琴
电焊机
2013年9期
史维琴
(常州工程职业技术学院 机械系,江苏 常州 213164)
0 前言
某再生塔塔体由两部分组成,上部分为12 mm的低合金钢Q345R,按照产品技术要求必须进行620℃±20℃热处理;下部分为16 mm的奥氏体不锈钢S31603,不允许进行热处理。产品的终止焊缝是S31603和Q345R异种钢对接。为此进行了焊接工艺评定试验,其弯曲试样在Q345R侧发生开裂,如图1所示。为此,从Q345R与S31603异种钢的焊接性,以及选择焊接方法、焊接坡口、焊接材料、焊接热输入、预热和层间温度等方面分析、探讨产生开裂的原因,并焊接模拟件,确定合适的焊接工艺,来保证其焊接接头的性能。
1 焊接性分析
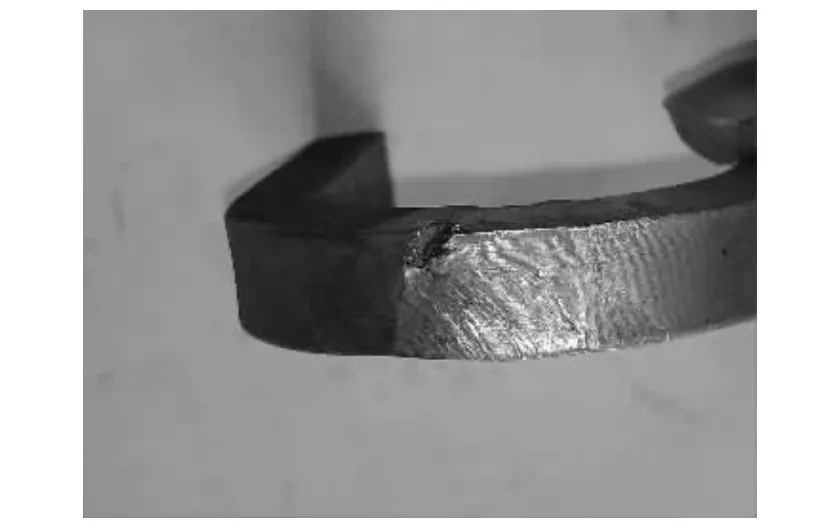
图1 开裂的弯曲试样
Q345R是低合金钢,常温组织是珠光体,S31603是奥氏体不锈钢。其化学成分、金相组织、物理性能和力学性能等方面有较大差异[1],焊接时容易出现以下问题:
(1)焊缝金属受到Q345R钢的稀释,在紧靠Q345R钢一侧熔合线的焊缝金属中,会形成和焊缝金属内部成分不同的过渡层。离熔合线越近,Q345R钢的稀释作用越强烈,过渡层中含铬、镍量也越少,此时过渡层可能会出现高硬度的马氏体或奥氏体+马氏体区组织。
(2)在焊接高温下,Q345R钢与S31603钢界面附近发生反应扩散而使碳迁移,在Q345R钢侧形成脱碳层而软化,在S31603钢侧形成增碳层而硬化。
(3)由于两种钢的线膨胀系数不同,焊接产生的残余应力无法通过热处理方式去除,使焊缝和熔合线附近产生附加拉应力,而Q345R钢的塑韧性比奥氏体钢S31603差,所以在Q345R钢侧易产生开裂。
2 焊接工艺分析
2.1 焊接方法
Q345R与S31603异种钢焊接时应选用熔合比小、稀释率低的焊接方法。……
登录APP查看全文
猜你喜欢
舰船科学技术(2022年13期)2022-08-11 09:29:16
建材发展导向(2021年6期)2021-06-09 05:57:08
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
山东冶金(2019年6期)2020-01-06 07:45:54
World Journal of Diabetes(2019年7期)2019-07-23 11:52:08
世界农药(2019年2期)2019-07-13 05:55:12
制造业自动化(2017年2期)2017-03-20 14:26:13
铜业工程(2015年4期)2015-12-29 02:48:39
设备管理与维修(2015年12期)2015-04-09 06:57:24
石油化工应用(2014年8期)2014-03-11 17:40:03
