轴类零件加工的研究
2013-09-21 06:28:00杨晓东
时代农机
2013年1期
董 君,杨晓东
(齐齐哈尔二机床(集团)有限责任公司,黑龙江 齐齐哈尔 161005)
1 典型轴类零件图
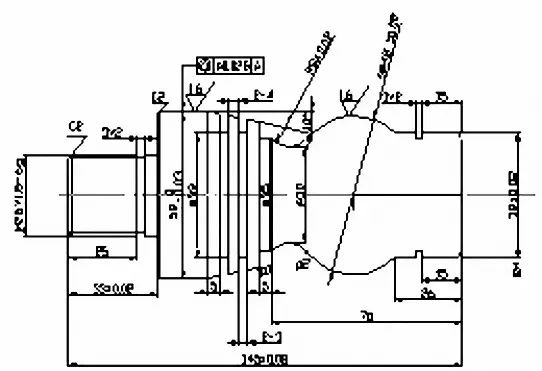
图1 典型轴类零件图
2 典型轴类零件的加工
2.1 轴类零件加工工艺分析
(1)技术要求。轴类零件的技术要求主要是支承轴颈和配合轴颈的径向尺寸精度和形位精度,轴向一般要求不高。轴颈的直径公差等级通常为IT6-IT8,几何形状精度主要是圆度和圆柱度,一般要求限制在直径公差范围之内。相互位置精度主要是同轴度和圆跳动;保证配合轴颈对于支承轴颈的同轴度,是轴类零件位置精度的普遍要求之一。
(2)毛坯选择。轴类零件除光滑轴和直径相差不大的阶梯轴采用热轧或冷拉圆棒料外,一般采用锻件;发动机曲轴等一类轴件采用球墨铸铁铸件比较多。如图典1型轴类直径相差不大,采用直径为60mm,材料45#钢,在锯床上按150mm长度下料。
(3)定位基准选择。轴类零件外圆表面、内孔、螺纹等表面的同轴度,以及端面对轴中心线的垂直度是其相互位置精度的主要项目,而这些表面的设计基准一般都是轴中心线。用两中心孔定位符合基准重合原则,并且能够最大限度地在一次装夹中加工出多格外圆表面和端面,因此常用中心孔作为轴加工的定位基准。
当不能采用中心孔时或粗加工是为了提高工作装夹刚性,可采用轴的外圆表面作定位基准,或是以外圆表面和中心孔共同作为定位基准,能承受较大的切削力,但重复定位精度并不太高。
数控车削时,为了能用同一程序重复加工和工件调头加工轴向尺寸的准确性,或为了端面余量均匀,工件轴向需要定位。……
登录APP查看全文