薄壁螺纹弧形抽芯塑件的模具结构设计
2014-04-13 04:06:08王成
中国塑料
2014年9期
王 成
(苏州经贸职业技术学院机电与信息技术学院,江苏 苏州215009)
0 前言
精密注塑模具是塑料产品成型加工的关键技术,是工业生产的基础工艺装备,当前在用工成本、原材料等价格的日益增长下,许多模具制造企业开始追求生产效率,缩短研发周期及制造周期,从而降低生产成本,提高企业利润。现有的抽芯机构有水平侧抽芯、斜向侧抽芯,还有一些模具中使用齿轮齿条与滑块连杆相结合机构、斜导柱圆弧抽芯机构等结构,这些结构不仅加工复杂、生产周期长,而且都需要一个附加动力来完成抽芯动作。为了提高塑料产品成型加工质量、缩短模具制造加工周期、降低生产成本,本文针对现有结构上的技术缺陷,以塑料压头为例,设计出一种无需外力作用就能实现槽轮导向圆弧自动抽芯的机构,以及螺纹导向旋转脱模等结构改进以满足多种异型复杂精密产品成型的需要,该结构具有较好的经济效益及应用前景。
1 产品分析
产品为乳白色,材质为PBT/PP/30%GF,产品壁厚均匀,内、外整体结构呈锥度,产品右端有一个弧形管道,内孔与外径都呈锥度变化,其右端部外径为6.6mm,内径为4.34mm,产品下方有一个薄壁(壁厚1.4mm)螺纹,牙型近似梯形(螺纹大径为14 mm,导程为5 mm)的双头螺纹,产品总高22.15 mm,总长57.65mm。外观上表面有一个文字标示,为产品使用方向指示,外观要求表面光滑、无瑕疵,如图1 所示。
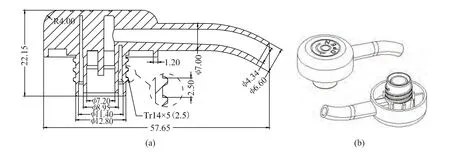
图1 产品图Fig.1 Schematic of the parts
产品材质采用PBT、PC 与30%GF 复合而成,具有较好的绝缘性能,较好的强度、刚度及耐冲击性、采用GF填充改性,提高拉伸强度、弯曲强度及热变形温度,满足产品使用要求。……
登录APP查看全文
猜你喜欢
现代装饰(2022年4期)2022-08-31 01:39:32
现代装饰(2022年3期)2022-07-05 05:55:06
哲学评论(2021年2期)2021-08-22 01:53:34
中华诗词(2019年7期)2019-11-25 01:43:04
模具制造(2019年3期)2019-06-06 02:10:54
影视与戏剧评论(2016年0期)2016-11-23 05:26:01
Coco薇(2015年1期)2015-08-13 02:23:50
现代企业(2015年9期)2015-02-28 18:56:50
土木建筑工程信息技术(2013年2期)2013-10-17 03:14:12
玩具(2009年10期)2009-11-04 02:33:14