D42218N3W圆柱滚子超精加工工艺参数的确定
2014-07-21 09:41:08郑红威贺红霞何萌杨会超王涛
轴承
2014年10期
郑红威,贺红霞,何萌,杨会超,王涛
(1.洛阳LYC轴承有限公司 a.技术中心;b.转盘轴承事业部;c.军工精密轴承事业部,河南 洛阳 471039;2.西安交通大学 机械工程学院,西安 710048;3.郑州航空工业管理学院,郑州 450015)
滚子作为轴承的关键零件,其制造精度和质量的好坏直接影响轴承的动态性能和使用寿命。综合考虑实用性和经济性,圆柱滚子多选用圆弧修缘素线滚子,而滚子圆弧与直线交接处(弧坡部分)的圆滑过渡是加工的关键[1]。D42218N3W型圆柱滚子即采用圆弧修缘滚子,其外形尺寸为φ16 mm×16 mm,采用8Cr4Mo4V材料,滚子精度等级要求达到Ⅰ级,因此,滚子各项技术要求非常高,需要定制专用的超精辊进行成形加工。
1 滚子超精及常见问题
圆柱滚子超精加工采用细粒度磨料的油石,以低压、快而短促的往复摆动作用于旋转工件,在良好的润滑冷却条件下降低滚子表面粗糙度值,提高几何精度。合理的超精加工过程一般分为粗超和精超2个阶段,粗超阶段采用较低的工件转速,较高的油石摆动频率和较大的油石压力,以达到理想的生产效率;精超阶段采用较高的工件转速,较低的摆动频率和较小的油石压力,以达到理想的表面粗糙度要求。结合实际生产情况和现有条件,对圆柱滚子的超精加工一般不超过3次,否则,将会损害其表面粗糙度和几何精度[2]。滚子表面粗糙度的影响因素及解决办法见表1。
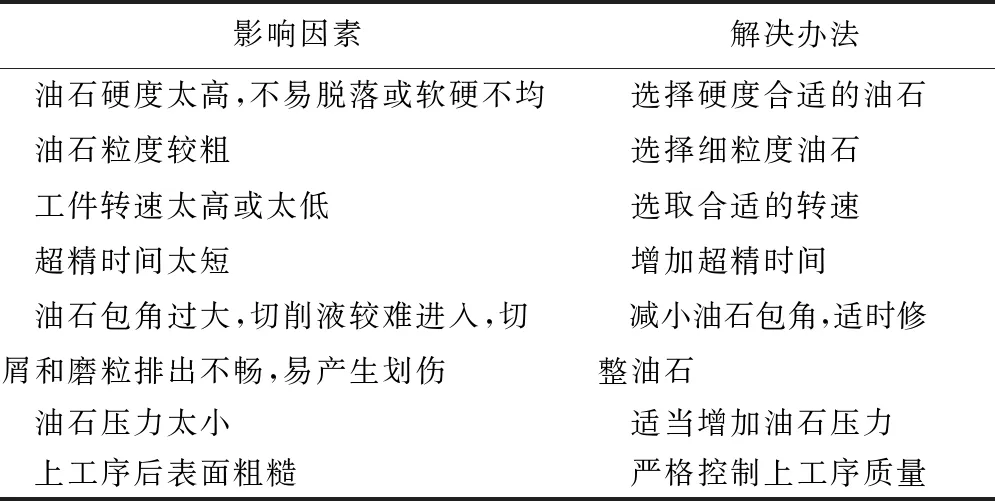
表1 滚子表面粗糙度的影响因素及解决办法
2 D42218N3W滚子超精工艺参数的确定
首先检查机床精度,采用磁力表架和千分表进行检测,发现机床(3MZ6220)导辊存在0.02 mm的圆跳动误差,导辊两端间隙误差为0.05~0.08 mm,从而严重影响了加工精度。……
登录APP查看全文