
远洋万吨巨轮柴油机曲轴安装找正加工流程
2014-08-24 02:52:44王虹丁磊
机械工程师
2014年2期
王虹, 丁磊
(齐重数控装备股份有限公司研发中心,黑龙江 齐齐哈尔 161005)
1 曲轴安装找正加工流程
以6S50MC-C曲轴加工为例。如图1所示,该曲轴主轴径单边预留加工余量为3 mm,即圆周上余量为6 mm;曲拐颈单边加工余量为2.5 mm,即圆周上余量为5 mm。
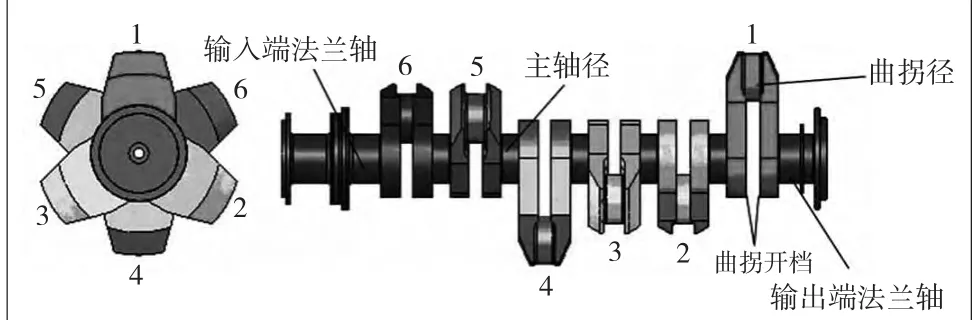
图1 曲轴示意图
1.1 安放曲轴前的准备工作
调整各中心架在工件床身上的位置;调整各中心架套筒的伸出量。一般各中心架的中间支撑伸出比左、右支撑低20 mm。
1.2 曲轴安放找正
安放曲轴,用各中心架左右套筒将曲轴拖住,并测量曲轴端面距花盘的距离,使弹性卡爪能够正确地夹持在法兰的圆周上,在最终就位前,可适当调整各中心架位置,避免与曲拐干涉。
找正与调整:将百分表坐在花盘上,测头打在法兰圆周上,然后旋转花盘。观察百分表示数,并机动调整紧靠花盘的中心架左、右套筒。调整完毕后,将表座在尾座前圆平面上,测头打在靠尾座处的法兰圆周上,旋转尾座主轴,观察表示数,同时机动调整紧靠尾座的中心架左、右套筒,直到同轴在允差内。用电钻驱动卡爪增力丝杠,使卡爪趋近曲轴法兰外圆,大约距离外圆剩20 mm时,用棘轮扳手,并最终用力矩扳手锁紧。然后按经验,调整除紧靠主轴箱和紧靠尾座外的,其余中心架中间浮动支撑的压力值(经验值为:②号架2.25 MPa;③号架3.9 MPa;④号架4.25 MPa;⑤号架4.45 MPa;⑥号架4~5 MPa;⑦号架4 MPa)。
撤掉中间所有中心架的左右支撑,只用浮动支撑,仅有紧靠主轴箱和尾座的两个中心架用左右支撑,用花盘固定后,第1个中心架的支撑可全部撤掉。……
登录APP查看全文
