镗铣不通槽清根的加工方法
2014-10-12 05:56:10齐齐哈尔北方机器有限责任公司黑龙江161000冯彩霞黑玉龙李大光吴艳华
金属加工(冷加工)
2014年13期
齐齐哈尔北方机器有限责任公司 (黑龙江 161000) 李 娟 冯彩霞 黑玉龙 李大光 吴艳华
笔者公司生产的某工件结构如图1所示。工件外形是 a×b×c的立方体。中间有一个尺寸为205 mm×216 mm的长方形通孔,在方孔的下角处有一个尺寸为31H10×130H8深150 mm的不通槽。该槽的槽底左角、右角处都要求清根。
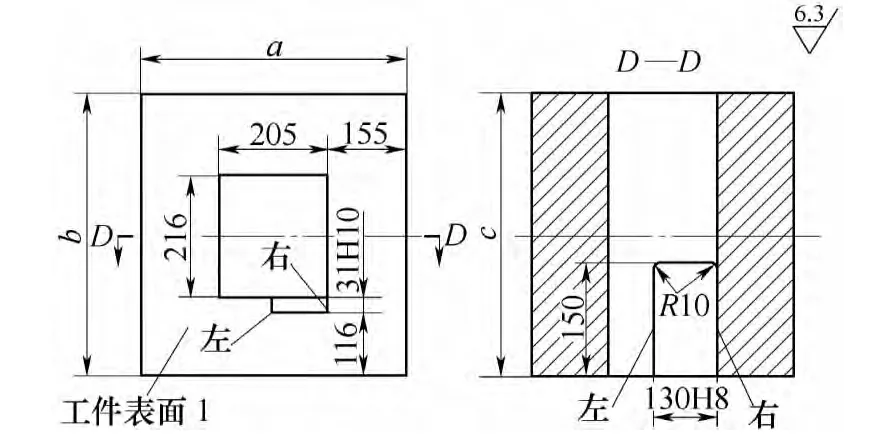
图1 工件
1.难点分析
该工件经过铣外形尺寸a×b×c定寸,插方孔尺寸205 mm×216 mm完成后,在加工槽30H10×130H8时遇到了难题。难在该槽的槽底左、右两角要求清根。左侧的清根可以用镗铣床的直角铣头达到,而右侧的清根用一般的加工方法很难达到,笔者也是首次遇到这样的工件结构,没有类似的加工经验。
2.工艺方案
经过分析,初步确定了工艺方案:
(1)先在立式铣床上,利用公司现有的专用立铣刀,铣刀直径为40 mm,刃长150 mm。因标准的立铣刀底部都不带圆角,必需将刀底部改磨成R10 mm的圆角 (见图2)。
加工时,将工件表面1向上装夹工件,铣完槽30H10×130H8、深150 mm时,必然会留下R20 mm的铣刀半径 (见图3)。如果采用国家标准的莫氏锥柄立铣刀50Ⅰ型长 (GB/T 6117.1—1996)铣刀直径50 mm,刃长150 mm,加工后留下的铣刀半径会更大。如果减小铣刀直径,铣刀又细又长加工时产生振动,切削效率会降低。但是即使是制做专用铣刀,将直径减到36 mm或32 mm,刃长150 mm,加工后左角、右角处还是会留下铣刀半径,还是达不到左右角处直角的要求。
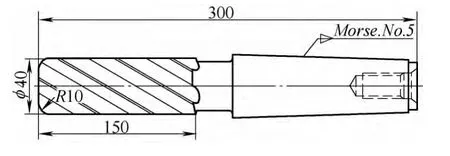
图2 改磨圆角后的立铣刀
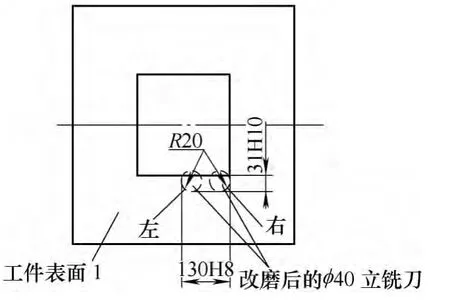
图3 立铣加工后留下的R20 mm铣刀半径
(2)接下来需要解决的难题是,立铣加工后留下的铣刀半径20 mm,如何清根来保证产品图上左、右两侧直角的要求?
工艺方案一:钳工清根,钳工采用手持砂轮、刮刀等工具去掉R20 mm的圆角半径。……
登录APP查看全文