解决辊子零件硬质阳极氧化尺寸保证难题
2014-10-21 20:06:36赵国华李军超
中国机械
2014年24期
赵国华 李军超


摘要:辊子零件在试制过程中,出现硬质阳极氧化后φ22M6两个内孔尺寸超差问题。实验发现,氧化温度2°C时辊子零件基于内表面装卡的φ22M6内孔氧化膜厚度,装卡端内孔比另一端内孔的相差6um。通过优化卡具设计解决卡具烧损、实现在线检测及优化工艺规程,顺利解决辊子零件尺寸保证难题。
关键词:硬质阳极氧化;氧化膜;卡具;烧损;工艺规程;尺寸保证
在现代工业生产中,铝及铝合金由于其轻量化特性得到广泛应用。为进一步拓展应用范围,铝及铝合金的阳极氧化表面处理技术不断取得进步。硬质阳极氧化是形成主要用于工程目的的硬(且通常厚)氧化铝膜层的一种电解处理方法。阳极氧化膜通常会导致零件每一表面上尺寸增加膜层厚度的50%。氧化膜的特性是耐磨损、耐腐蚀、抗热(导热系数低)、抗氧化、电绝缘等。阳极氧化是铝合金最重要的表面处理技术,在现代制造业中得到广泛应用,但相关工艺尺寸保证问题报道的不多。
在我公司新產品ZL28纤维滤棒成型机中有一种辊子零件,要求由硬质阳极氧化保证内孔尺寸。
1.存在问题
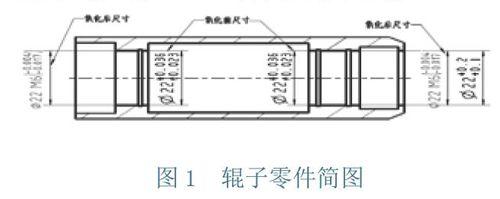
辊子零件,外圆φ33mm,长度86mm,如图1所示。其材质为7075,首批试制12件,结果氧化后有9件φ22M6内孔尺寸不合格。
2.加工工艺及原因分析
2.1 加工工艺
工艺规程为:(1)车成型;(2)硬质阳极氧化。
阳极氧化电解液成分组成为硫酸 195~220g/L、草酸 11~17g/L、丙三醇 1.5~2g/L及余量蒸馏水,阳极电流密度2.5A/dm2,氧化温度2°C±1°C。采用φ5mm铝丝自制卡具在右倒角端实施内表面装卡,具体见图2。……
登录APP查看全文