高延率易拉拔H08A轧制工艺优化
2014-12-02 04:23:42陈永利王皎月李元廷邱达全杨海波宋龙江
四川冶金
2014年4期
关键词:工艺
陈永利,王皎月,李元廷,邱达全,张 森,杨海波,龚 波,宋龙江
(1.重庆科技学院 冶金与材料工程学院,重庆401331;2.四川达州钢铁集团责任有限公司,四川 达州635002)
1 引言
随着我国自动焊接设备应用范围的不断扩大与焊接自动化水平的不断提高,大型构件利用埋弧焊的比例不断提高,埋弧焊丝需求量在不断上升。H08A作为一种专用的焊丝拉拔盘条钢种,具有“低碳、低硅、低锰”的成分特点[1],由于C、Si和 Mn含量较低,容易导致钢水的氧含量偏高引起连铸坯产生气泡,轧制过程中易产生结疤[2-3]、折叠等产品缺陷[4-5]。使用含铝合金脱氧过低后易引起连铸浇注过程中絮流等生产事故,同时,LF温度控制,吹氩强度和时间、喂丝类型和长度、浇注环境、保护渣等对都会对铸坯的质量产生较大的影响[6-7];同时焊丝拉拔企业要求在执行GB/T3429-2002的同时要求该钢种具备“高延伸、易拉拔”的拉拔加工性能,这就对组织均匀性和组织相成分控制提出更加严格的要求[8],其控冷工艺参数对该钢种力学性能起决定性影响作用[9]。
达钢技术中心通过各个工艺的优化控制,已成功开发出优质H08A盘条,不仅满足GB/T3429-2002要求,而且满足GB/T5293-1999和GB/T8110-2008标准,经四川大西洋集团使用验证,其产品具备高延率易拉拔的优异性能。
2 实验材料及方法
2.1 实验材料
采用“高炉→转炉→LF精炼炉→方坯连铸”的冶炼工艺路径,生产横截面尺寸为150mm×150mm的连铸方坯。连铸坯成分:C≤0.07%,Si≤0.04%,Mn0.38-0.50%,P≤0.023%,S≤0.023%,Cr≤0.20%,Ni≤0.25%,Cu≤0.20%,其余为 Fe。具体冶炼成分见下表1所示。
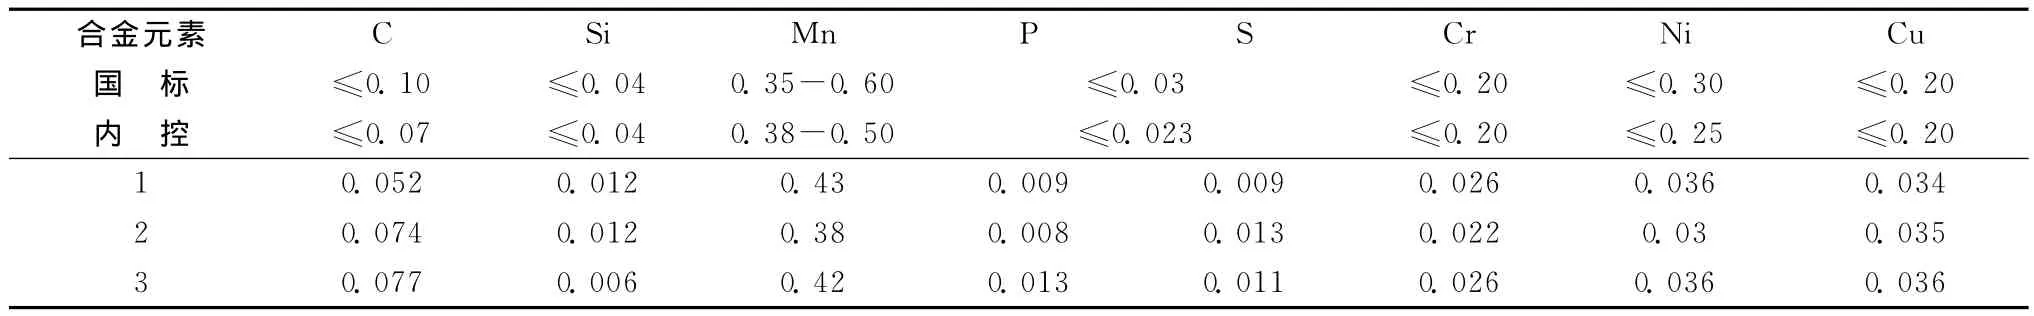
表1 实验钢成分(%)
2.2 实验方法
2.2.1 热轧工艺路径
连铸方坯经表面检查和去除表面缺陷后,装入步进式加热炉加热,加热制度采用三段式连续加热,连铸方坯加热后经高压水除鳞后进行轧制,经多道次连续轧制,轧制成φ6.5mm 焊丝盘条。……
登录APP查看全文
猜你喜欢
中国特种设备安全(2022年5期)2022-08-26 09:19:32
矿产综合利用(2020年1期)2020-07-24 08:50:40
山东冶金(2019年6期)2020-01-06 07:45:54
收藏界(2019年2期)2019-10-12 08:26:06
世界农药(2019年2期)2019-07-13 05:55:12
世界农药(2019年2期)2019-07-13 05:55:10
模具制造(2019年3期)2019-06-06 02:11:00
山东工业技术(2016年15期)2016-12-01 05:30:59
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52