
U形螺栓工艺制订及弯曲成形模具设计
2014-12-14 12:20:08张兆铭王华王聪
金属加工(热加工)
2014年15期
关键词:工艺
张兆铭,王华,王聪
我公司生产U形螺栓零件如图1所示。由于我公司U形螺栓批量不是很大(1万件/月),结合我公司实际情况和加工能力及特点,采用了简单实用的模具(1模3件)来生产U形螺栓。弯曲成形模具装配如图2所示。
1.零件工艺分析
此U形弯曲零件最主要的问题是解决回弹问题,故U形零件弯曲后凹模应左右向内运动来压零件,使U形零件两边向内倾斜,张口收小来解决回弹问题。根据此思路,我们由传统弯曲件小于90°弯曲模和铰链工作原理加以改进来设计了此套模具。
2.工艺计算
(1)弯曲零件毛坯展开长度计算 棒料弯曲时,当弯曲半径r≥1.5d时,即19≥12(1.5×8),弯曲部分横截面几乎没有变化,中性层系数x近似为0.5。毛坯展开长度可按下式计算:
L=L1+L2+π(r+xd)=38+38+3.14×(19+0.5×7)=146.7(mm)
(2)凸模弯曲圆角半径确定 当相对弯曲半径较小时(r/t<10),弯曲后弯曲中心角发生了变化,而弯曲半径变化不大,r凸=r=19(mm)。
(3)凹模圆角半径确定 凹模圆角半径一般不要小于3 mm,以免弯曲时材料表面出现划痕,r凹=5(mm)。
制订工艺:下料φ7mm×149mm(J23—10压力机)→滚丝M8(滚丝机Z28—40C)→U形弯曲成形(J23—40压力机)。
3.模具结构及特点
本模具结构紧凑,零件少,共25个零件。其中自制件8件,标准件17件。模具安装快捷、方便、用时少。因为没有下模顶件装置,故容易安装,省时、省力、安装方便。缺点是左右铰链凹模加工稍微复杂一些。
4.模具工作原理
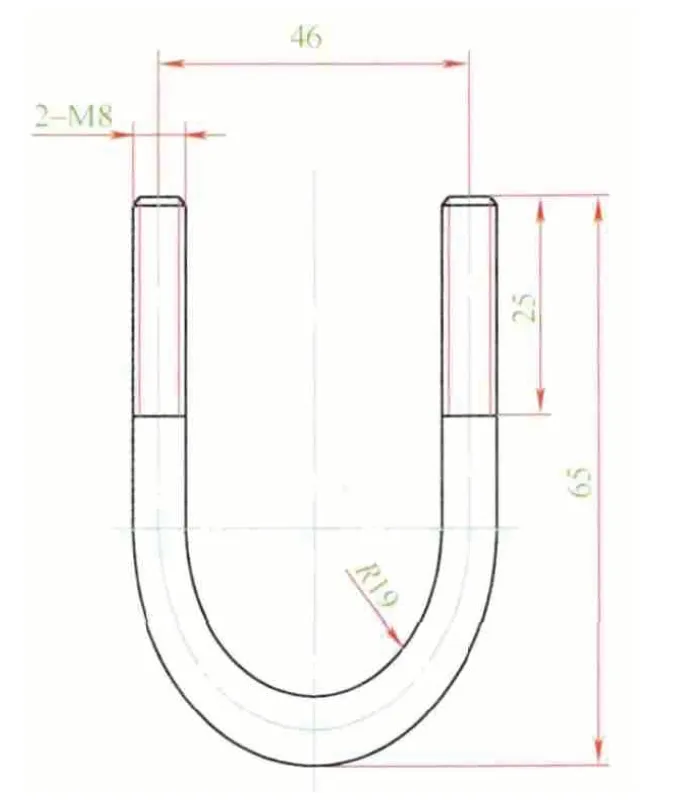
图1
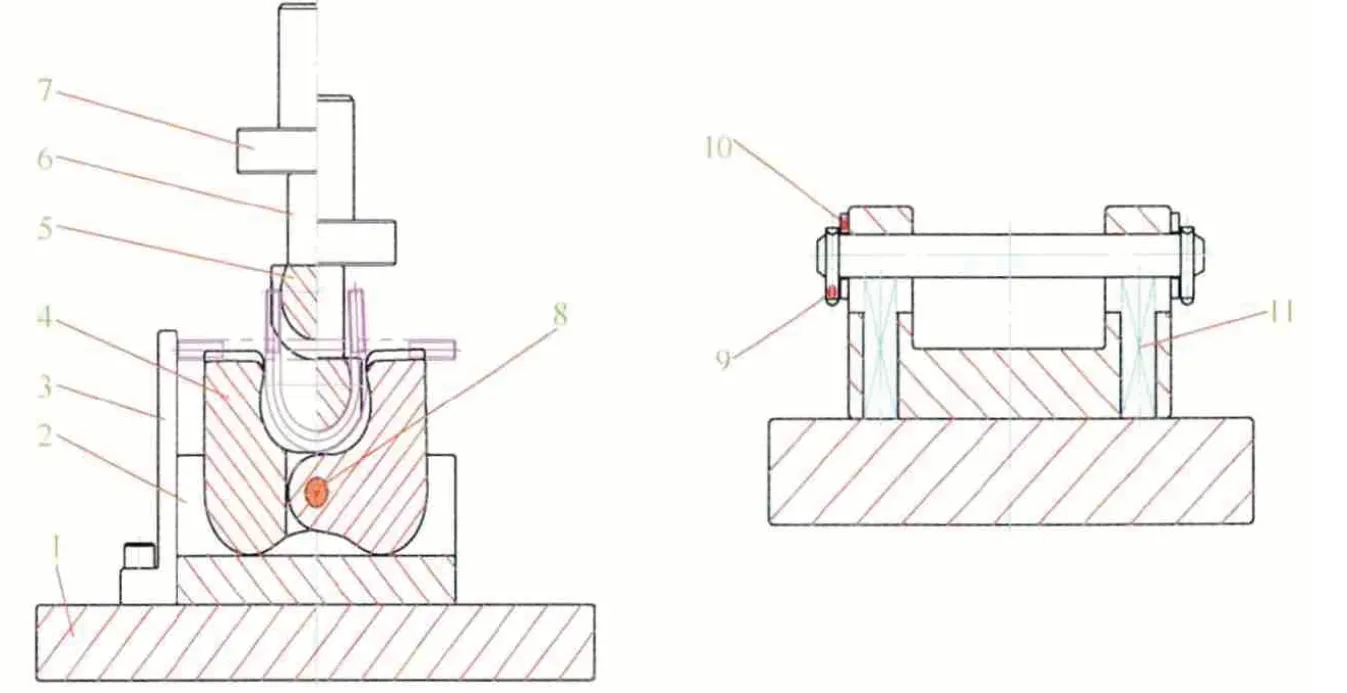
图2
先将3件直杆双头螺栓放入左右铰链凹模3个半圆弧槽内,按下按钮起动压力机床,脚踏开关使滑块下行,带动凸模5快速向下移动,凸模采用R槽设计,这样不……
登录APP查看全文
猜你喜欢
中国特种设备安全(2022年5期)2022-08-26 09:19:32
矿产综合利用(2020年1期)2020-07-24 08:50:40
山东冶金(2019年6期)2020-01-06 07:45:54
收藏界(2019年2期)2019-10-12 08:26:06
世界农药(2019年2期)2019-07-13 05:55:12
世界农药(2019年2期)2019-07-13 05:55:10
模具制造(2019年3期)2019-06-06 02:11:00
山东工业技术(2016年15期)2016-12-01 05:30:59
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52
