改善ASTM A668 Cl.E材质大锻件冲击吸收功及晶粒度的研究
2014-12-14 12:19:52赵学文
金属加工(热加工)
2014年9期
关键词:工艺
赵学文
ASTM A668 Cl.E属于低中碳低合金钢,退火或正回火需保证产品的力学性能。某批ASTM A668 CL.E材质锻件化学成分要求(max)和实际成分见表1,热处理正回火后需保证最终性能值(σ0.2≥295MPa,σb≥570MPa,δ4≥22%,Ψ≥35%,AKV(0℃)≥27J),其取样部位见图1。
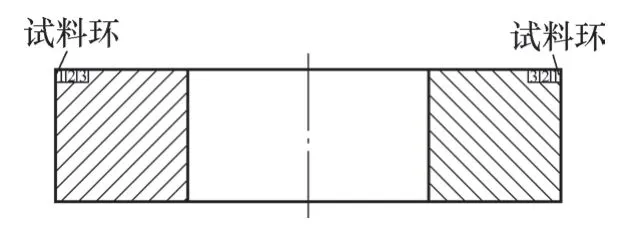
图1 锻件取样部位
1.问题分析
实际生产中采用图2所示的热处理工艺,锻件的强度(见表2)均满足性能要求,但冲击值均不合格。该批锻件实际成分相当于国产35Mn,Ac1温度727℃,Ac3温度790℃,此材质正常的正火温度应选择(850±10)℃,回火温度应选择(640±10)℃。该锻件正回火后强度要求值比较苛刻且冲击试验温度为0℃,为确保性能值,结合以往类似材质热处理工艺参数,实际正火温度选用900℃,回火温度选用580℃,空冷时仅吊下空冷。
因冲击值不合格返修的锻件热处理难度较大,选取冲击残样做金相分析未发现夹杂物超标缺陷,冲击组织为铁素体+珠光体,部分珠光体组织成团状,且部分晶粒粗大(见图3、图4)。一般正火温度偏高或均温、保温时间过长或冷却速度较慢易造成此现象。
从强度和冲击搭配值看,我们认为正火温度选择偏高、回火温度偏低是造成强度富裕量较大而冲击值不合格的主要原因。
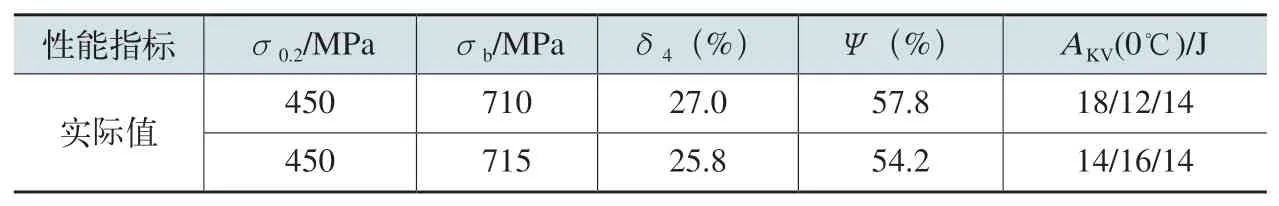
表2 性能结果

图2 热处理工艺
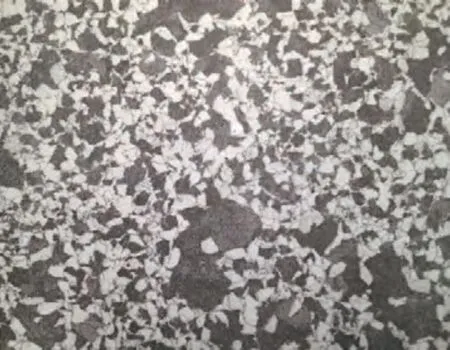
图3 晶粒度照片(7级,少量5级)100×
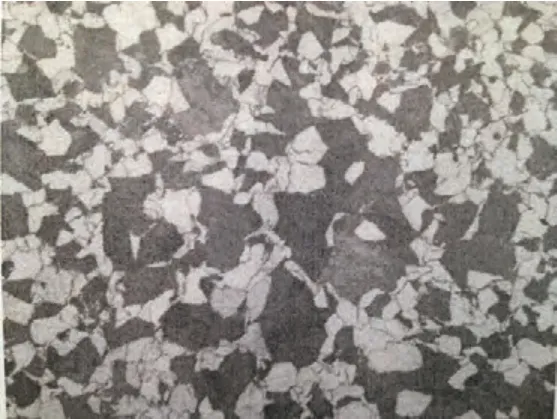
图4 组织照片(铁素体+珠光体)200×
2.工艺试验
为验证以上分析并确定返修热处理工艺,进行小样模拟试验。
(1)试验材料 在锻件性能余料上加工拉伸和冲击小试样。
(2)试验设备 模拟炉,最高使用温度为1250℃。
(3)模拟试验方案 不同正火温度(回火温度)、冷却方式的组合共8组方案。方案A:850℃×2h(空冷)+600℃×4h(空冷);……
登录APP查看全文
猜你喜欢
中国特种设备安全(2022年5期)2022-08-26 09:19:32
矿产综合利用(2020年1期)2020-07-24 08:50:40
山东冶金(2019年6期)2020-01-06 07:45:54
收藏界(2019年2期)2019-10-12 08:26:06
世界农药(2019年2期)2019-07-13 05:55:12
世界农药(2019年2期)2019-07-13 05:55:10
模具制造(2019年3期)2019-06-06 02:11:00
山东工业技术(2016年15期)2016-12-01 05:30:59
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52