
链轮数控切割延迟裂纹原因分析及控制对策
2015-02-18 00:35:54纪雪林安福新
新技术新工艺
2015年9期
纪雪林,安福新
(华电曹妃甸重工装备有限公司 技术部,河北 唐山 063210)
链轮数控切割延迟裂纹原因分析及控制对策
纪雪林,安福新
(华电曹妃甸重工装备有限公司 技术部,河北 唐山 063210)
摘要:分析了数控切割机床在切割链轮一段时间后,链轮相邻减重孔之间产生延迟裂纹的原因,并提出了应对措施。分析表明,火焰切割过程及冷却过程产生的残余应力是诱导裂纹的主要原因。通过板材预热、成品缓冷和后期局部回火处理等措施可有效防止裂纹产生。
关键词:链轮;数控切割;延迟裂纹;残余应力
链轮在刮板机结构中起着关键作用,工况状态下承受着较大的张力。其通常采用45钢为原料制作,板厚为80~90 mm,直径为1 400~1 600 mm,轮体上均匀分布着4~6个减重孔。
华电曹妃甸重工装备有限公司生产的链轮在火焰切割后,相邻减重孔之间经常出现裂纹(见图1),导致材料直接报废。为此,对链轮制作的过程进行了追踪,分析了产生裂纹的原因,并提出了有效的解决方案。
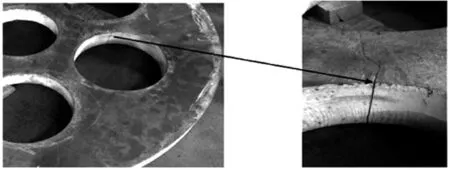
图1 链轮裂纹
1链轮切割成形过程
公司生产的链轮结构如图2所示,厚度为90 mm,外圆直径为1 468 mm,内孔直径为350 mm,减重孔直径为360 mm。
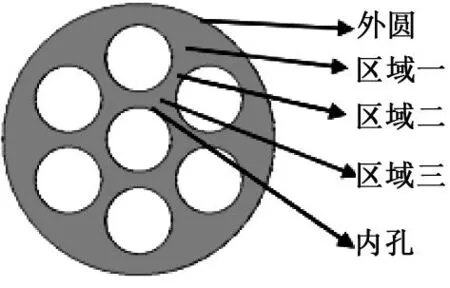
图2 链轮模型
原有生产状况如下。
1)原料的存放。由于板材所占空间较大,通常放置在室外库区,温度通常为-15~30 ℃。
2)转运至切割车间。板材转运通常是随用随运。
3)切割。利用数控切割机切割成形,切割顺序依次为内孔、减重孔(顺时针或逆时针依次切割)和外圆,切割速度约为300 mm/min。
4)转运到半成品区。半成品区通常在数控切割车间,车间温度基本和室外一致。……
登录APP查看全文
