
国内辊锻技术装备的研究与应用(下)
2015-06-22 14:38:15洪涛南京汽轮电机集团有限责任公司
锻造与冲压
2015年7期
关键词:工艺
文/洪涛·南京汽轮电机(集团)有限责任公司
蒋鹏·北京机电研究所
国内辊锻技术装备的研究与应用(下)
文/洪涛·南京汽轮电机(集团)有限责任公司
蒋鹏·北京机电研究所
《国内辊锻技术装备的研究与应用(上)》见2015年第5期
典型件的辊锻工艺
铝合金控制臂辊锻技术开发
铝合金控制臂锻造工艺流程为:中频加热→四道次辊锻→弯曲、压扁→二次加热→预锻、终锻→切边、冲孔、校正。在工艺模拟中发现,第四道次中间段的厚壁两侧出现飞边,该飞边会在后续模锻中形成折叠或其他缺陷,必须采取措施消除。通过分析辊锻过程,并检查相应的模具,发现第四道辊锻模具厚壁处型腔过于狭窄,不足以容纳足量的金属,因此将该处型腔底部和侧面加大,利用修改优化后的模具进行模拟,在其他参数未改变的前提下,模拟得到辊锻工件与实际生产中得到的辊锻工件吻合得很好。采用优化后的辊锻件进行弯曲、压扁、终锻,得到的零件飞边均匀,成形饱满,这说明辊锻工艺设计合理,材料分配效果显著。
销轨锻件的特点和典型锻造工艺
目前国内与采煤机配套使用的销轨型号有多种,如126型、147型等型号销轨,图6所示为126型销轨锻件图。材料为40Mn2,锻件重量约为63kg,锻件总长745mm,最宽处161mm,锻件有五个齿孔,销排端头带有较深的耳部型腔。
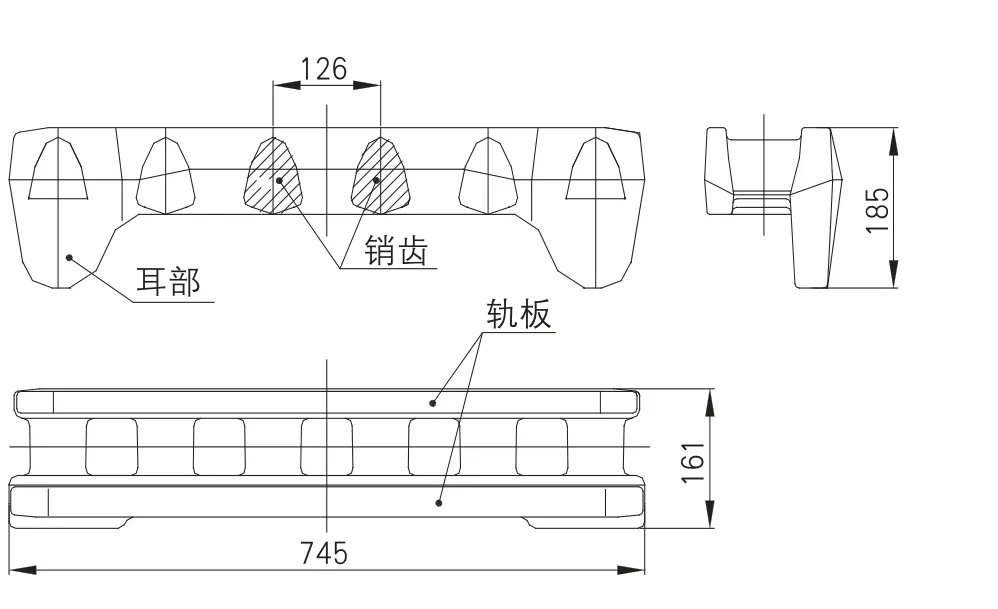
图6 销轨锻件图
辊锻制坯—摩擦压力机上模锻工艺流程为:中频感应加热→辊锻制坯→模锻→切边→冲孔。销轨辊锻工艺采用150mm×150mm方坯料三道次制坯辊锻,第一道辊出菱形转90°进入第二道,第二道辊出方形回转45°进入第三道,第三道将中间齿形基本辊出。……
登录APP查看全文
猜你喜欢
中国特种设备安全(2022年5期)2022-08-26 09:19:32
矿产综合利用(2020年1期)2020-07-24 08:50:40
山东冶金(2019年6期)2020-01-06 07:45:54
收藏界(2019年2期)2019-10-12 08:26:06
世界农药(2019年2期)2019-07-13 05:55:12
世界农药(2019年2期)2019-07-13 05:55:10
模具制造(2019年3期)2019-06-06 02:11:00
山东工业技术(2016年15期)2016-12-01 05:30:59
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52
