棒材轧机粗轧轧辊材质优化
2015-07-18 11:24:40刘运桥褚文龙赵永劭
新技术新工艺
2015年6期
刘运桥,褚文龙,赵 礼,赵永劭
(河北钢铁集团承德钢铁有限公司,河北 承德 067002)
棒材轧机粗轧轧辊材质优化
刘运桥,褚文龙,赵 礼,赵永劭
(河北钢铁集团承德钢铁有限公司,河北 承德 067002)
棒材轧机在粗轧生产阶段断辊频次较高,不但增加了辊耗,也给生产造成了不利影响。本文进行了轧辊强度校核计算,对轧辊材质重新界定,解决了轧辊强度不足的问题。
轧辊;强度;力矩;应力;断裂
河北钢铁集团承德钢铁有限公司棒材生产线由意大利的达尼利公司设计,设计产能为80万t/a,该生产线由18架平立布置的短应力线轧机组成,采用截面积为165 mm×165 mm的方坯作为主要原料,产品设计规格为螺纹钢φ12~φ50 mm,圆钢φ18~φ60 mm。目前,以φ22~φ50 mm螺纹钢及φ18~φ60 mm圆钢为主要轧制产品。
在粗轧生产阶段,轧机的断辊频次较高,辊身和辊颈都有断裂,这不但增加了辊耗,也给生产造成了不利影响。粗轧机共计6架,前4架轧机的辊径为φ750 mm,后2架轧机的辊径为φ550 mm,断辊架次集中在第1、第2和第3架次。为此,通过对轧辊进行了强度校核计算,并对轧辊材料进行了优化,解决了轧辊强度不足的问题。
1 轧制力计算
1)单位轧制压力p'。粗轧机采用通用孔型系统,各规格产品粗轧时在料型选择上一致,仅在速度设定上有所差别。轧制力最大的产品规格为φ32 mm螺纹钢筋。单位轧制压力p'可采用艾克隆德公式[1]进行计算,其公式为:
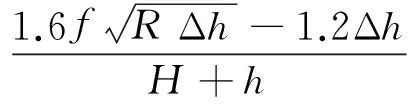
(1)
式中,f=a(1.05-0.000 5t),其中a是轧辊材质相关系数,钢轧辊a=1,铸铁轧辊a=0.8;t是轧制温度,单位为℃;R是工作辊径半径,单位为mm;Δh是平均压下量,单位为mm;……
登录APP查看全文