从放电能量角度分析选择电火花加工工艺参数
2015-10-21 19:51:15肖日增等
中国机械
2015年1期
肖日增等
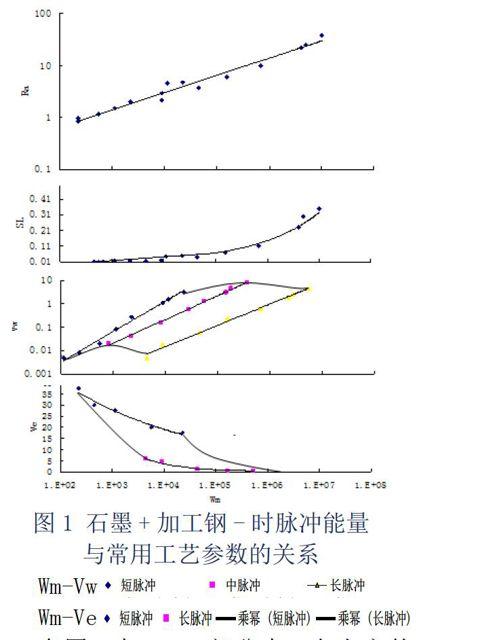
摘要:放电脉冲能量是影响加工速度、放电间隙、电极损耗、加工表面粗糙度、加工精度及表面质量的主要因素,从放电能量角度研究石墨工具电极电火花加工工艺参数,并以应用为目的,以文献资料数据为依据,制作了以单个脉冲能量为自变量,以表面粗糙度、蚀除速度、单边侧面放电间隙及电极损耗为因变量的一体化的关系曲线图,为工具电极设计与加工、电
火花放电成型加工提供一种更符合生产过程的工艺参数分析选择方法。
关键词:石墨电极;电极设计;电火花加工;电加工参数;放电间隙;电极损耗率
引言
1.脉冲能量是影响电火花加工的重要因素
電火花加工是模具行业中的关键技术,电火花加工的质量直接影响模具的使用性能和寿命。但电火花加工最突出的局限性是加工速度较慢和存在电极损耗[1],加工速度较慢直接影响加工效率,电极损耗既影响加工效率,又影响模具加工质量。加工速度、电极损耗都与脉冲能量紧密相关,电子和正离子对电极表面的轰击是影响能量分布的主要因素,而能量在两极上的分配对两个电极电蚀量的影响是一个极为重要的因素。[2]
脉冲能量还对表面变化层产生较大影响,由于受放电点传来的高温影响,使材料金相组织发生变化,从而影响模具表面质量。
2.电火花加工工艺参数选择方法有待提高
实际生产中,电极的设计与加工时选取电火花加工工艺参数,存在很多不科学的地方,如选取单边侧面放电间隙是依经验值,常按“粗加工电极留火花位(即单侧面放电间隙)0.15mm,加工电极留火花位0.05mm”去使用,这简单方便,但不精确。……
登录APP查看全文