基于一种非机动车J型钢圈加工工艺的研究
2016-05-14 18:32:45林仁建陈超苏薛卫
山东工业技术
2016年4期
林仁建 陈超 苏薛卫


摘 要:随着车轮钢圈行业标准的规范及客户质量要求越来越高,钢圈加工工艺不能再单纯依靠经验来加工,新的工艺方案必须更加细化,其过程也需要新的设备及方法来控制,尤其ISO/TS16949标准给钢圈制造带来更高的要求。本文详述了一种非机动车J型12×4钢圈的制造加工过程,其工艺已经能很好地保证钢圈生产质量。
关键词:非机动车;钢圈;加工工艺;冲压;质a量
DOI:10.16640/j.cnki.37-1222/t.2016.04.217
经济的增长,时的交通、园林等与人们息息相关的行业也得到长足发展,例如非机动车辆沙滩车、高尔夫球车、草坪及园林机械、拖车、扫雪车、电动车等的用途越来越广泛,车轮是非机动车辆最关键的零部件之一[1],与地面之间作用的所有的力和力矩(附着力、驱动力、制动力、侧向力和回正力矩等)都是由车轮承受和传递的[2]。目前行业标准以及设计能力均能满足其生产需要,规格系列化使得大多数规格的钢圈均能达到量产。通常非机动车辆的车轮钢圈为钢材压制及焊接而成,已装配无内胎的轮胎,车轮钢圈的加工工艺虽已逐渐完善,但更多企业还是依靠经验制造加工,基本停留在上世纪。
1 J型12×4钢圈加工工艺
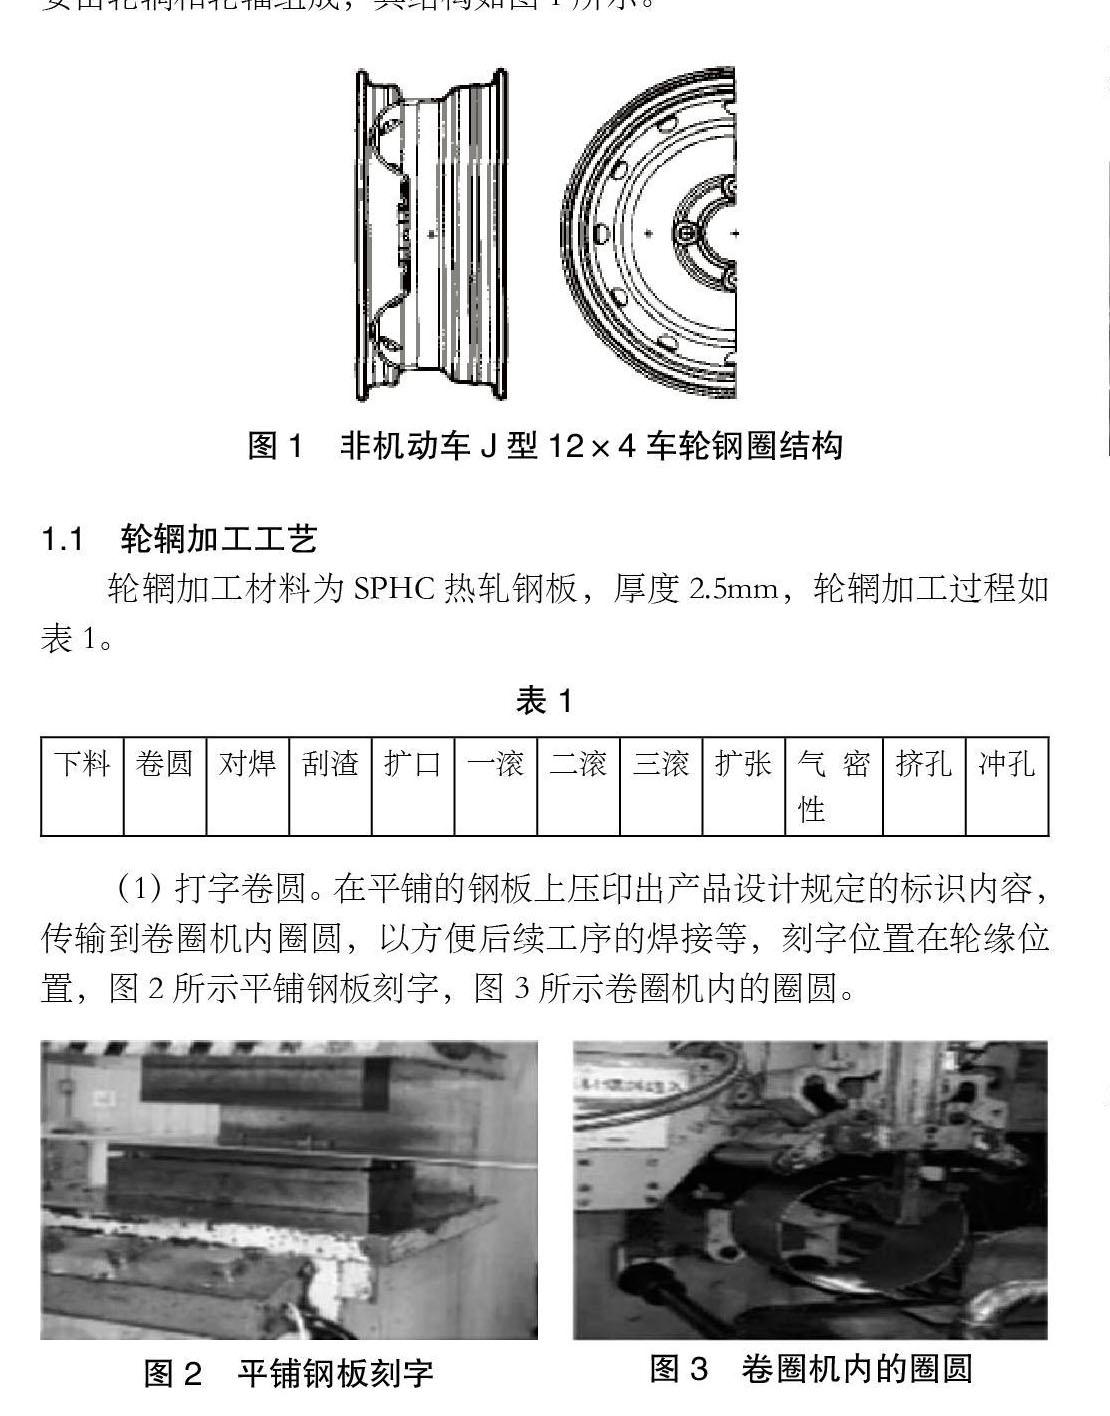
本文以丰田系列扫雪车J型12×4车轮钢圈为研究对象,钢圈主要由轮辋和轮辐组成,其结构如图1所示。
1.1 轮辋加工工艺
轮辋加工材料为SPHC热轧钢板,厚度2.5mm,轮辋加工过程如表1。
(1)打字卷圆。在平铺的钢板上压印出产品设计规定的标识内容,传输到卷圈机内圈圆,以方便后续工序的焊接等,刻字位置在轮缘位置,图2所示平铺钢板刻字,图3所示卷圈机内的圈圆。……
登录APP查看全文