桥检车桁架臂焊接变形的控制
2016-05-30 10:48:04张红芳杨兰兰薛松
机械制造文摘·焊接分册
2016年1期
张红芳 杨兰兰 薛松
摘要: 研究了一种新型桁架式臂体桥梁检测作业车的桁架臂矩形钢管拼焊的焊接顺序。通过反复验证,确定了桁架臂生产的最佳装配和焊接顺序,并采取了各种焊接变形控制措施,大大缩短了生产周期,有效控制了生产过程中的焊接变形,减少了矫正变形工作量,对同类结构件的焊接生产具有实际借鉴意义。
关键词: 桁架臂; 装配顺序; 焊接顺序; 变形控制
中图分类号: TG404
Abstract: :A bridge inspection truck with truss boom is worked out in our company .The length of each truss boom is ten meter long ,and is putted together with every rectangular steel tube .By many times test,we fixed on a best order of assembly and welding ,as well as taked all ways to control the welding deformation actively .By the adjusted technics way ,production cycle is cutted greatly ,and the welding deformation is reduced availably,and the follow-up work to rectify the deformation is cut down greatly . There is effective meaning of use for reference to the similar welding structure .
Key words: truss framework boom;assembly order;welding order;welding-deformation control
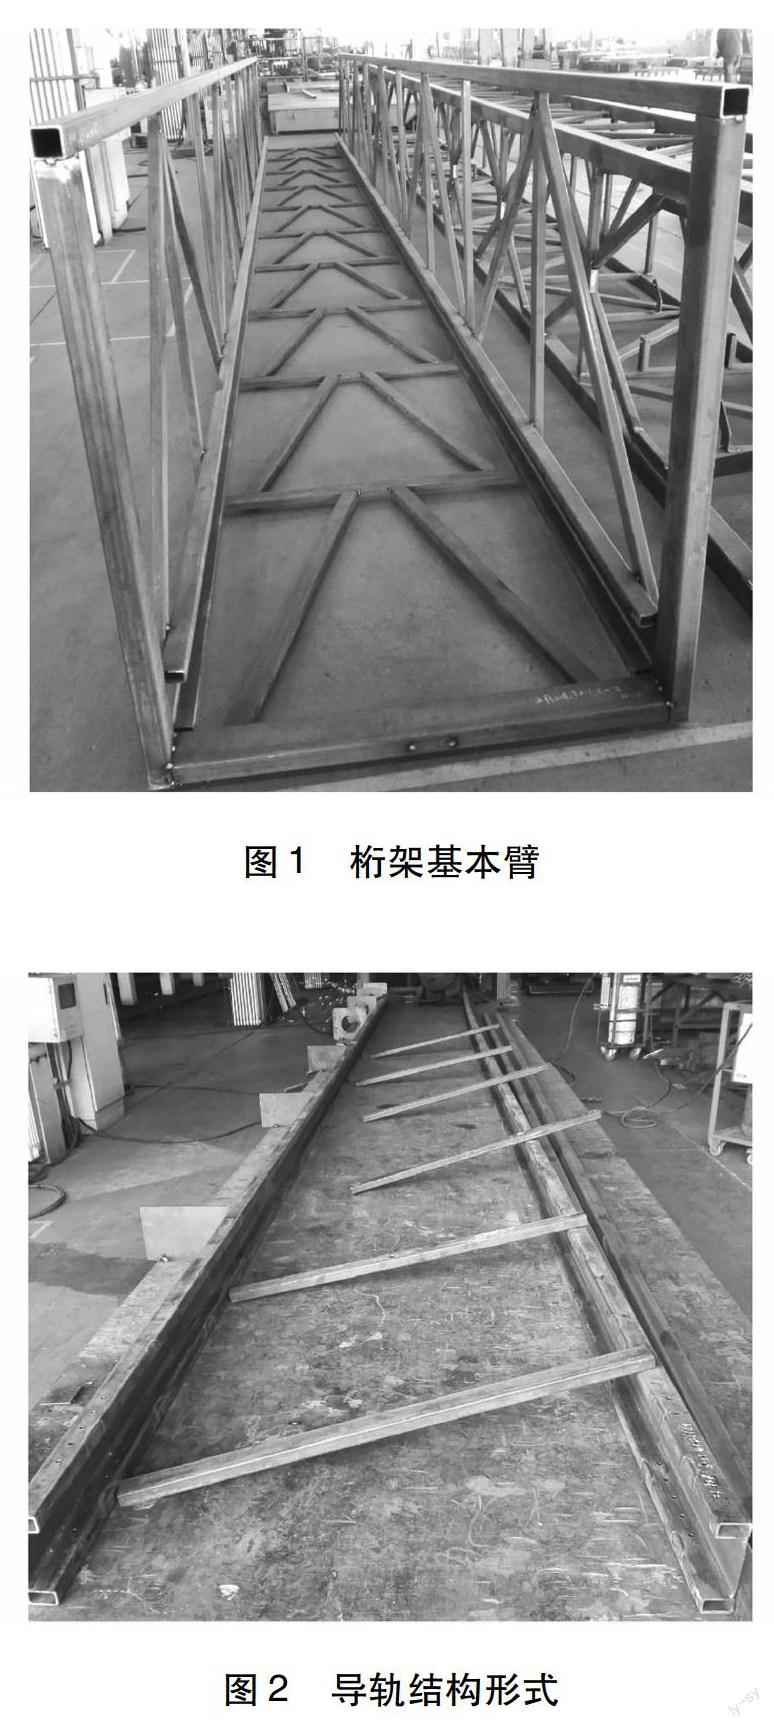
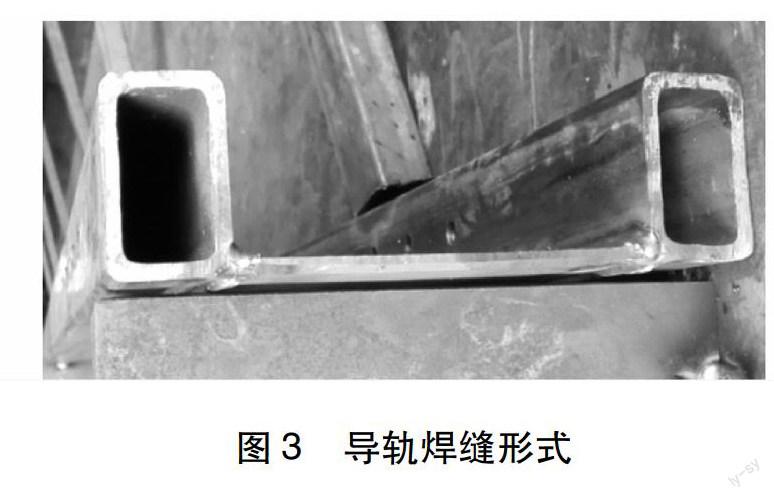
由于导轨受力较大,对强度要求严格,所以矩形管与平板的两侧焊缝均为满焊,焊脚为4 mm。在产品试制阶段,虽然采取了一些焊接变形防控措施,但是在结构件拼焊过程中还是出现了导轨的严重挠曲变形,挠度达到50 mm之上,还有导轨两矩形管的敞口变形和桁架臂两侧面的敞口变形等。
综上所述,桁架结构的整体拼装顺序和导轨焊接变形的控制等对于整个结构的顺利加工是重中之重。
2 桁架臂拼焊工艺和变形控制
2.1 合理的装焊顺序
装焊顺序对焊接结构变形的影响是很大的,由于装焊顺序不当,往往会影响到整个工序的顺利进行,并使整个焊接结构产生较大变形[1-7]。
原工艺安排:两导轨拼焊→调形→底面桁架拼焊→调形→将两侧面桁架拼点在底面桁架上焊接→调形。按此工艺生产时每步都出现大的焊接变形,像导轨的挠曲、底面桁架的挠曲及侧面桁架的敞口等变形,而且变形量大,调形费时费力。
调整优化后拼焊工艺:两导轨拼焊→调形→底面桁架拼点→两侧桁架拼点→整个桁架臂焊接→调形。……
登录APP查看全文