
系列零件多件联动数控加工的参数化编程
2016-09-01 00:55:58陈兆祥黄成元
中国设备工程
2016年7期
陈兆祥,黄成元
(江苏滨盛石化机械有限公司,江苏 滨海 224500)
系列零件多件联动数控加工的参数化编程
陈兆祥,黄成元
(江苏滨盛石化机械有限公司,江苏 滨海 224500)
本文介绍了运用变量控制坐标系,实现对系列零件多件联动数控加工时,进行参数化编程的方法。该方法极大地减轻了编程工作量,避免了编写、调用程序的错误,特别适用于系列零件中小批量的数控加工。
系列零件;多件联动加工;参数化编程;变量;坐标系
我单位实习工厂日前接到一批防喷器闸板加工业务,经过研究和实践,我们决定应用手工参数编程。防喷器是油井采油机械中不可缺少的井口安全密封装置,其种类多样,其中闸板防喷器已标准化和系列化。主要零件闸板(图1)的各系列结构一致,尺寸呈系列化,材料为35CrMo调质,精度不算高。两端2-R40半圆、用于安装调节丝杠的R8丁字槽、用于安装前密封胶芯的35宽槽以及用于安装顶密封胶芯的20宽(R10)直槽和16宽(R120-R104)圆弧槽均需在立式数控铣床上加工。编程时根据零件的系列化特点,利用用户变量实现系列零件参数化一体编程。该系列零件为中小批量生产,可运用强磁吸盘多件一起装夹(图2),联动加工。为此笔者考虑在数控编程时用变量控制坐标系变换,只编写一个零件程序应用于多件加工。
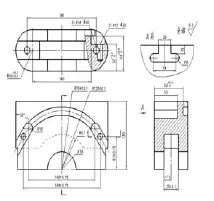
图1 防喷器闸板零件图
1 工序安排
该零件在加工中共有六道工序,具体安排如表1。
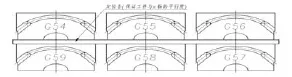
图2 加工零件安装图(多件联动加工坐标系分布图)
下面以第5道工序“数控铣削二”中铣削2-20宽(R10)直槽、16宽(R120-R104)圆弧槽为例,说明用变量控制坐标系实现多件联动加工和利用用户变量实现系列零件参数化一体编程的方法。……
登录APP查看全文
