
解决2.0L缸盖导管孔在铰孔时孔径收缩问题
2016-09-28 03:01:05李越宇
中国新技术新产品
2016年16期
李越宇
(中海油能源发展股份有限公司湛江人力资源服务分公司,广东 湛江 524000)
解决2.0L缸盖导管孔在铰孔时孔径收缩问题
李越宇
(中海油能源发展股份有限公司湛江人力资源服务分公司,广东 湛江 524000)
本文针对2.0L缸盖导管孔在铰削后,出现孔径收缩现象进行分析,并通过试验测定的方法解决该问题,并取得了良好效果。
导管孔;铰孔;收缩
切削加工生产中,各类刀具在切削过程中均存在不同程度的扩张或收缩,特别是在中小孔的精加工中最常用的铰刀。由于铰孔时的加工余量较小,一般为0.05mm~0.20mm;而且铰削是一个非常复杂的切削、挤刮和磨擦的过程,容易发生孔径的扩张和收缩现象。分析其现象,合理地将这种特性利用到铰刀直径尺寸和孔径尺寸精度控制中,可大大节约生产成本。
一、问题的出现
本人在某个汽车发动机组装修配厂实习期间,常碰到这些现象:铰刀在一种材料上加工时,得到的孔径比铰刀直径小;还有工件的加工孔径尺寸从初始尺寸开始慢慢变小,但刀具直径尺寸几乎没有变化。如曾有加工2.0L缸盖导管孔的直径为φ6+0.012mm,其切削参数为:
主轴转速:n=1200r/min;
进给量:f=0.192mm/r;
加工余量:ap=0.15mm;
切削液:浓度为9%~11%的乳化液;
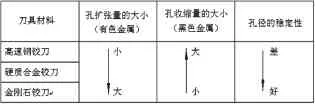
表1 不同刀具的特性
铰刀:主偏角为15°的6刃硬质合金铰刀,刀具直径为φ60-0.003mm;
工件材质:粉末冶金。
在加工第一个缸盖上8个导管孔中发现个孔径有不同程度的收缩,其值在-0.015mm~-0.005mm范围内,其余2个孔径符合要求,解决孔径的收缩问题,急不容缓。
二、问题的分析
(一)影响收缩量的因素
登录APP查看全文
