电站大口径循环水管制作工艺研究与应用
2017-03-28 21:40:25尚勇
山东工业技术
2017年4期
关键词:工艺
尚勇
摘 要:电站循环水管道为大口径压力钢管,一般情况下都在施工现场制作。本文就施工现场条件从场地布置、现场专用器具使用、工序安排、主要工序及要点,以及如何采用制安一体化技术进行了阐述,用于提高压力钢管现场制作安装效率。
关键词:循环水管;制作;工艺
DOI:10.16640/j.cnki.37-1222/t.2017.04.009
1 概述
循环水管道口径大,路径长,大都采用直缝焊接钢管。目前国内的主力机组为300MW-600MW,循环水主管道直径一般为1820-3220mm,制作量通常为1000~2000吨。由于管道直径大,工厂生产后运输至现场成本过高,因此大部分电站项目都选择在施工现场制作。受场地、人员、装备的限制,许多现场制作时场地布置不合理,工序衔接不紧密,没有专用工器具,未实施制安一体化技术,制作效率低下,也增加了以后现场安装的工程量。
根据上述存在的问题,本文通过实例,来阐述大型电站循环水管的制作技术,本技术操作简单,技术先进,具有明显的经济效益和社会效益。
2 工艺流程
循环水管道的主要制作工艺流程为:钢板下料→钢板卷管→直管对口→环缝及纵缝焊接→刚性环安装→刚性环焊接→质量检验。
3 制作准备
3.1 制作场地布置
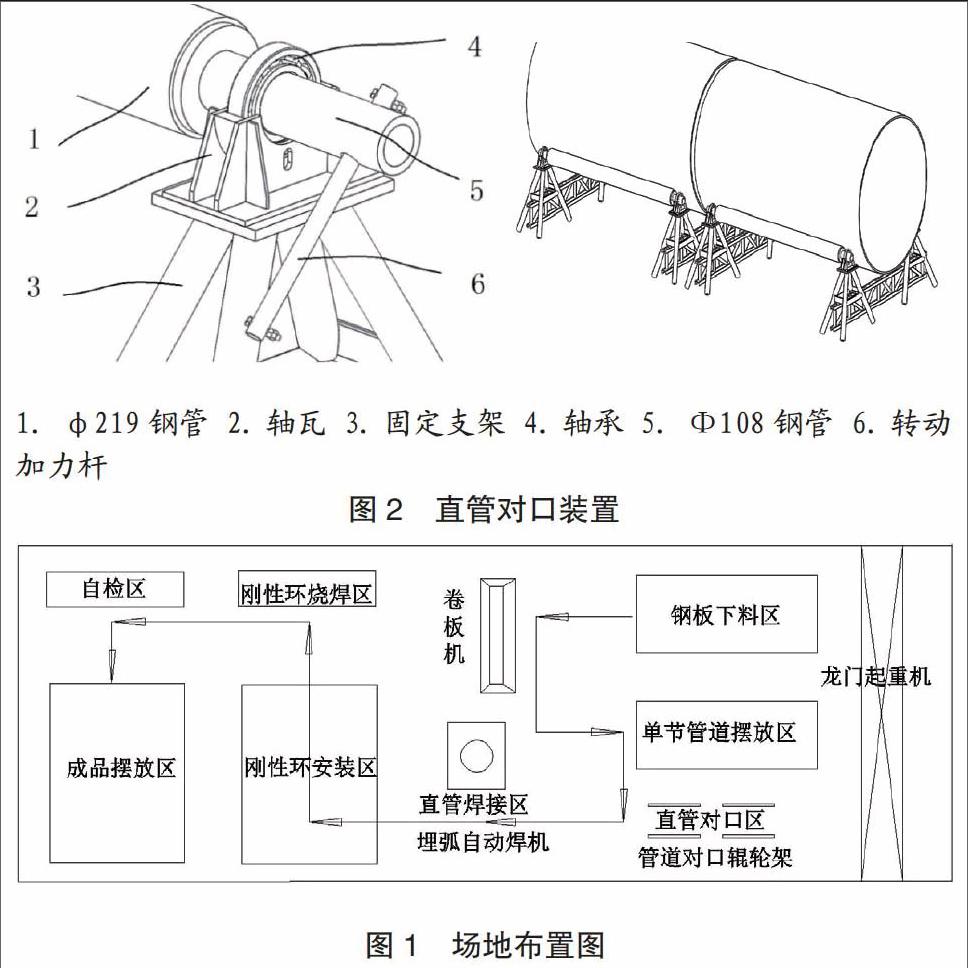
循环水管的制作场地布置按工艺流程分为下料区、卷管区、直管对口区、管道焊接区、刚性环安装区、刚性环烧焊区、产品待检区等7个区域。各区域位置按照工艺流程次第布置,以减少施工过程中管道在空中的吊运距离及吊运过程中各工序间的相互影响。如图1所示。
3.2 专用工器具
现场的条件虽然受限,但是必要的设备还是必不可少的。……
登录APP查看全文
猜你喜欢
中国特种设备安全(2022年5期)2022-08-26 09:19:32
矿产综合利用(2020年1期)2020-07-24 08:50:40
山东冶金(2019年6期)2020-01-06 07:45:54
收藏界(2019年2期)2019-10-12 08:26:06
世界农药(2019年2期)2019-07-13 05:55:12
世界农药(2019年2期)2019-07-13 05:55:10
模具制造(2019年3期)2019-06-06 02:11:00
山东工业技术(2016年15期)2016-12-01 05:30:59
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52