球面滑履冷挤压工艺的数值模拟分析与研究
2017-06-05 14:19:44周燕妮郑伟刚
锻压装备与制造技术
2017年1期
束 昊,周燕妮,郑伟刚
(1.徐州重型机械有限公司,江苏 徐州 221004;2.贵州大学 机械工程与自动化学院,贵州 贵阳 550003)
球面滑履冷挤压工艺的数值模拟分析与研究
束 昊1,周燕妮1,郑伟刚2
(1.徐州重型机械有限公司,江苏 徐州 221004;2.贵州大学 机械工程与自动化学院,贵州 贵阳 550003)
球面滑履由于其薄壁球面特殊结构特点,成形过程金属流动比较复杂,通过对数值模拟分析其成形的可行性,结果发现一次成形虽然能实现滑履成形,但其挤压时平均应力超过模具钢强度极限,而且一次成形球面变形量大,成形后回弹严重而影响零件球面精度,因此采用预成形和整形两次成形工艺来减小挤压时平均应力和变形量。最后通过工艺实验进行论证,改进后两次成形工艺方案合理,保证了成形件的尺寸精度,同时大大降低挤压力,有效保护模具,并大大缩短工艺实验周期,对该零件的生产应用具有重要的指导意义。
冷挤压工艺;球面滑履;数值模拟;两次成形;有效应变
滑履零件是液压泵上的一种零件,结构具有薄壁球面结构特征,具有较高的形位精度,如球径ø1200.018mm,球面不圆度0.02mm,表面粗糙度0.4μm,如图1所示。在实际生产中需求量很大,滑履零件采用切削加工能达到精度要求,但材料损耗大,而且生产效率低,满足不了日益提高的液压泵的使用要求,改用精密冷挤成形工艺制作,可节省材料,提高效率,改善力学性能。
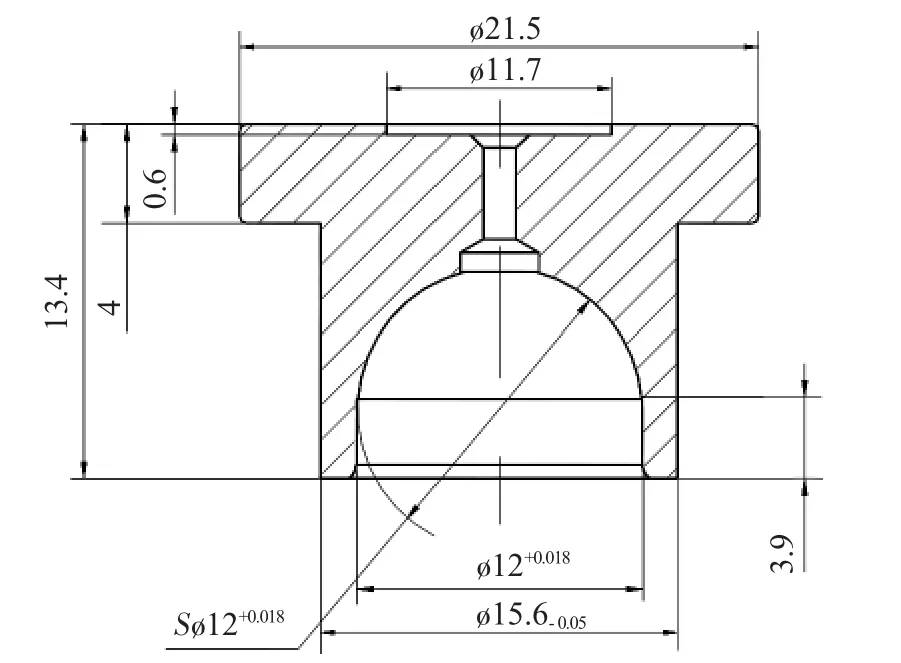
图1 滑履零件图
滑履零件的挤压成形符合杯型件挤压成形的工艺特征,可以采用正挤或反挤成形[1],但是由于其薄壁球面特殊结构,成形过程金属流动比较复杂,零件的挤压工艺方案的理论分析结果与实际的流动方式存在差异容易导致设计失败。……
登录APP查看全文
猜你喜欢
民用飞机设计与研究(2020年4期)2021-01-21 09:15:02
中华诗词(2020年1期)2020-09-21 09:24:52
山东冶金(2019年6期)2020-01-06 07:45:54
世界农药(2019年2期)2019-07-13 05:55:12
电子制作(2018年18期)2018-11-14 01:48:24
小学生作文(中高年级适用)(2018年5期)2018-06-11 01:22:56
数学大王·中高年级(2016年12期)2016-12-26 21:37:36
山东工业技术(2016年15期)2016-12-01 05:31:22
铜业工程(2015年4期)2015-12-29 02:48:39
石油化工应用(2014年8期)2014-03-11 17:40:03