线镗工艺加工曲轴孔的能力提升及其常见问题浅析
2017-06-07 08:21:47刘洋黄雅韵文涛
装备制造技术
2017年2期
刘洋,黄雅韵,文涛
线镗工艺加工曲轴孔的能力提升及其常见问题浅析
刘洋,黄雅韵,文涛
(上汽通用五菱汽车股份有限公司重庆分公司,重庆401133)
曲轴孔是连接缸体和曲轴的重要结构,曲轴孔的加工将直接影响到整个发动机的运行状态。曲轴孔加工常见方式有悬臂式加工、线镗工艺加工、专机加工等。本文分析了线镗工艺加工曲轴孔的优劣,并对其生产中常见的问题做出浅析,希望对使用线膛工艺的厂商有所借鉴。
曲轴孔;镗刀;加工工艺
曲轴孔加工一般分为三个工序:粗镗曲轴孔半圆、精镗曲轴孔、铰珩曲轴孔。精镗曲轴孔是为了形成正确的几何形状,尤为重要。目前精镗曲轴孔主要方式有CNC+悬臂式镗刀、CNC+线镗刀加工曲轴孔、线膛专机等。某公司的两个基地分别采用前两种加工方式精加工曲轴孔,通过对比可以发现悬臂式镗刀和线镗刀加工曲轴孔的优劣。
某工厂的B系列发动机对精加工曲轴孔的控制尺寸如表1所示。任意尺寸控制不好都可能造成曲轴安装困难,回转力矩异常甚至曲轴抱死。研究缸体曲轴孔加工工艺及设备能力,对发动机的性能有至关重要的作用,对企业选择加工方式、制定应对措施有一定借鉴作用。
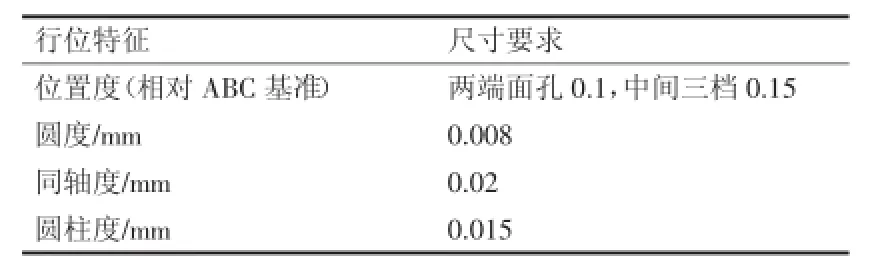
表1 精加工曲轴孔尺寸控制表
1 曲轴孔精镗现状简介及其位置度Cpk对比
1.1 CNC+悬臂式镗刀加工简介
某公司总部工厂采用CNC+悬臂式组合镗刀加工曲轴孔。如图1、图2所示,T22155加工#955、#954两档曲轴孔,为保证各档曲轴孔之间有较高的同轴度,T22156须和T22155同方向进刀加工#953、#952、#951三档曲轴孔。……
登录APP查看全文
猜你喜欢
山东冶金(2019年6期)2020-01-06 07:45:54
汽车维修与保养(2019年7期)2020-01-06 03:30:42
世界农药(2019年2期)2019-07-13 05:55:12
汽车维护与修理(2016年10期)2016-07-10 08:17:41
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52
汽车维修与保养(2015年12期)2015-04-18 07:51:49
汽车维修与保养(2015年6期)2015-04-17 03:31:50
汽车维修与保养(2015年2期)2015-04-17 01:30:34
汽车维护与修理(2015年2期)2015-02-28 12:15:39