激光刻型技术在化铣登机门零件上的应用
2017-08-10 11:32:16孙新
科学家
2017年12期
孙新
摘 要 因化铣登机门零件刚性差、易变形、曲率大、化铣区域密集等特点,制约着数控激光刻型技术在该类零件上的使用。通过对该类零件成型后变形情况、化铣区域分布情况及刻型面、走刀路径处理等的分析和试验,实现了数控激光刻型技术的成功应用,极大地提高了该类产品的加工质量和效率。
关键词 化铣;登机门;数控激光刻型;工艺分析
中图分类号 V2 文献标识码 A 文章编号 2095-6363(2017)12-0088-02
因国内各大飞机制造企业才开始着手激光刻型技术的应用研究,相关设备、技术及经验的欠缺,制约着该技术在薄壁双曲度蒙皮零件的推广应用。登机门零件作为典型的薄壁双曲度蒙皮,因刚性差、易变形、且曲率较大、化铣区域密集等特点,成为数控激光刻型技术应用的难点。
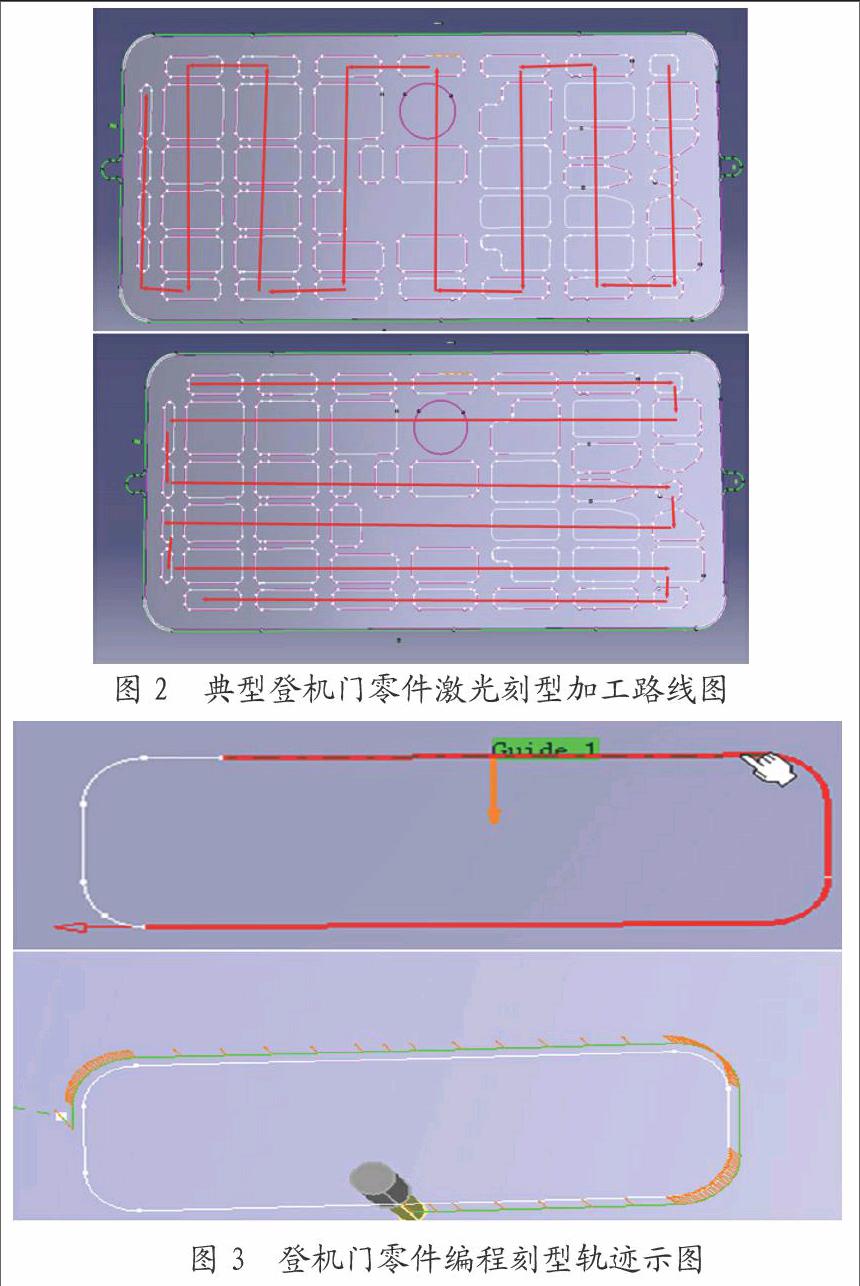
本文应用TORRESLASER数控激光刻型设备[1]对登机门蒙皮零件进行激光刻型技术研究,通过分析零件型面变形情况,刻型加工面、走刀轨迹选取方式等,阐述了该类零件通过柔性装夹实现激光刻型的加工方法。
1 应用研究
1.1 零件变形分析
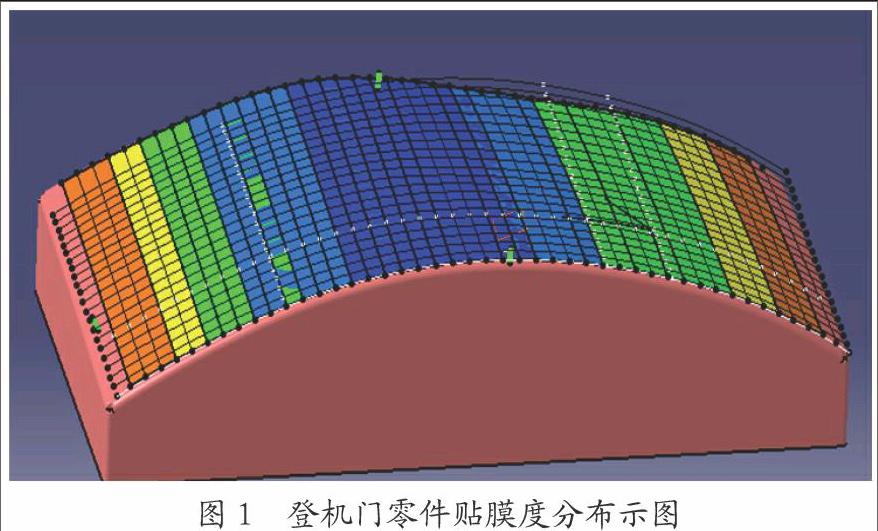
登机门零件在拉伸成型过程中会产生一定的回弹变形,影响零件型面的准确性。虽然通过优化拉伸工艺参数及模具补偿的方式可以改善拉伸应力分布,减少回弹对零件型面的影响,但是,零件拉伸成型后实际型面与理论型面仍然存在差异,如图1所示。
贴膜度是衡量板料成型质量的重要标准。图1中根据贴膜度可以看出零件成型后的实际型面与理论型面的差异情况,深蓝色区域最接近理论数模,变形量最小,橙色区域的贴膜度最不理想,而贴膜度越好成型后零件的型面约准确,所以,深蓝色区域为最优选的定位区域。……
登录APP查看全文