前围前延伸件打码面质量问题的处理
2017-08-27 07:07:46周林杨迪新韦乐侠周渝琨
卷宗
2017年17期
关键词:改善
周林+杨迪新+韦乐侠+周渝琨
摘 要:汽车零部件冲压的技术和CAE分析软件发展至今已经非常成熟,本文将介绍一个ME运用CAE软件,协助PE改善产品结构设计,保证零件按时实现量产的成功案例。
关键词:CAE软件;改善;按时量产
进人21 世纪以来, 我国的汽车行业得到飞速发展,市场竞争日益加剧,各个汽车主机厂都在想方设法的缩短新车型开发周期。既要缩短开发周期,又要保证质量,汽车主机厂对零部件供应商的工艺设计能力要求也越来越高。
1 零件及其冲压工艺简介
1.1 零件简介
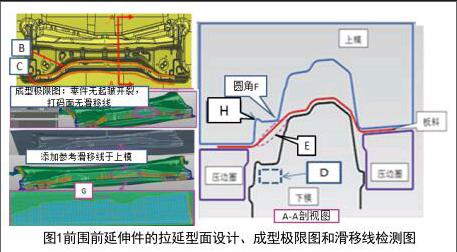
前围前延伸件是我公司承接的某车型汽车内板件零件,材质BLD,料厚0.7mm,零件预计年产量30万件以上。零件上有一VIN码打印区域(见图1成型极限图中的椭圆圈,下文简称打码面),该区域不能存在任何的拉伤、压印、手感明显的滑移线(滑移痕迹线深度不超过0.2mm)和严重的型面起伏。
1.2 零件的拉延工艺制定以及CAE分析结果
为保证打码面的表面质量,零件的拉延模面设计如图1所示。将分模線从位置B外移到了位置C,设计了工艺台阶D,使拉延模分模线附近的滑移线不会流动到打码面,同时,增加一根筋H,在拉延动作到底前8mm,对打码面进行反拉,将打码面绷平整。CAE分析结果如图1成型极限图所示,零件没有开裂,打码面没有起皱,滑移线检测(用10倍料厚作为检测圆角半径),打码面也没有滑移线,一切似乎进行的很顺利。
2 找出零件隐藏的冲压缺陷并向客户反馈
2.1 零件隐藏的冲压缺陷
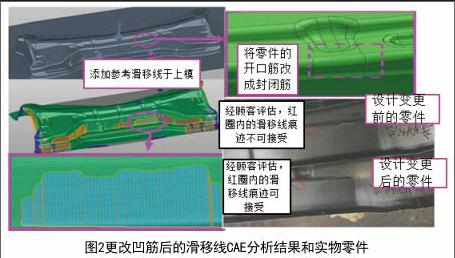
我们仔细研究前围前伸件的拉延成型过程中发现,由于零件结构本身的原因,在打码面上不可避免的会出现滑移线。……
登录APP查看全文
猜你喜欢
现代商贸工业(2016年25期)2016-12-26 17:41:59
成才之路(2016年35期)2016-12-12 11:54:08
科教导刊(2016年28期)2016-12-12 05:55:48
读与写·上旬刊(2016年10期)2016-11-25 15:26:54
中小企业管理与科技·下旬刊(2016年11期)2016-11-18 23:15:02
价值工程(2016年29期)2016-11-14 01:22:39
体育时空(2016年8期)2016-10-25 14:23:30
商业经济研究(2016年14期)2016-09-14 08:25:44