压路机激振器焊接工艺优化改进
2018-05-30 01:49:44郭超张瑞臣郭亮刘新华姜兴康
金属加工(热加工)
2018年5期
■ 郭超,张瑞臣,郭亮,刘新华,姜兴康
扫码了解更多
1. 概述
压路机属于道路施工及维护中一种路面压实设备,大部分结构件为不同板厚的钢板焊接而成。激振器(见图1)是压路机钢轮上的一种关键核心部件,能引起钢轮振动,并且能调节钢轮激振力的大小,其结构是由左、右固定偏心块、中间活动偏心块及花键轴焊接而成,所以在实际制造过程中,焊接质量直接影响整机性能以及钢轮的寿命,焊接就是一道关键工序,在焊接后需要进行严格的探伤、外观检查。目前我公司的激振器焊接过程中焊缝的内部易出现未焊透,外部易出现焊瘤、未熔合、焊脚大小不一致现象,经常返工进行刨开、焊补,合格率低。焊接工序是激振器生产制造过程中耗时最长的工序,严重制约着焊接质量和生产效率,工人劳动强度大。随着国家路面建设及维护的大力发展,压路机制造企业之间的价格竞争越来越激烈,各企业都在开展降本增效活动,所以激振器的焊接工艺亟待提升。
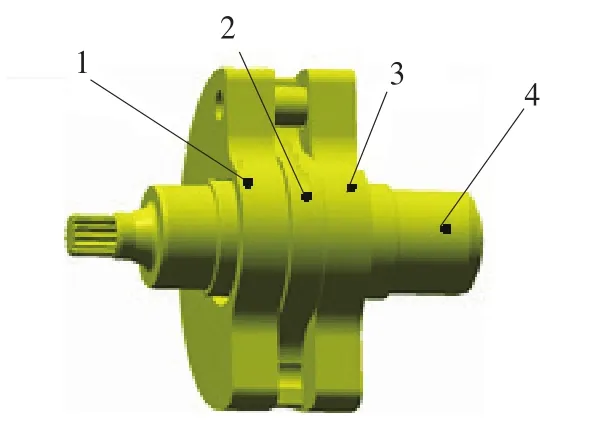
图1 激振器结构示意1. 左偏心块 2. 活动偏心块 3. 右偏心块4. 花键轴
2. 传统焊接工艺
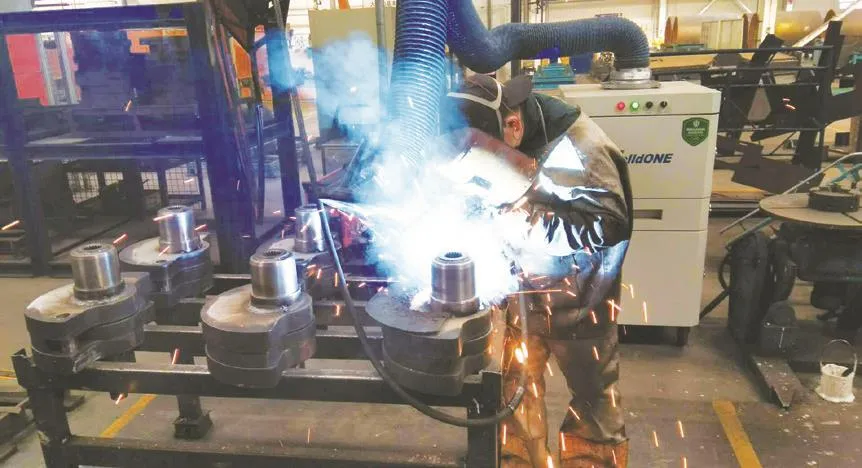
图2 激振器人工焊接示意
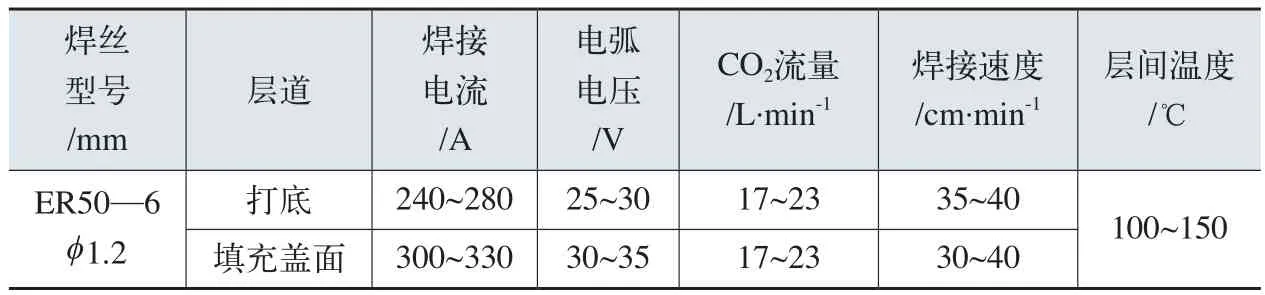
焊接参数
传统的压路机激振器焊接(具体焊接参数见附表)工艺是将左、右偏心块(Q235)和花键轴(45号钢)在工装上组对并定位焊牢固,然后吊放至焊接支架上进行人工焊接(见图2)。根据产品结构和生产实际,45号钢的焊接需要采取预热措施,预热温度为150~250℃,并且采用目前工程机械应用最广泛的CO2气体保护焊进行焊接,焊丝干伸长在15~20mm之间,控制焊接的热输入。……
登录APP查看全文
猜你喜欢
建材发展导向(2021年6期)2021-06-09 05:57:08
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
山东冶金(2019年6期)2020-01-06 07:45:54
中国生殖健康(2019年2期)2019-08-23 08:12:08
世界农药(2019年2期)2019-07-13 05:55:12
制造业自动化(2017年2期)2017-03-20 14:26:13
汽车观察(2016年3期)2016-02-28 13:16:26
铜业工程(2015年4期)2015-12-29 02:48:39
设备管理与维修(2015年12期)2015-04-09 06:57:24
石油化工应用(2014年8期)2014-03-11 17:40:03