基于恒张力自动控制系统的挤出复合机改造
2018-08-03 01:49:24司云萍
机电工程技术
2018年6期
关键词:系统
司云萍
(中山市技师学院,广东中山 528400)
0 引言
现有一台1992年生产的德国DAVIS-STANDARD公司生产的挤出复合生产线,该生产线第二副放卷部位采用手动调节输出气压控制刹车盘,达到设定制动力矩的目的。
由于该控制方式简单落后,张力控制不稳定。因此,在生产过程中,印刷薄膜容易起皱,节距易拉升,产品不良率较高,已经无法满足产品质量的要求。因此,笔者决定对第二副放纸张力控制系统进行改造,采用以张力控制器为主的张力闭环控制系统代替原手动调压开环控制系统。
1 改造方案设计
(1)改造前的控制方式
在系统改造之前的设备是使用手动张力控制,其控制流程如图1所示。该控制系统采用手动调节气压阀来控制输出气压大小,从而改变气压式刹车盘的制动力矩,属开环控制系统,输出与输入之间无反馈信号,导致无法自动调节张力大小。
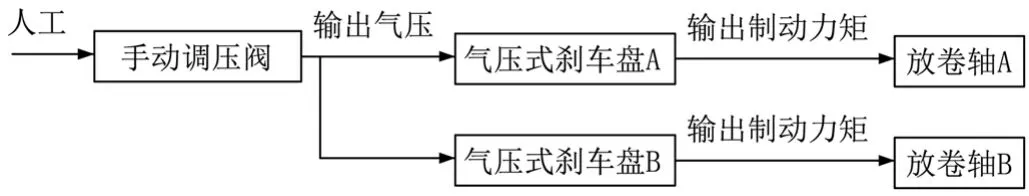
图1 手动控制张力系统
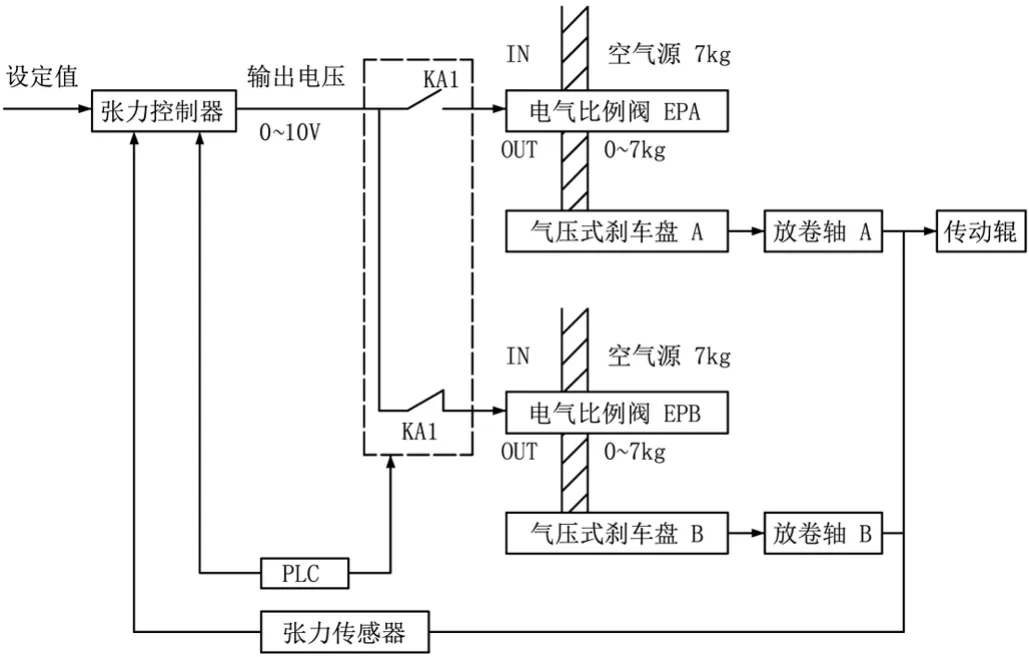
图2 自动控制张力系统
(2)改造后的控制系统
为了能够实现自动调节,同时考虑到放卷部位有A轴和B轴不停机接纸机构,笔者设计采用PLC来控制张力的投入和停止,控制A轴和B轴之间张力的切换,由PLC、张力控制器、张力传感器、电空变换器组成闭环控制系统,如图2所示。
2 自动控制系统的元件选择
根据该挤出复合设备生产的各种产品的规格要求,放卷时需要保证张力恒定,张力范围要求为40~430 N。
(1)张力控制器
张力控制器是一种控制张力的仪表,一般是由单片机及其外围电路组成的器件,张力控制系统一般主要由张力控制器、张力读出器、张力检测器组成。……
登录APP查看全文
猜你喜欢
工业设计(2022年8期)2022-09-09 07:43:20
军民两用技术与产品(2021年10期)2021-03-16 06:05:30
北京测绘(2020年12期)2020-12-29 01:33:58
装备制造技术(2019年12期)2019-12-25 03:06:46
制造技术与机床(2019年10期)2019-10-26 02:47:06
中国洗涤用品工业(2019年4期)2019-05-11 09:27:34
铁道通信信号(2018年5期)2018-06-28 03:06:24
家庭影院技术(2017年9期)2017-09-26 03:41:45
通信电源技术(2016年6期)2016-04-20 06:21:32
智能系统学报(2015年4期)2015-12-27 09:37:59