交流风机内定子铁心制造的模具工艺保证
2018-08-09 08:28:02肖洪波
微特电机
2018年7期
肖洪波
(苏州工业职业技术学院 ,苏州 215104)
0 引 言
内定子铁心是交流风机的核心部件,传统模具结构是硬铝合金支架借助叠压模具(如图1所示)与一组规定数量的定子冲片内孔紧配成为一体,如图2所示。为保证电机的性能要求,定子铁心两侧端面的平整度及外圆柱面的整齐度是极为重要的考核指标,若出现片间错位不但直接影响槽满率,还将被迫增加铁心内孔的铰削和外圆的磨削加工工序,这无疑提升了加工成本,更主要的是会引起电机的涡流发热导致温升提高。以压铸工艺替代传统的叠压工艺不失为电机铁心制造的新选择。

图1 内定子铁心叠压模

图2 定子铁心
1 定子铁心结构分析
由图2可知,定子铁心外缘的整齐度、上下端面的平整度[1]是铁心质量的关键。因支架套筒是以过盈配合的形式压入规定厚度的定子冲片(散片,如图3所示)的,因而在定子铁心端面的内孔处较易出现翻边凸翘(又称倒片)现象。
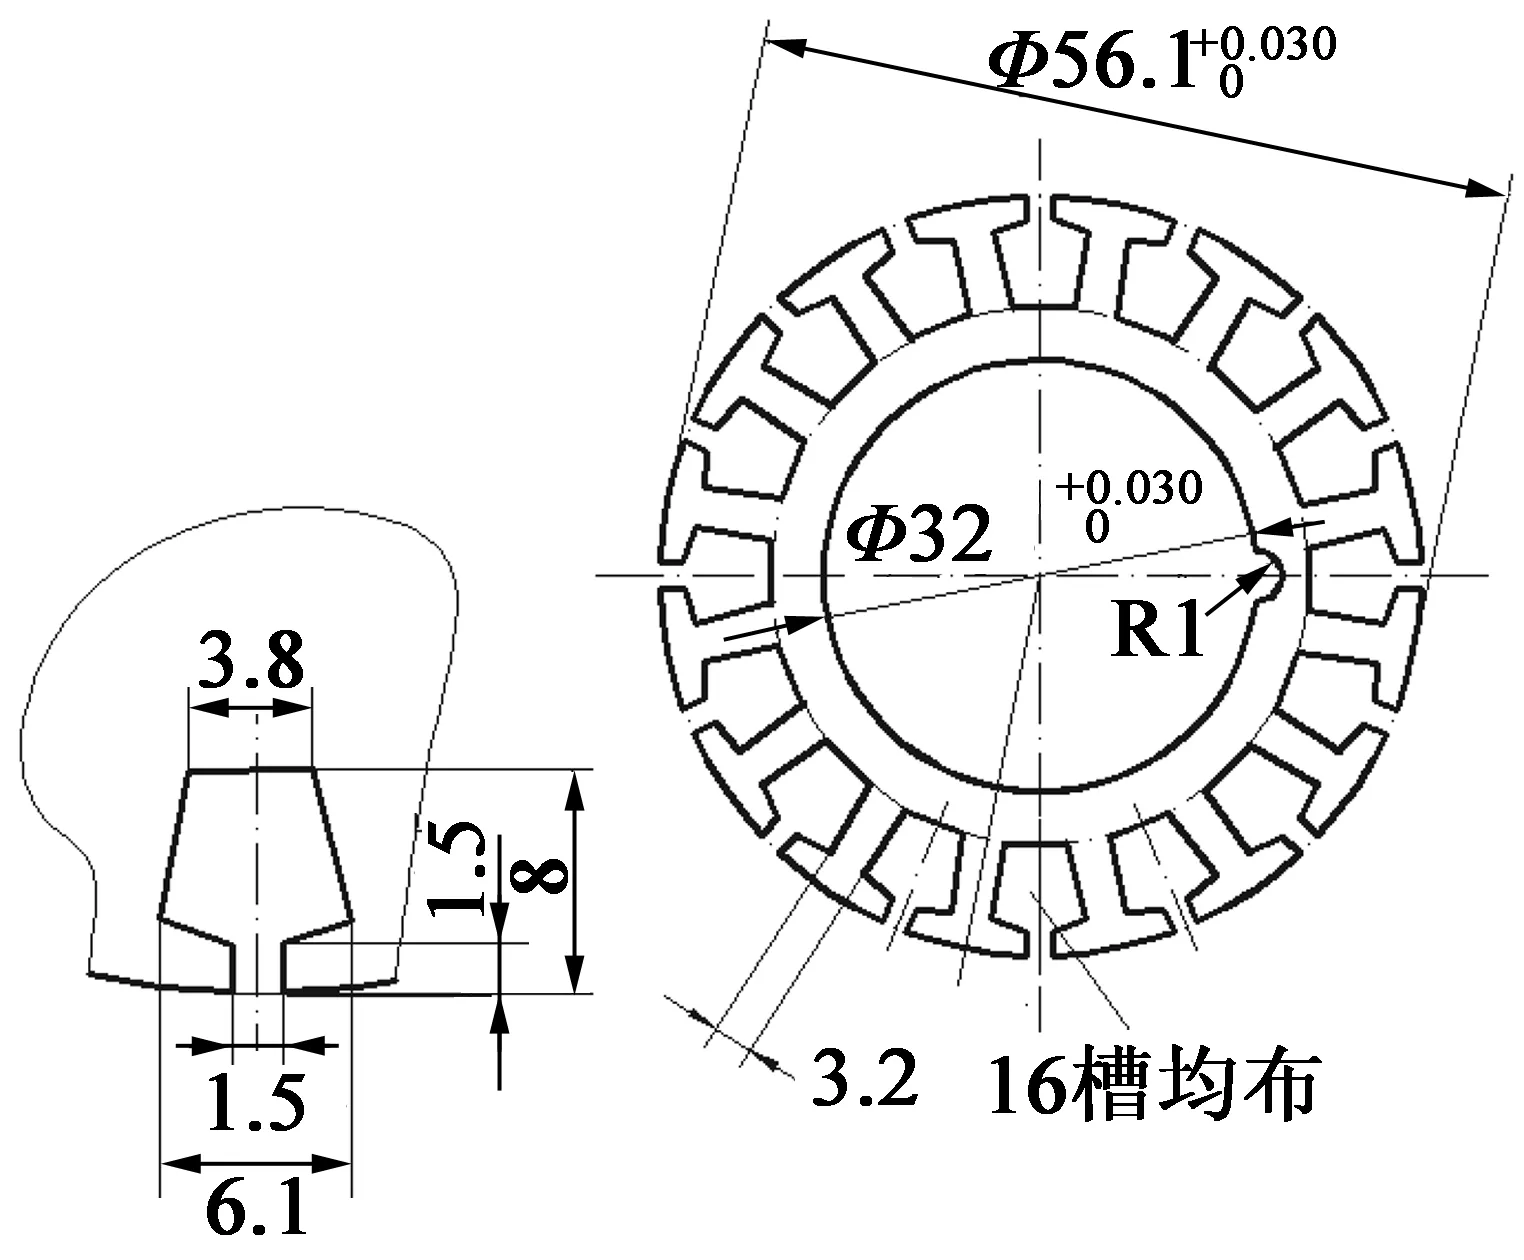
图3 内定子冲片
2 内定子铁心叠压模的工作原理与特点分析
铁心叠压过程主要分3个阶段展开。首先对定子冲片初始定位;其次是预压紧,压入支架套筒(导向定位心同步退出);最后是脱模。
2.1 定位
模具(图1)的主定位[2]是冲片内孔,导向定位心(如图4所示)采用间隙配合,插入定子冲片组内孔;辅助定位选择冲片的2个对称槽,以2根直径为最大内接圆的槽样棒[1]分别插入这2个槽,将上述整体安放到图1叠压模的底板上,同时将2根槽样棒的下端分别插入底板的相应孔中;……
登录APP查看全文