一种确保母铰轴耳板内开档精度的工艺方法
2018-11-15 13:15:14季小波王咏梅
现代制造技术与装备
2018年10期
田 杨 季小波 王咏梅
(南通中远重工有限公司 工艺部,南通 226000)
本设计介绍了某堆取料机塔架下部母铰轴耳板的制作方法,其也适用于门座机、海工吊等类似结构的制作,总设计如图1所示。
堆取料机塔架下部母铰轴耳板的设计
1.1 臂架的铰轴的选择
塔架下部与臂架的铰轴连接,公母铰轴耳板间的单边配合间隙仅为3mm,需要提升母铰轴耳板内开档精度尺寸(理论值86mm)。塔架下部母铰轴耳板(件140、件261)的板厚为45mm,要求与主板(件198)的对接焊缝为全熔透焊,母铰轴耳板装焊后会产生较大的角变形。
1.2 母铰轴耳板的选择
由于母铰轴耳板的宽度尺寸小(最宽处为550mm),因此变形量有限,如采用油压机等机械方法矫正变形,容易造成焊缝撕裂。无法保证母铰轴耳板的内开档精度尺寸。两片母铰轴耳板的内开档尺寸为80mm,装焊完成后,现有的数控镗铣床无法对其加工,不能保证母铰轴耳板的内开档精度尺寸。经过分析后,采用以下方法对母铰轴耳板的内开档尺寸进行加工。
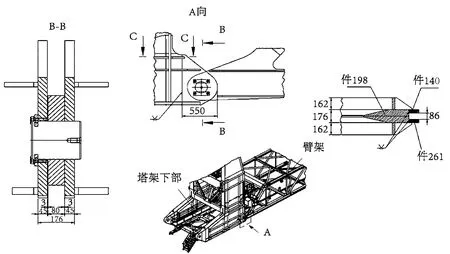
图1 堆取料机塔架下部母铰轴耳板设计
2 工艺步骤
2.1 坡口成型尺寸
件140和件261板厚方向均加放5mm的机加工余量,件198板厚方向加放9mm余量。件140、件261与件198对接处的坡口设计如图2所示。
以件198的中心为基准线,装配件140板厚方向外侧留有2mm余量,板厚方向内侧留有3mm余量。件140的水平不超过0.5mm,件140的内侧面距离基准线40.5mm,件140的坡口方向如图3所示。
2.2 焊接流程
焊接过程中应将组合件多次翻身,以便两侧焊缝对称焊接,焊接时电流为200~230A,电压为29~31V。……
登录APP查看全文
猜你喜欢
建材发展导向(2021年6期)2021-06-09 05:57:08
装备制造技术(2021年1期)2021-05-21 07:55:04
中华诗词(2020年1期)2020-09-21 09:24:52
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
制造技术与机床(2018年12期)2018-12-23 02:40:58
小学生作文(中高年级适用)(2018年5期)2018-06-11 01:22:56
制造业自动化(2017年2期)2017-03-20 14:26:13
数学大王·中高年级(2016年12期)2016-12-26 21:37:36
设备管理与维修(2015年12期)2015-04-09 06:57:24
学与玩(2005年3期)2005-04-29 00:00:00