
热轧卷取机带钢头部堆钢现象分析
2019-06-21 11:17:48王瑛丁正
冶金设备
2019年2期
关键词:设备
王 瑛 丁 正
(马鞍山钢铁股份有限公司 安徽马鞍山243000)
1 前言
在热轧卷取区域各类堆钢事故中,带钢头部堆钢或者散卷是最为常见的。头部堆钢事故发生后,往往因为带钢头部折叠严重,处理时间也特别长,产量损失格外明显。导致头部堆钢的原因较多,本文仅对较为常见的3类情况进行分类描述。
2 堆钢类型
卷取机位于层流辊道末端,由侧导卫、夹送辊、助卷辊、芯轴等设备组成(见图1)。它的功能是将精轧机组轧制的带钢以良好的卷形,紧紧地无擦伤地卷成钢卷。带钢头部进入卷取机前,层流辊道、夹送辊、助卷辊、芯轴均以不同的速度超前率进行运转。带钢头部进入夹送辊后,借助上下夹送辊的力量,迫使带钢头部向下弯曲,并沿着溜槽板进入由助卷辊及溜槽板和芯轴形成的间隙前进,同时,借助芯轴和助卷辊的超前率作用,将带钢紧紧地缠绕在芯轴上。当头部在芯轴上缠紧后(大约3-4圈),助卷辊辊缝打开到设定位置,层流辊道、夹送辊、助卷辊、芯轴的速度超前率降为0,与带钢速度相同,同时,保持一定的张力值进行卷取直至结束[1]。
芯轴与轧机或者夹送辊间在建立稳定张力后,一般不易发生堆钢现象。但是在稳定建立张力之前,可能因各种原因造成头部堆钢。可以归结为下面三类情形:
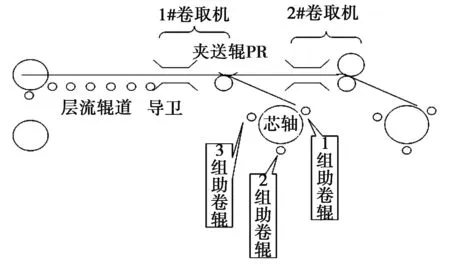
图1 卷取机区域分布图
2.1异常停机
带钢进入卷取机前,二级系统将下一块带钢的信息下发给卷取一级PLC,一级系统按照要求将所有设备动作到设定位置,传动系统也按照设定速度运行,并向PLC进行信息反馈。……
登录APP查看全文
猜你喜欢
中国特种设备安全(2022年6期)2022-09-20 02:52:28
当代工人(2020年13期)2020-09-27 23:04:20
经济技术协作信息(2018年22期)2019-01-19 03:00:18
电子制作(2018年11期)2018-08-04 03:26:08
电子制作(2018年10期)2018-08-04 03:24:48
家庭影院技术(2017年11期)2017-12-20 08:10:57
工业设计(2016年12期)2016-04-16 02:52:00
IT时代周刊(2015年8期)2015-11-11 05:50:37
汽车维修与保养(2015年1期)2015-04-17 03:25:28
设备管理与维修(2015年12期)2015-04-09 06:57:00
